Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Aufmacher/Artikel
    Aseptische Abfüllung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien
    Foto: Alexandr Popadin / Unsplash
    Aufmacher

    Aseptische Abfüllung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    Prozessgrundlagen Getränke- und Flüssignahrungsmittelindustrie
    Veröffentlicht
    30. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    Aufmacher

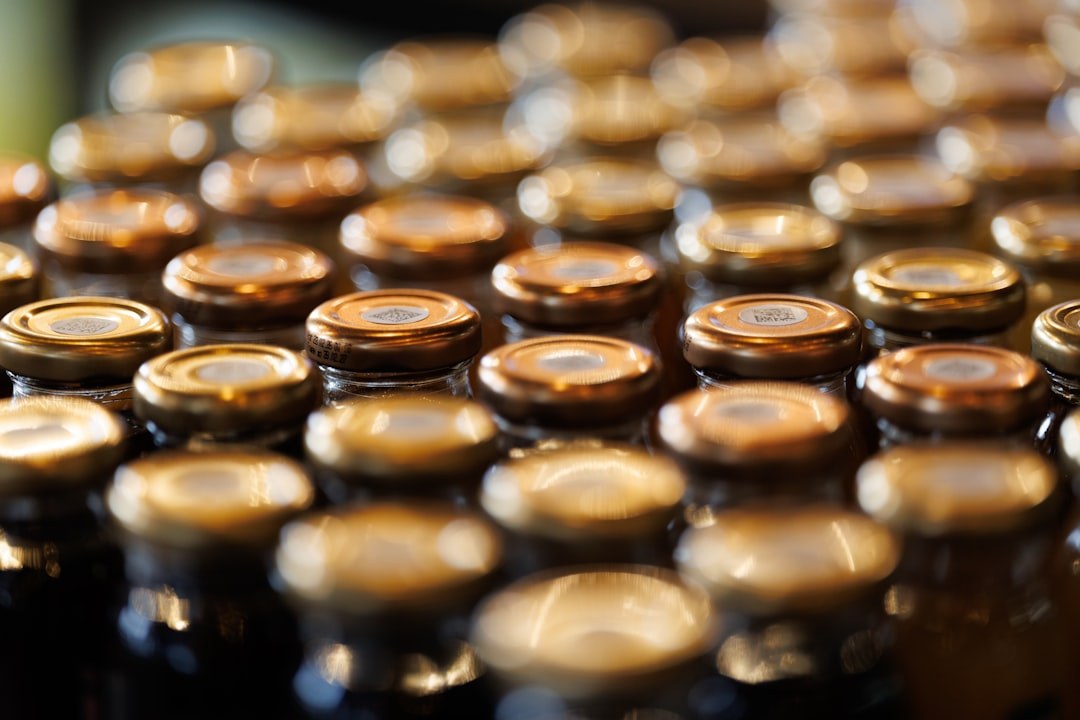
    Ob Fruchtsaft, UHT-Milch, flüssige Säuglings­nahrung oder Tomatenpüree – zahlreiche Produkte der Lebensmittel- und Getränkeindustrie werden heute aseptisch abgefüllt. Das Verfahren kombiniert thermische oder chemische Produktsterilisation mit der Sterilisation von Verpackungsmaterial und Füllraum, sodass das Produkt nach dem Verschließen dauerhaft keimfrei im Behälter vorliegt. Gegenüber der klassischen Heißabfüllung oder der Pasteurisation im Behälter erlaubt die Aseptik schonendere Prozessbedingungen, längere Haltbarkeiten bei Umgebungstemperatur und eine höhere Produktqualität hinsichtlich Sensorik und Nährstofferhalt.

    Für Planer, Betriebsleiter und Qualitätsverantwortliche in der Lebensmittelproduktion ist das Verständnis der verfahrenstechnischen Zusammenhänge essenziell – von der Keimreduktionskinetik über die Anlagenauslegung bis hin zu den regulatorischen Anforderungen an die Validierung aseptischer Systeme.

    Mikrobiologische Grundlagen: D-Wert, z-Wert und Sterilisationssicherheit

    Die Basis jedes aseptischen Prozesses bildet die Inaktivierungskinetik von Mikroorganismen. Der D-Wert (Dezimalreduktionswert) beschreibt die Zeit in Minuten, die bei einer definierten Temperatur notwendig ist, um 90 Prozent einer Keimpopulation abzutöten. Der z-Wert gibt an, um wie viele Grad Celsius die Temperatur erhöht werden muss, um den D-Wert um den Faktor 10 zu verkürzen. Für Clostridium botulinum, den Referenzkeim für Niedrigsäure-Lebensmittel, beträgt der z-Wert in wässrigen Systemen typischerweise 10 K.

    Der F0-Wert integriert den gesamten thermischen Behandlungseffekt über Zeit und Temperatur auf eine Referenztemperatur von 121,1 °C. Für kommerzielle Sterilität – das regulatorische Ziel aseptischer Prozesse – werden in der Regel F0-Werte von mindestens 3 Minuten angestrebt, in der Praxis oft deutlich höher, abhängig von pH-Wert, Wasseraktivität und Produktviskosität. Säurehaltige Produkte mit einem pH-Wert unter 4,5 erfordern wegen der gehemmten Sporenkeimung weniger intensive Behandlungen und ermöglichen den Einsatz moderaterer Temperaturen.

    Produktsterilisation: UHT-Erhitzung und alternative Verfahren

    Die Ultrahocherhitzung (UHT) ist das dominierende Verfahren zur kontinuierlichen Produktsterilisation. Dabei wird das Produkt für wenige Sekunden auf Temperaturen zwischen 135 und 155 °C erhitzt. Die kurze Einwirkzeit bei hoher Temperatur nutzt den Umstand, dass chemische Abbaureaktionen – etwa die Maillard-Reaktion oder der Vitamin-C-Abbau – einen niedrigeren z-Wert aufweisen als die mikrobielle Inaktivierung. Ein höheres Temperaturniveau mit kürzerer Haltezeit schont daher die Produktqualität bei gleicher Sterilisationssicherheit.
    Mehr aus Aufmacher

    Weitere aktuelle Artikel aus der Rubrik Aufmacher.

    Alle Aufmacher-Artikel
    Hochdruckverarbeitung in der Lebensmittelproduktion: Grundlagen, Verfahren und AuswahlkriterienFoto: C / Unsplash
    Aufmacher

    Hochdruckverarbeitung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    29. Oktober 2026

    Die Hochdruckverarbeitung – auch bekannt als High Pressure Processing (HPP) – konserviert Lebensmittel ohne Wärme und ohne Konservierungsstoffe. Dieser Artikel erläutert die physikalischen Grundlagen, die…

    Fermentation in der Lebensmittelproduktion: Grundlagen, Verfahren und AuswahlkriterienFoto: C / Unsplash
    Aufmacher
    ← Zurück zu AufmacherZur Startseite

    Technisch unterscheidet man direkte und indirekte UHT-Verfahren. Bei der direkten Erhitzung wird Dampf in das Produkt injiziert (Dampfinjektion) oder das Produkt in Dampf eingedüst (Dampfinfusion). Anschließend erfolgt eine Flash-Entspannung, die den zugeführten Kondenswasseranteil wieder entfernt und das Produkt gleichzeitig kühlt. Indirekte Verfahren übertragen die Wärme über Plattenapparate oder Röhrenwärmetauscher, ohne direkten Dampfkontakt. Sie sind energetisch effizienter durch Wärmerückgewinnung, stoßen jedoch bei hochviskosen oder partikelhaltigen Produkten schneller an Grenzen als direkte Systeme.

    Für besonders scherempfindliche Produkte oder Produktbestandteile mit Stückgut kommen alternative Verfahren in Betracht: Ohmsches Erhitzen, also die Widerstandserhitzung mittels Wechselstrom, ermöglicht eine volumetrische und schonende Erhitzung auch von Teilchen-Flüssigkeits-Gemischen. Mikrowellenerhitzung ist in kontinuierlichen Prozessen aufgrund der begrenzten Eindringtiefe und der Auslegungskomplexität weniger verbreitet, gewinnt aber an Bedeutung.

    Verpackungs- und Füllraumsterilisation: Methoden und Systemgrenzen

    Die Sterilisation des Verpackungsmaterials ist die zweite kritische Barriere im aseptischen System. Gebräuchlich ist die Behandlung mit Wasserstoffperoxid (H2O2), üblicherweise in Konzentrationen zwischen 30 und 35 Prozent, kombiniert mit thermischer Aktivierung. Das H2O2 wird auf die Packstoffoberfläche aufgetragen – durch Tauchbad, Sprühauftrag oder Kondensation – und anschließend durch Heißluft oder Infrarotstrahlung aktiviert und verdampft. Der Restgehalt an H2O2 im Endprodukt ist durch die Verordnung (EG) Nr. 1935/2004 sowie produktspezifische nationale Vorgaben reguliert.

    Für Glas- und Metallbehälter sowie bestimmte Kunststoffformate werden ergänzend oder alternativ Heißsterilisation mit überhitztem Dampf, Peressigsäure oder UV-Strahlung eingesetzt. Elektronenstrahlsterilisation (E-Beam) gewinnt insbesondere für vorgeformte Kunststoffbehälter an Bedeutung, da sie ohne Chemikalieneintrag arbeitet, jedoch eine präzise Dosimetrie und Abschirmung erfordert. Der aseptische Füllraum selbst wird durch kontinuierlichen Überdruck mit sterilisierter Luft oder Stickstoff vor Rekontamination geschützt.

    Anlagenkonzepte: Systeme für Beutel, Karton, Flasche und Bag-in-Box

    Die Wahl des Verpackungsformats bestimmt maßgeblich das Anlagenkonzept. Kartonverbundpackungen – das bekannteste Großserienformat der aseptischen Abfüllung – werden aus Rollenmaterial geformt, sterilisiert, befüllt und verschlossen in einem kontinuierlichen Prozess. Vorgeformte Kunststoffbehälter wie PET-Flaschen oder PP-Becher durchlaufen eine separate Sterilisationszone vor der Befüllung; hier dominieren H2O2-Begasung und E-Beam-Systeme. Bag-in-Box-Systeme für Großgebinde bis mehrere hundert Liter erfordern aseptische Spezialventile und besondere Anforderungen an die Beutelsterilisation, die häufig werkseitig vorsterilisiert angeliefert werden.

    Die Anlagenauslegung muss den gesamten Produktpfad vom UHT-Erhitzer bis zum Verschluss als geschlossenes aseptisches System betrachten. Kritische Kontrollpunkte (CCPs) gemäß HACCP-Konzept umfassen Temperaturhalten im Halteröhr, H2O2-Konzentration und Einwirkzeit an der Packungssterilisation sowie den Differenzdruck in der aseptischen Zone. Alle Dichtungen, Ventile und Rohrleitungen müssen nach Hygienic-Design-Prinzipien (EHEDG-Richtlinien) ausgeführt sein, um tote Zonen und Biofilmbildung zu vermeiden.

    Validierung, Regulatorik und qualitätssichernde Maßnahmen

    Aseptische Prozesse unterliegen strengen Validierungsanforderungen. In der EU bilden die Verordnung (EG) Nr. 852/2004 zur Lebensmittelhygiene und produktspezifische Leitlinien wie die der European Hygienic Engineering and Design Group (EHEDG) den normativen Rahmen. Die FDA regelt aseptische Prozesse für den US-Markt über 21 CFR Part 113 für Niedrigsäure-Produkte. Die Prozessvalidierung umfasst die Ermittlung kritischer Prozessparameter (CPPs), Worst-Case-Studien mit biologischen Indikatoren (Bioindikatoren) sowie statistische Auswertungen zur Nachweisführung der Sterilisationssicherheit.

    Laufende Qualitätssicherung erfolgt durch Inkubationstests von Stichprobeneinheiten, inline-Leitfähigkeitsmessung zur CIP-Überwachung, Differenzdruckmonitoring der aseptischen Barriere sowie automatisierte Dichtheitsprüfungen der Verpackungen. Moderne Anlagen integrieren Prozessleitsysteme mit lückenloser Datenprotokollierung, die eine retrospektive Chargenbeurteilung und die Rückverfolgbarkeit gemäß GMP-Anforderungen ermöglichen.

    Auswahlkriterien und Ausblick

    Bei der Auswahl eines aseptischen Systems stehen zunächst Produkteigenschaften im Vordergrund: pH-Wert, Viskosität, Partikelgehalt und thermische Empfindlichkeit definieren das mögliche Sterilisationsverfahren und den Wärmetauschertyp. Das Verpackungsformat richtet sich nach Zielmarkt, gewünschtem Volumen, Logistikanforderungen und ökologischem Profil – Kartonverbund und nachhaltige Monokunststoffe gewinnen gegenüber Mehrschichtverbunden mit schlechter Recyclingfähigkeit an Bedeutung.

    Energieeffizienz ist ein wachsendes Auswahlkriterium: Wärmerückgewinnungsgrade von über 90 Prozent in modernen indirekten UHT-Anlagen reduzieren den Primärenergiebedarf erheblich. Gleichzeitig steigen die Anforderungen an die digitale Integration – von der automatisierten Prozessdokumentation über prädiktive Wartung bis hin zur Anbindung an MES-Systeme. Die aseptische Abfüllung bleibt damit eine der technologisch anspruchsvollsten Disziplinen der Lebensmitteltechnik, deren Beherrschung ein tiefes Verständnis von Mikrobiologie, Wärmeübertragung, Hygienic Design und Verpackungstechnik gleichermaßen erfordert.

    Fermentation in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    28. Oktober 2026

    Fermentation zählt zu den ältesten biotechnologischen Verfahren der Lebensmittelherstellung und bleibt zugleich eine der technologisch anspruchsvollsten Prozessstufen moderner Produktionsanlagen. Der folgende Beitrag…

    Extrusionsverfahren in der Lebensmittelproduktion: Grundlagen, Maschinenkonzepte und AuswahlkriterienFoto: Salvador Escalante / Unsplash
    Aufmacher

    Extrusionsverfahren in der Lebensmittelproduktion: Grundlagen, Maschinenkonzepte und Auswahlkriterien

    27. Oktober 2026

    Die Extrusion zählt zu den vielseitigsten thermomechanischen Verfahren in der Lebensmittelindustrie. Dieser Artikel erläutert die physikalischen Grundlagen, die wichtigsten Maschinenkonzepte sowie die entscheidenden…

    Membrantrenntechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und AuswahlkriterienFoto: Yanhao Fang / Unsplash
    Aufmacher

    Membrantrenntechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    26. Oktober 2026

    Membranverfahren gehören zu den vielseitigsten Trenntechnologien in der Lebensmittel- und Getränkeindustrie. Dieser Artikel erläutert die physikalischen Grundlagen, die wichtigsten Verfahrensvarianten sowie die…