Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Obst- & Gemüseverarbeitung/Artikel
    Enzymatische Bräunung in der Obst- und Gemüseverarbeitung: Ursachen, Mechanismen und Hemmstrategien
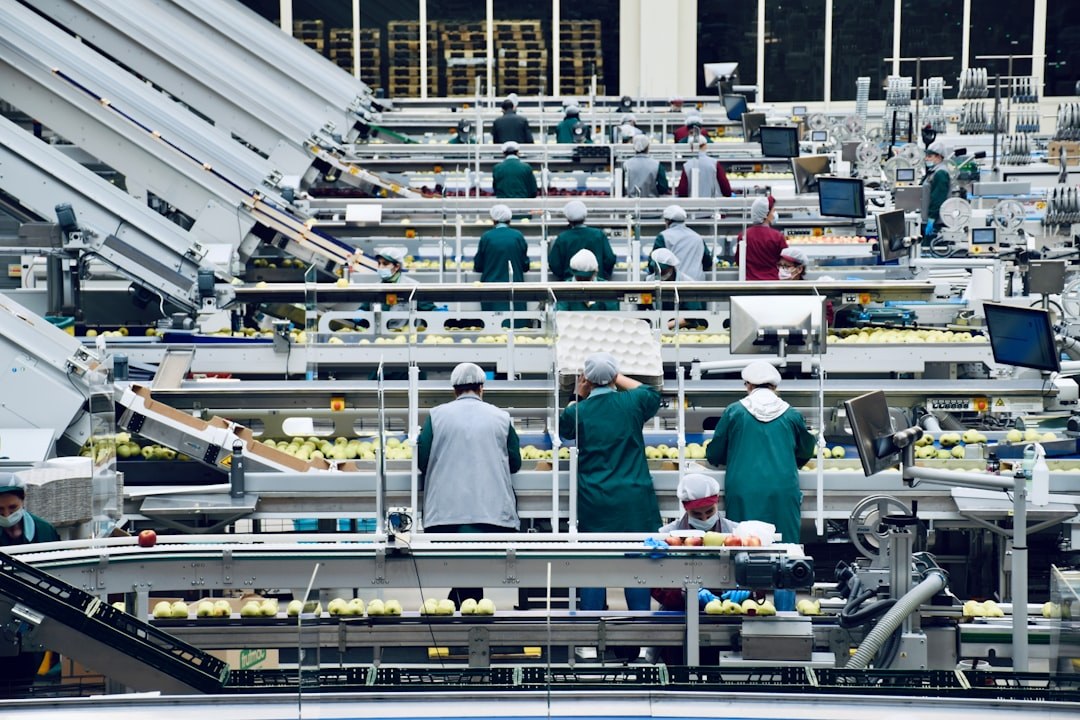
    Foto: Foto: Arno Senoner / Unsplash
    Obst- & Gemüseverarbeitung

    Enzymatische Bräunung in der Obst- und Gemüseverarbeitung: Ursachen, Mechanismen und Hemmstrategien

    Grundlagen der Verarbeitungsqualität
    Veröffentlicht
    12. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    Obst- & Gemüseverarbeitung

    Aufgeschnittener Apfel, zerkleinerte Kartoffel, frisch gepresstes Fruchtmark – binnen Minuten verfärben sich die Schnittflächen bräunlich. Was im Haushalt als optisches Ärgernis gilt, ist in der industriellen Obst- und Gemüseverarbeitung ein handfestes Qualitäts- und Wirtschaftsproblem. Verfärbte Produkte gelten als minderwertig, verlieren Marktwert und führen zu erhöhtem Ausschuss. Dabei ist die enzymatische Bräunung kein Zerfallsphänomen im eigentlichen Sinne, sondern eine kontrollierbare biochemische Reaktion – sofern die Grundlagen bekannt und die richtigen Gegenmaßnahmen in den Prozess integriert sind.

    Die enzymatische Bräunung betrifft ein breites Spektrum an Rohwaren: Kernobst wie Äpfel und Birnen, Steinobst wie Pfirsiche und Aprikosen, tropische Früchte wie Bananen und Mangos sowie Gemüse wie Kartoffeln, Champignons, Avocados und Artischocken. Für Betriebe, die Tiefkühlware, Trockenprodukte, Säfte, Pürees oder Frischgeschnittenes (sogenannte Convenience-Produkte der Kategorie IV und V) herstellen, ist die Kontrolle der Bräunung eine zentrale prozesstechnische Aufgabe.

    Biochemischer Mechanismus: Polyphenoloxidase als Schlüsselenzym

    Auslöser der enzymatischen Bräunung ist in nahezu allen betroffenen Rohwaren die Polyphenoloxidase (PPO), auch als Tyrosinase oder Catecholoxidase bezeichnet. Dieses kupferhaltige Oxidoreduktase-Enzym katalysiert die Oxidation von phenolischen Substraten – vor allem von Mono- und Diphenolen wie Chlorogensäure, Catechin oder Dopamin – zu reaktiven Chinonen. Diese Chinone polymerisieren in einem nicht-enzymatischen Folgeprozess zu hochmolekularen, dunkelbraunen oder schwarzen Melaninen.

    Entscheidend für das Auftreten der Reaktion ist das Zusammentreffen von drei Faktoren: dem Enzym PPO, den phenolischen Substraten und molekularem Sauerstoff. Im intakten Pflanzengewebe sind Enzyme und Substrate in unterschiedlichen Zellkompartimenten lokalisiert und kommen kaum in Kontakt. Erst mechanische Beschädigung – Schneiden, Reiben, Schälen, Pressen – zerstört die Zellstruktur und ermöglicht das Zusammentreffen aller Reaktanden. Temperatur, pH-Wert und Sauerstoffverfügbarkeit steuern die Reaktionsgeschwindigkeit maßgeblich.

    Unterschied zur nicht-enzymatischen Maillard-Reaktion

    In der Praxis wird die enzymatische Bräunung gelegentlich mit der Maillard-Reaktion verwechselt. Beide führen zu Bräunungen, sind jedoch grundlegend verschieden. Die Maillard-Reaktion ist eine rein chemische Reaktion zwischen reduzierenden Zuckern und Aminosäuren, die erst bei erhöhten Temperaturen (ab etwa 140 °C) signifikant abläuft und beim Backen, Rösten oder Frittieren erwünscht ist. Die enzymatische Bräunung hingegen findet bereits bei Raumtemperatur und ohne Wärmezufuhr statt und ist in der Regel unerwünscht. Auch die Karamelisierung – eine rein thermische Zuckerreaktion – ist klar abzugrenzen. Für die Prozessauslegung ist diese Unterscheidung relevant, da die Hemmstrategien grundlegend verschieden sind.
    Mehr aus Obst- & Gemüseverarbeitung

    Weitere aktuelle Artikel aus der Rubrik Obst- & Gemüseverarbeitung.

    Alle Obst- & Gemüseverarbeitung-Artikel
    Aseptische Abfüllung von Frucht- und Gemüseprodukten: Grundlagen, Verfahren und Anlagenauswahl
    Obst- & Gemüseverarbeitung

    Aseptische Abfüllung von Frucht- und Gemüseprodukten: Grundlagen, Verfahren und Anlagenauswahl

    15. Oktober 2026

    Aseptische Abfülltechnik ermöglicht es, thermisch vorbehandelte Frucht- und Gemüseprodukte ohne Konservierungsstoffe und Kühlung haltbar zu machen. Dieser Artikel erklärt die physikalischen und mikrobiologischen…

    Hochdruckbehandlung (HPP) in der Obst- und Gemüseverarbeitung: Grundlagen, Wirkungsweise und Anlagenauswahl
    Obst- & Gemüseverarbeitung

    Hochdruckbehandlung (HPP) in der Obst- und Gemüseverarbeitung: Grundlagen, Wirkungsweise und Anlagenauswahl

    14. Oktober 2026

    Die Hochdruckbehandlung ermöglicht es, Obst- und Gemüseprodukte ohne Wärmeeintrag mikrobiologisch sicher zu machen und dabei Aroma, Farbe sowie hitzeempfindliche Vitamine weitgehend zu erhalten. Dieser Artikel erklärt…

    ← Zurück zu Obst- & GemüseverarbeitungZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Physikalische Hemmstrategien: Temperatur, Atmosphäre und Licht

    Die effektivste physikalische Maßnahme zur PPO-Inaktivierung ist thermische Behandlung. Blanchierprozesse – kurze Hitzeeinwirkung bei 85 bis 100 °C mittels Wasserdampf oder Heißwasser – denaturieren das Enzym irreversibel und stoppen die Bräunung vollständig. Dieses Verfahren ist Standard vor der Tiefkühlung von Gemüse und vielen Obstprodukten. Allerdings beeinflussen Blanchierparameter auch Textur, Farbe, Aroma und Vitamingehalt der Rohware, sodass Zeit-Temperatur-Profile sorgfältig auf das jeweilige Produkt abgestimmt sein müssen.

    Kühlung verlangsamt die PPO-Aktivität erheblich, hemmt sie jedoch nicht vollständig. Bei 0 bis 4 °C ist die Reaktionsgeschwindigkeit stark reduziert, bleibt aber messbar – relevant für gekühlte Frischschnittprodukte. Modifizierte Atmosphäre (MA) mit reduziertem Sauerstoffgehalt (unter 2 %) und erhöhtem CO₂-Anteil entzieht dem System einen der drei Reaktanden und verlangsamt die Bräunung erheblich. In Kombination mit Kühlung ist MA ein Standardverfahren für Frischgeschnittenes. Hochdruckbehandlung (HPP, 400–600 MPa) inaktiviert PPO durch Konformationsänderung des Enzyms, ohne nennenswerte Hitzeeinwirkung – eine Option für hitzeempfindliche Premium-Produkte, allerdings mit hohem Investitionsaufwand verbunden.

    Chemische und biochemische Inhibitoren: Säuren, Sulfite und Alternativen

    pH-Absenkung auf Werte unter 4 hemmt die PPO-Aktivität deutlich, da das Enzym im sauren Bereich an katalytischer Effizienz verliert. Ascorbinsäure (Vitamin C) ist einer der wichtigsten technologischen Inhibitoren: Sie wirkt als Antioxidans und reduziert die gebildeten Chinone zurück zu Phenolen, bevor Melanine entstehen können. Sobald die Ascorbinsäure verbraucht ist, setzt die Bräunung jedoch fort. Oft wird Ascorbinsäure daher mit Zitronensäure kombiniert, die den pH-Wert senkt und gleichzeitig als Chelatbildner das Kupfer im aktiven Zentrum der PPO bindet.

    Schwefeldioxid und Sulfite (E 220–228) zählen zu den wirksamsten PPO-Inhibitoren und sind in bestimmten Anwendungen lebensmittelrechtlich zugelassen. Angesichts allergener Potenz und regulatorischer Beschränkungen wird ihr Einsatz zunehmend durch Alternativen ersetzt. Dazu gehören Erythorbinsäure, 4-Hexylresorcinol, natürliche Extrakte aus Rosmarin oder Traubenkernen sowie enzymatische Ansätze wie der Einsatz von Glucoseoxidase zur Sauerstoffzehrung. Die Auswahl des Inhibitors richtet sich nach Produkttyp, gewünschter Etikettierung, Zulassungslage im Zielmarkt und Verträglichkeit mit der Sensorik des Endprodukts.

    Prozesstechnische Integration: Timing, Kontaktzeit und Anlagenhygiene

    In der industriellen Praxis ist nicht nur die Wahl der Hemmstrategie entscheidend, sondern auch der Zeitpunkt ihrer Anwendung im Prozess. Die enzymatische Bräunung beginnt unmittelbar nach der mechanischen Zellschädigung. Jede Verzögerung zwischen Schneiden und der Applikation von Inhibitoren oder der thermischen Behandlung erhöht das Bräunungsrisiko. Anlagen sollten daher so ausgelegt sein, dass die Zeit zwischen Schälen, Schneiden oder Reiben und dem nachfolgenden Hemmschritt minimiert wird – kurze Förderstrecken, kontinuierliche Durchsätze ohne Stau, Vermeidung von Zwischenpufferung bei Raumtemperatur.

    Tauchdosierung von Inhibitorlösungen, Besprühen auf Förderbändern oder Integration in Waschwasser sind gängige Applikationsmethoden. Dabei sind Konzentration und Kontaktzeit so abzustimmen, dass eine ausreichende Aufnahme in die Schnittflächen gewährleistet ist, ohne sensorische Einbußen (Fremdgeschmack, unerwünschte Acidität) zu verursachen. Anlagen müssen nach Hygienic-Design-Grundsätzen ausgeführt sein, da zuckerhaltige Inhibitorlösungen Nährböden für Mikroorganismen darstellen können.

    Praxis und Ausblick: Kombinierte Strategien und Sortenauswahl

    In der industriellen Praxis hat sich gezeigt, dass keine Einzelmaßnahme universell optimal ist. Bewährt haben sich kombinierte Hurdle-Strategien: pH-Absenkung plus Antioxidans plus Kühlung plus Schutzatmosphäre. Die genaue Kombination ist produktspezifisch und muss in Versuchen unter praxisnahen Bedingungen validiert werden. Ergänzend gewinnt die Rohwarenselektion an Bedeutung: Pflanzenzüchtung und Sortenauswahl ermöglichen es, PPO-arme Varietäten bevorzugt einzusetzen. Für die Kartoffelverarbeitung existieren bereits kommerziell verfügbare Sorten mit signifikant reduzierter PPO-Aktivität.

    Verfahrensseitig rücken gentechnisch nicht veränderte Ansätze wie RNA-Interferenz (in bestimmten Märkten bereits kommerziell genutzt) sowie biotechnologische Enzyminterventionen in den Fokus der Forschung. Für Betriebe, die ohne diese Technologien arbeiten, bleibt die konsequente Prozessoptimierung – kurze Reaktionszeiten, präzise Temperaturführung, validierte Inhibitorkonzentrationen und lückenlose Prozesskontrolle – der entscheidende Hebel, um Bräunungsdefekte zuverlässig zu verhindern und die Produktqualität dauerhaft zu sichern.

    Sortieren und Klassieren in der industriellen Obst- und Gemüseverarbeitung: Grundlagen, Verfahren und Anlagenauswahl
    Obst- & Gemüseverarbeitung

    Sortieren und Klassieren in der industriellen Obst- und Gemüseverarbeitung: Grundlagen, Verfahren und Anlagenauswahl

    9. Oktober 2026

    Automatische Sortier- und Klassiersysteme sind das Herzstück moderner Obst- und Gemüselinien. Dieser Artikel erklärt die physikalischen und optischen Grundlagen, vergleicht gängige Verfahren und gibt Orientierung bei…

    Schälen in der industriellen Obst- und Gemüseverarbeitung: Verfahren, Auswahl und Hygienic Design
    Obst- & Gemüseverarbeitung

    Schälen in der industriellen Obst- und Gemüseverarbeitung: Verfahren, Auswahl und Hygienic Design

    8. Oktober 2026

    Das maschinelle Schälen ist ein zentraler Prozessschritt in der Obst- und Gemüseverarbeitung – die Wahl des richtigen Verfahrens entscheidet über Ausbeute, Produktqualität und Betriebskosten. Ein Überblick über die…