Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Aufmacher/Artikel
    Schutzgasverpackung in der Lebensmittelproduktion: Grundlagen, Gasgemische und verfahrenstechnische Anforderungen
    Foto: Foto: Andy Sartori / Unsplash
    Aufmacher

    Schutzgasverpackung in der Lebensmittelproduktion: Grundlagen, Gasgemische und verfahrenstechnische Anforderungen

    Verpackungstechnik | Grundlagen
    Veröffentlicht
    07. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    Aufmacher

    Sauerstoff, Feuchtigkeit und Mikroorganismen sind die zentralen Verderbfaktoren bei der Lagerung und Distribution frischer Lebensmittel. Die Modified Atmosphere Packaging-Technologie, kurz MAP, begegnet diesem Problem, indem die natürliche Luftzusammensetzung im Verpackungsinneren gezielt durch ein definiertes Gasgemisch ersetzt wird. Das Verfahren ist heute in nahezu allen Segmenten der Lebensmittelindustrie etabliert — von Fleisch- und Wurstwaren über Frischkäse und Milchprodukte bis hin zu Snacks, Backwaren, Obst und Gemüse. Trotz seiner weiten Verbreitung stellt MAP hohe Anforderungen an die Prozesskette: Gasqualität, Verpackungsmaterial, Maschinentechnik und Qualitätskontrolle müssen exakt aufeinander abgestimmt sein, damit die gewünschte Haltbarkeitsverlängerung tatsächlich eintritt.

    Der Begriff Modified Atmosphere beschreibt den Zustand einer bewusst veränderten Gasatmosphäre im Verpackungsraum. Davon zu unterscheiden ist die Controlled Atmosphere, bei der die Gaszusammensetzung während der gesamten Lagerzeit aktiv nachgeregelt wird — ein Verfahren, das vorwiegend in Großlagern für Obst und Gemüse eingesetzt wird. Bei MAP hingegen wird die Atmosphäre einmalig beim Versiegeln eingestellt; danach verändert sie sich durch Produktatmung, Mikroorganismenaktivität und Gastransmission durch die Verpackungsfolie im Laufe der Zeit. Das Zusammenspiel dieser Faktoren bestimmt die tatsächliche Schutzwirkung.

    Die drei Schutzgase und ihre Wirkungsweise

    Für MAP-Anwendungen kommen im Wesentlichen drei Gase zum Einsatz: Kohlendioxid (CO₂), Stickstoff (N₂) und Sauerstoff (O₂). Jedes dieser Gase erfüllt eine spezifische Funktion, und nahezu alle MAP-Gasgemische sind Kombinationen aus diesen drei Komponenten, die auf das jeweilige Produkt abgestimmt werden.

    Kohlendioxid wirkt bakteriostatisch und fungistatisch: Es hemmt das Wachstum aerober Verderbniserreger, indem es in die Zellmembranfunktionen eingreift und den intrazellulären pH-Wert absenkt. Die antimikrobielle Wirkung steigt mit steigender CO₂-Konzentration und sinkender Lagertemperatur. Stickstoff ist ein inertes Gas ohne direkten antimikrobiellen Effekt; es dient in erster Linie als Füllgas, verdrängt Sauerstoff und verhindert durch seinen hohen Partialdruck das Kollabieren der Verpackung — ein Effekt, der besonders bei CO₂-reichen Gemischen relevant ist, da CO₂ vom Produkt absorbiert werden kann. Sauerstoff schließlich wird bewusst eingesetzt, wo er erwünscht ist: Bei Frischfleisch erhält er die rote Farbe des Myoglobins in der Oxymyoglobin-Form und unterstützt die aerobe Atmung von lebenden Pflanzenzellen.

    Produktgruppenspezifische Gasgemische

    Die Auswahl des Gasgemisches hängt von der Produktbiologie, der gewünschten Haltbarkeitsdauer und den sensorischen Anforderungen ab. Für rotes Frischfleisch sind Gemische mit hohen Sauerstoffanteilen von 60 bis 80 Prozent sowie 20 bis 40 Prozent CO₂ üblich; der hohe O₂-Anteil stabilisiert die Fleischfarbe, während CO₂ das Keimwachstum hemmt. Geflügel und Schweinefleisch werden hingegen häufig mit sauerstoffarmen oder sauerstofffreien Gemischen aus CO₂ und N₂ verpackt, da die Farbe dieser Produkte weniger kritisch ist und das Risiko durch anaerobe Pathogene wie Clostridium botulinum beachtet werden muss.

    Mehr aus Aufmacher

    Weitere aktuelle Artikel aus der Rubrik Aufmacher.

    Alle Aufmacher-Artikel
    Wasseraufbereitung in der Lebensmittelproduktion: Grundlagen, Verfahren und Qualitätsanforderungen
    Aufmacher

    Wasseraufbereitung in der Lebensmittelproduktion: Grundlagen, Verfahren und Qualitätsanforderungen

    19. Oktober 2026

    Wasser ist in nahezu jedem lebensmitteltechnologischen Prozess unverzichtbar – als Rohstoff, Prozessmedium und Reinigungsmittel. Die Qualität des eingesetzten Wassers beeinflusst Produktsicherheit, Haltbarkeit und…

    Homogenisierung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien
    Aufmacher

    Homogenisierung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    16. Oktober 2026

    Homogenisierung ist ein zentrales Verfahren zur Erzeugung stabiler Dispersionen in der Lebensmittelproduktion – von Milch und Sahne bis zu Saucen und Getränken. Dieser Artikel erläutert physikalische Grundlagen, gängige…

    ← Zurück zu AufmacherZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Bei Hart- und Schnittkäse dominieren N₂-reiche, O₂-freie Gemische, um Schimmelwachstum und Oxidation zu vermeiden. Für Weichkäse mit Oberflächen-Reifungskulturen ist die Formulierung komplexer, da bestimmte Kulturen einen Mindest-O₂-Gehalt benötigen. Frisches Blattsalatgemüse benötigt spezielle equilibrierte Atmosphären mit moderatem O₂-Anteil, die auf die Atemrate des Produkts abgestimmt sind — ein Prozess, der als Equilibrium Modified Atmosphere bezeichnet wird. Backwaren und Snacks hingegen werden in nahezu reiner Stickstoffatmosphäre verpackt, um Oxidation und Feuchtemigration zu unterbinden.

    Verpackungsmaterialien: Barriereeigenschaften als Schlüsselgröße

    Die Schutzwirkung eines MAP-Systems steht und fällt mit den Barriereeigenschaften des Verpackungsmaterials. Maßgebliche Kenngrößen sind die Sauerstoff-Transmissionsrate (OTR) und die Kohlendioxid-Transmissionsrate (CO₂TR), angegeben in Milliliter pro Quadratmeter und Tag bei definierten Bedingungen. Je nach Anwendung werden Folien mit sehr niedrigen OTR-Werten unter einem Milliliter benötigt — etwa bei Fleischwaren — oder gezielt gasdurchlässige Materialien für Produkte mit Eigetatmung wie Frischgemüse.

    Gebräuchliche Schichtaufbauten für Hochbarriere-Anwendungen kombinieren Polyethylenterephthalat (PET) oder Polyamid (PA) als mechanisch stabiles Trägermaterial mit einer EVOH-Sperrschicht (Ethylen-Vinylalkohol-Copolymer) und einer Siegelschicht aus Polyethylen (PE) oder Polypropylen (PP). Die Schweißnahtqualität der Siegelschicht ist dabei ein kritischer Prozesspunkt: Undichte Nähte führen zum Eindringen von Umgebungsluft und machen die gesamte Schutzmaßnahme wirkungslos. Für MAP-Schalen kommen tiefgezogene oder vorgeformte Trays aus PP oder PET/PE-Verbunden zum Einsatz, jeweils mit angepassten Deckelfolien.

    Maschinentechnik und Prozessführung

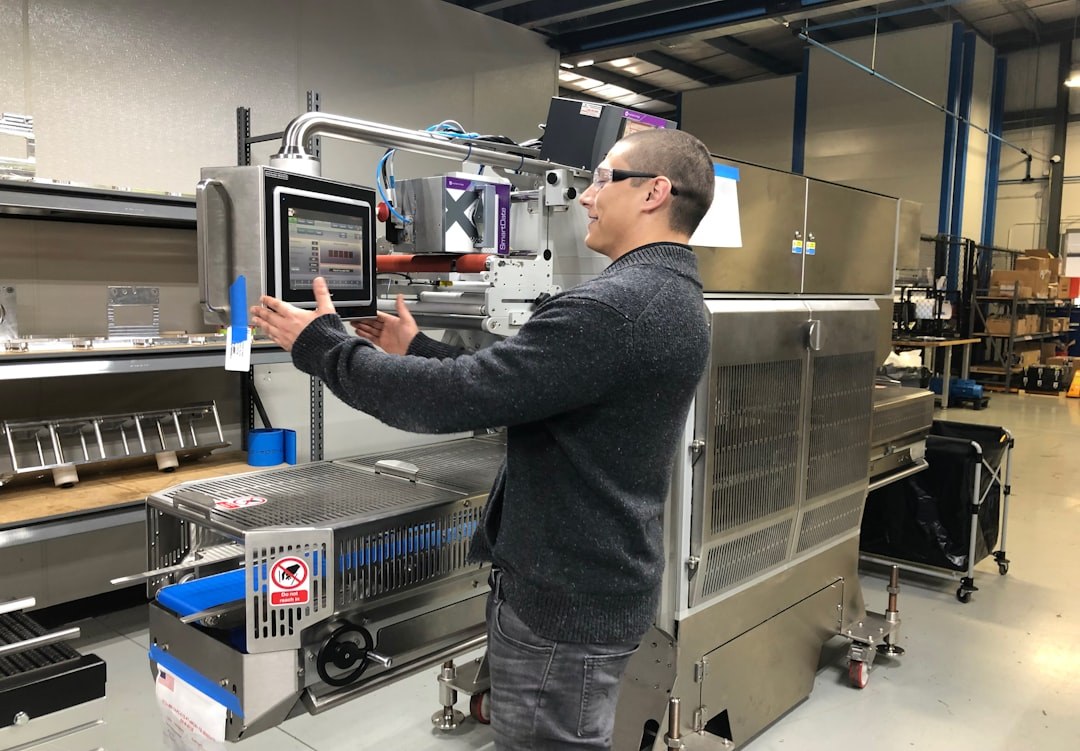
    MAP-Anlagen lassen sich in zwei Hauptkategorien einteilen: Kammermaschinen und Durchlaufmaschinen (Thermoformer sowie Tray-Sealer). Bei Kammermaschinen wird die befüllte Verpackung vollständig evakuiert und anschließend mit dem Schutzgas beflutet, bevor die Siegelung erfolgt. Dieser zweistufige Prozess ermöglicht eine hohe Restgasgenauigkeit. Thermoformanlagen formen die Unterfolie inline, befüllen, begasen und versiegeln im kontinuierlichen Durchlauf — bei hohem Durchsatz sind Genauigkeiten der Gaskonzentration von plus minus einem Prozent absolut erreichbar.

    Die Gasversorgung erfolgt entweder über Druckgasflaschen, Flüssiggas-Tanks oder produktionseigene Gasgeneratoren, beispielsweise N₂-PSA-Anlagen (Pressure Swing Adsorption). Gasgemischer — sogenannte Blender — mischen die Einzelkomponenten in Echtzeit auf die vorgegebene Rezeptur. Die Reinheitsanforderungen an die eingesetzten Gase sind in der DIN EN ISO 14175 für Schweißgase sowie in lebensmittelrechtlichen Anforderungen verankert; für den Lebensmittelkontakt gelten die Gase CO₂, N₂ und O₂ in ausreichender Reinheit als zugelassene Lebensmittelzusatzstoffe gemäß EU-Verordnung 1333/2008.

    Qualitätssicherung: Restgasanalyse und Dichtigkeitsprüfung

    Eine funktionierende MAP-Linie erfordert ein systematisches Monitoring der Gasqualität in jeder versiegelten Einheit. Die Restgasanalyse erfolgt üblicherweise mittels Headspace-Analysatoren auf Basis von Infrarotspektroskopie (für CO₂) und paramagnetischer oder elektrochemischer Messung (für O₂). Aus statistischen Erwägungen werden Stichproben aus dem laufenden Prozess gezogen und protokolliert; Inline-Systeme erlauben heute eine zerstörungsfreie 100-Prozent-Kontrolle durch laserbasierte Transmissionsmessverfahren direkt auf der Linie.

    Die Dichtigkeitsprüfung der Siegelnaht ist gleichermaßen kritisch. Verbreitete Methoden sind der Druckabfalltest, bei dem die Verpackung komprimiert und der Druckabfall über eine definierte Zeit gemessen wird, sowie der Farbstofftest im Labor. Für häufigere Online-Stichproben haben sich Verfahren auf Basis von CO₂-Leckdetektoren etabliert, die aus dem MAP-Gas direkt genutzt werden. Im Rahmen eines HACCP-konformen Qualitätssystems ist die Festlegung kritischer Grenzwerte für O₂-Restwert und Dichtheit sowie die Dokumentation der Messwerte zwingend erforderlich.

    Praxis und Entwicklungsrichtungen

    In der betrieblichen Praxis zeigt sich, dass MAP-Systeme nur dann ihr volles Potenzial entfalten, wenn die gesamte Kühlkette konsequent eingehalten wird. Die antimikrobielle Wirkung von CO₂ ist stark temperaturabhängig; Unterbrechungen der Kühlkette können die erwartete Haltbarkeitsverlängerung erheblich reduzieren. Ebenso relevant ist die mikrobiologische Ausgangsqualität des Produkts: MAP verzögert den Verderb, kann aber eine hohe Anfangskeimlast nicht kompensieren. Die Kombination mit weiteren Hürdenkonzepten — etwa reduziertem Wasseraktivitätswert, Säuerung oder Schutzkulturen — ist daher in vielen Anwendungen sinnvoll.

    Unter dem Druck gestiegener Nachhaltigkeitsanforderungen gewinnt die Reduktion des Materialeinsatzes und die Recyclingfähigkeit von MAP-Verpackungen an Bedeutung. Dünnere Monofolien aus PE oder PP mit ausreichenden Barriereeigenschaften durch Beschichtung sowie monomaterielle Schichtverbunde sind Gegenstand intensiver Entwicklungsarbeit. Gleichzeitig werden aktive MAP-Konzepte weiterentwickelt, bei denen Sauerstoffabsorber oder CO₂-Emitter in die Verpackungsstruktur integriert werden, um die Atmosphäre über die gesamte Lagerzeit aktiv zu stabilisieren. Diese Entwicklungen machen MAP zu einem anhaltend dynamischen Feld innerhalb der Lebensmittelverpackungstechnik.

    Emulgiertechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien
    Aufmacher

    Emulgiertechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    15. Oktober 2026

    Emulsionen sind in der Lebensmittelproduktion allgegenwärtig – von Brühwurst über Salatdressing bis zur Trinkschokolade. Wer die physikalisch-chemischen Grundlagen und die verfahrenstechnischen Stellgrößen kennt, kann…

    Wasseraktivität in der Lebensmittelproduktion: Grundlagen, Messtechnik und technologische Konsequenzen
    Aufmacher

    Wasseraktivität in der Lebensmittelproduktion: Grundlagen, Messtechnik und technologische Konsequenzen

    14. Oktober 2026

    Die Wasseraktivität ist eine der zentralen Steuergrößen in der Lebensmitteltechnologie – sie bestimmt mikrobiologische Stabilität, Textur und Haltbarkeit gleichermaßen. Wer den aw-Wert im Produktionsprozess präzise…