Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Obst- & Gemüseverarbeitung/Artikel
    Sortieren und Klassieren in der industriellen Obst- und Gemüseverarbeitung: Grundlagen, Verfahren und Anlagenauswahl
    Foto: Foto: Arno Senoner / Unsplash
    Obst- & Gemüseverarbeitung

    Sortieren und Klassieren in der industriellen Obst- und Gemüseverarbeitung: Grundlagen, Verfahren und Anlagenauswahl

    Obst- & Gemüseverarbeitung | Grundlagen
    Veröffentlicht
    09. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    Obst- & Gemüseverarbeitung

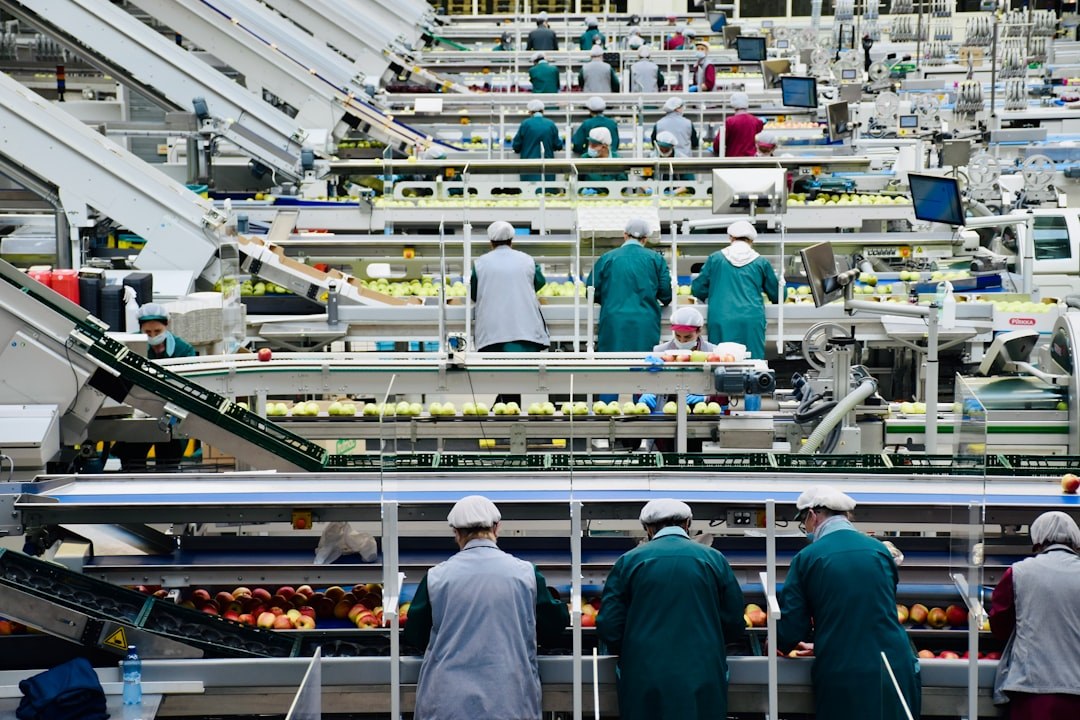
    Ob Speisekartoffeln, Äpfel, Kirschen oder Paprikaschoten – in der industriellen Obst- und Gemüseverarbeitung entscheidet die Qualität der Sortierung maßgeblich über Ausbeute, Produktsicherheit und Vermarktungsfähigkeit. Produkte, die nicht den definierten Klassen entsprechen, verursachen Reklamationen, verringern die Wertschöpfung und belasten die nachgelagerte Verarbeitung. Gleichzeitig steigen die Anforderungen: Lebensmittelrechtliche Vorgaben, Handelsklassenverordnungen und die wachsende Nachfrage nach konstanter Produktqualität zwingen die Branche, manuelle Sichtkontrollen zunehmend durch automatisierte Systeme zu ersetzen. Dieser Artikel beschreibt die grundlegenden Unterschiede zwischen Sortieren und Klassieren, erläutert die wichtigsten Detektionsprinzipien und gibt praxisorientierte Hinweise zur Auswahl geeigneter Anlagen.

    Begrifflich ist eine klare Trennung wichtig: Beim Klassieren werden Produkte anhand messbarer physikalischer Größen wie Gewicht, Durchmesser oder Länge in definierte Gruppen eingeteilt. Das Sortieren hingegen bezieht sich auf qualitative Merkmale – Farbe, Oberflächenfehler, innere Defekte oder Fremdkörper. In der Praxis laufen beide Prozesse oft parallel auf kombinierten Anlagen ab, weshalb die Begriffe im Sprachgebrauch häufig synonym verwendet werden, auch wenn sie technisch unterschiedliche Messprinzipien bedingen.

    Gewichts- und Größenklassierung: mechanische und gravimetrische Verfahren

    Die einfachste Form der Klassierung arbeitet rein mechanisch. Bei Rollensortiersystemen passieren Früchte oder Knollen eine Strecke, auf der der Abstand zwischen rotierenden Walzen kontinuierlich zunimmt. Produkte fallen an der Stelle durch, an der der Spaltabstand ihrem Querdurchmesser entspricht. Dieses Prinzip ist robust, wartungsarm und für robuste Produkte wie Kartoffeln, Zwiebeln oder Zitrusfrüchte gut geeignet. Nachteil: Es wird nur eine Querschnittsdimension erfasst, was bei unregelmäßig geformten Produkten zu Fehlklassierungen führen kann.

    Präziser arbeiten gravimetrische Systeme, bei denen jedes Einzelprodukt auf einer Wägezelle erfasst und einem Gewichtsbereich zugeordnet wird. Multihead-Wäger und Einzel-Wägesysteme mit Weichenabwurf ermöglichen eine sehr genaue Gewichtsklassierung und sind besonders für hochwertige Produkte wie Tafeläpfel, Birnen oder Tomaten wirtschaftlich sinnvoll, weil die Handelsklassen nach Gewicht definiert sind. Die Wiegegenauigkeit liegt bei modernen Systemen im Bereich von einem bis zwei Gramm, was für die meisten marktüblichen Klassen ausreichend ist.

    Optische Sortierung: Kameratechnik, Beleuchtung und Spektroskopie

    Die optische Sortierung hat sich als Standardverfahren für qualitätsorientiertes Sortieren etabliert. Grundprinzip: Produkte werden vereinzelt über ein Förderband oder eine Freifallstrecke geführt, von Kamerasystemen aus mehreren Winkeln aufgenommen und über Algorithmen ausgewertet. Abweichende Produkte werden durch Druckluftdüsen oder mechanische Klappen aus dem Produktstrom ausgeschleust.
    Mehr aus Obst- & Gemüseverarbeitung

    Weitere aktuelle Artikel aus der Rubrik Obst- & Gemüseverarbeitung.

    Alle Obst- & Gemüseverarbeitung-Artikel
    Aseptische Abfüllung von Frucht- und Gemüseprodukten: Grundlagen, Verfahren und Anlagenauswahl
    Obst- & Gemüseverarbeitung

    Aseptische Abfüllung von Frucht- und Gemüseprodukten: Grundlagen, Verfahren und Anlagenauswahl

    15. Oktober 2026

    Aseptische Abfülltechnik ermöglicht es, thermisch vorbehandelte Frucht- und Gemüseprodukte ohne Konservierungsstoffe und Kühlung haltbar zu machen. Dieser Artikel erklärt die physikalischen und mikrobiologischen…

    Hochdruckbehandlung (HPP) in der Obst- und Gemüseverarbeitung: Grundlagen, Wirkungsweise und Anlagenauswahl
    Obst- & Gemüseverarbeitung

    Hochdruckbehandlung (HPP) in der Obst- und Gemüseverarbeitung: Grundlagen, Wirkungsweise und Anlagenauswahl

    14. Oktober 2026

    Die Hochdruckbehandlung ermöglicht es, Obst- und Gemüseprodukte ohne Wärmeeintrag mikrobiologisch sicher zu machen und dabei Aroma, Farbe sowie hitzeempfindliche Vitamine weitgehend zu erhalten. Dieser Artikel erklärt…

    ← Zurück zu Obst- & GemüseverarbeitungZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Entscheidend für die Erkennungsqualität ist die Wahl des Beleuchtungs- und Kamerasystems. RGB-Kameras im sichtbaren Spektrum erfassen Farbabweichungen, Flecken, Fäulnisansätze und grobe Oberflächenfehler zuverlässig. Für Merkmale, die im sichtbaren Bereich nicht erkennbar sind – etwa innere Fäule, Druckstellen unter der Schale oder Wassergehaltsvariationen – kommen Nah-Infrarot-Systeme (NIR) zum Einsatz. NIR-Spektroskopie ermöglicht zudem die Bestimmung von Trockensubstanzgehalt oder Reifegraden, was für die gezielte Chargensteuerung genutzt werden kann. Hyperspektrale Bildgebung kombiniert räumliche und spektrale Information auf Pixelebene und liefert die höchste Detektionstiefe, erfordert aber höhere Investitionen und rechenintensivere Auswertesoftware.

    Die Beleuchtung beeinflusst die Erkennungsrate erheblich. Strukturiertes Licht oder spezielle Wellenlängenbereiche heben bestimmte Oberflächenmerkmale hervor. UV-Anregung wird beispielsweise zur Detektion von Schimmelspuren eingesetzt, da Mykotoxine bei UV-Bestrahlung fluoreszieren. LED-basierte Systeme haben Halogenlampen weitgehend abgelöst, da sie wartungsarm, energieeffizient und in der Wellenlänge flexibel ansteuerbar sind.

    Röntgen- und Laserverfahren für spezifische Detektionsaufgaben

    Röntgensysteme werden eingesetzt, wenn innere Defekte oder Fremdkörper mit optischen Verfahren nicht zuverlässig detektierbar sind. In der Obst- und Gemüseverarbeitung kommen sie beispielsweise für die Erkennung von Steinkernen in Pflaumen und Kirschen zum Einsatz, die bei der Entkernung im Produkt verblieben sind. Röntgenstrahlung durchdringt das Produkt und erzeugt ein Dichteabbild; dichtere Einschlüsse wie Stein oder mineralische Fremdkörper heben sich deutlich ab. Lebensmittelrechtlich sind diese Systeme unbedenklich, da keine Radioaktivierung des Produktes stattfindet.

    Laserbasierte Profilmessung wird vor allem zur dreidimensionalen Formerfassung genutzt. Triangulationsverfahren errechnen aus dem Ablenkungswinkel eines Laserstrahls ein genaues Höhenprofil der Produktoberfläche. Dies ermöglicht die Erkennung von Deformierungen, unerwünschten Auswüchsen oder die volumetrische Klassierung unregelmäßig geformter Produkte wie Paprika oder Gurken. In Kombination mit RGB-Kamera und NIR entsteht ein multimodales Detektionssystem mit sehr hoher Erkennungssicherheit.

    Hygienic Design und Reinigbarkeit von Sortieranlagen

    Sortieranlagen stehen im direkten Produktkontakt und müssen den Anforderungen des Hygienic Designs entsprechen. Grundprinzipien sind die Vermeidung von Toträumen und Spalten, die Verwendung lebensmittelgeeigneter, korrosionsbeständiger Werkstoffe wie Edelstahl 1.4301 oder 1.4404 sowie glatte Oberflächen mit definierten Rauheitswerten (Ra ≤ 0,8 µm für produktberührende Flächen). Förderbänder, Rollen und Auflageflächen müssen schnell demontierbar und bei Betriebsunterbrechungen gründlich nassreinigbar sein.

    Schutzklassen für Gehäuse und Elektromotoren spielen eine zentrale Rolle: Für den Nassbereich sind mindestens IP65 für stationäre Sensoren und IP69K für druckwasserbeaufschlagte Bereiche erforderlich. Optische Systeme mit Kameras und Beleuchtungseinheiten werden in geschlossenen, spülbaren Gehäusen gekapselt. Druckluftdüsenleisten, die zum Ausschleusen fehlerhafter Produkte eingesetzt werden, müssen regelmäßig auf Verstopfung geprüft werden, da defekte Düsen die Ausschleusung zuverlässig verhindern und die Fehlerrate steigen lassen.

    Anlagenauswahl: Kriterien und Praxishinweise

    Die Auswahl des geeigneten Systems hängt von Produktspektrum, Durchsatz, Fehlerbildern und Budget ab. Als erstes Auswahlkriterium steht die Produktcharakteristik: Empfindliche Produkte wie Beeren oder Tomaten erfordern schonende Fördertechnik mit niedrigen Übergabehöhen und weichen Auflageflächen, während robuste Knollen auf konventionellen Rollenförderern laufen können. Der Durchsatz bestimmt die Anzahl paralleler Bahnen; moderne Systeme verarbeiten je nach Produktgröße zwischen zwei und zwölf Tonnen pro Stunde pro Bahn.

    Ein häufig unterschätzter Faktor ist die Qualität der Einlernprozedur. Optische Sortiersysteme arbeiten auf Basis statistischer Modelle oder neuronaler Netze, die mit repräsentativen Gut- und Schlechtmustern trainiert werden. Die Güte dieses Trainings ist entscheidend für Detektionsrate und Falschausschleusung. Hersteller bieten häufig cloudbasierte Modellaktualisierungen an, die auf Basis anonymisierter Produktionsdaten aus der Feldinstallation kontinuierlich verbessert werden. Betreiber sollten sicherstellen, dass Datenschutz- und Eigentumsrechte an Produktionsdaten vertraglich geregelt sind.

    Für den Praxisbetrieb empfiehlt sich die regelmäßige Kalibrierung optischer Systeme mit definierten Referenzmustern sowie die Dokumentation von Sortierergebnissen zur Qualitätstrückverfolgung. Die Integration in übergeordnete MES- oder ERP-Systeme ermöglicht eine chargenweise Auswertung der Ausschussraten und liefert wertvolle Daten für die Rohwareneinkaufs- und Lieferantenentwicklung. Anlagen, die konsequent nach Hygienic-Design-Grundsätzen gebaut, korrekt eingestellt und regelmäßig kalibriert werden, leisten einen messbaren Beitrag zu Produktsicherheit, Ressourceneffizienz und Wertschöpfung in der Obst- und Gemüseverarbeitung.

    Enzymatische Bräunung in der Obst- und Gemüseverarbeitung: Ursachen, Mechanismen und Hemmstrategien
    Obst- & Gemüseverarbeitung

    Enzymatische Bräunung in der Obst- und Gemüseverarbeitung: Ursachen, Mechanismen und Hemmstrategien

    12. Oktober 2026

    Die enzymatische Bräunung zählt zu den bedeutendsten Qualitätsproblemen in der industriellen Obst- und Gemüseverarbeitung. Wer die biochemischen Mechanismen versteht, kann mit gezielten Prozessmaßnahmen…

    Schälen in der industriellen Obst- und Gemüseverarbeitung: Verfahren, Auswahl und Hygienic Design
    Obst- & Gemüseverarbeitung

    Schälen in der industriellen Obst- und Gemüseverarbeitung: Verfahren, Auswahl und Hygienic Design

    8. Oktober 2026

    Das maschinelle Schälen ist ein zentraler Prozessschritt in der Obst- und Gemüseverarbeitung – die Wahl des richtigen Verfahrens entscheidet über Ausbeute, Produktqualität und Betriebskosten. Ein Überblick über die…