Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Aufmacher/Artikel
    Wasseraktivität in der Lebensmittelproduktion: Grundlagen, Messtechnik und technologische Konsequenzen
    Foto: Foto: Winston Chen / Unsplash
    Aufmacher

    Wasseraktivität in der Lebensmittelproduktion: Grundlagen, Messtechnik und technologische Konsequenzen

    Qualitätssicherung & Lebensmittelsicherheit
    Veröffentlicht
    14. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    Aufmacher

    Ob Rohwurst, Hartkäse, Keks oder Trockenfrüchte: Die Haltbarkeit und Sicherheit eines Lebensmittels hängt nicht allein vom Gesamtwassergehalt ab, sondern davon, wie viel dieses Wassers für mikrobiologische und chemische Reaktionen tatsächlich verfügbar ist. Diese Verfügbarkeit beschreibt die Wasseraktivität, international als aw-Wert bezeichnet. Sie ist definiert als das Verhältnis des Dampfdrucks des Wassers im Lebensmittel zum Dampfdruck von reinem Wasser bei gleicher Temperatur und bewegt sich auf einer dimensionslosen Skala zwischen 0 und 1. Reines Wasser besitzt einen aw-Wert von 1,00; vollständig trockene Substanzen nähern sich dem Wert 0. In der industriellen Lebensmittelproduktion ist der aw-Wert damit eine der bedeutsamsten physikalisch-chemischen Kenngrößen – und zugleich eine, die in vielen Betrieben noch nicht systematisch genug im Prozess verankert ist.

    Für Ingenieure und Technologen in der Lebensmittel- und Getränkeindustrie ist das Verständnis der Wasseraktivität unverzichtbar: Sie beeinflusst Formulierungsentscheidungen, Trocknungsparameter, Verpackungskonzepte und mikrobiologische Grenzwerte gleichermaßen. Dabei gelten in unterschiedlichen Produktkategorien sehr verschiedene Richtwerte und Normanforderungen.

    Mikrobiologische Wachstumsgrenzen: Was der aw-Wert reguliert

    Mikroorganismen benötigen frei verfügbares Wasser für ihren Stoffwechsel. Unterhalb bestimmter aw-Schwellenwerte stellt das Wachstum pathogener und verderbsverursachender Keime weitgehend ein. Die meisten grampositiven und gramnegativen Bakterien, darunter Salmonellen und Listeria monocytogenes, vermehren sich nicht mehr bei aw-Werten unter 0,92 bis 0,94. Staphylococcus aureus ist mit einer unteren Wachstumsgrenze von etwa 0,86 (aerob) vergleichsweise tolerant gegenüber reduzierter Wasseraktivität. Hefen wachsen in der Regel nicht mehr unter 0,88, Schimmelpilze können bis zu aw-Werten von etwa 0,70 aktiv bleiben – xerophile Schimmelpilzarten sogar noch darunter.

    Diese mikrobiologischen Wachstumsgrenzen sind die Basis für die Einstufung von Lebensmitteln in Risikokategorien sowie für die Festlegung von Grenzwerten in HACCP-Konzepten. Produkte mit einem aw-Wert unter 0,85 gelten in vielen nationalen und internationalen Regelwerken als mikrobiologisch stabil ohne Kühlung – vorausgesetzt, die Verpackung schützt ausreichend vor Feuchtigkeitseintrag.

    Messtechnik: Methoden zur Bestimmung des aw-Werts

    Für die industrielle Praxis stehen verschiedene Messprinzipien zur Verfügung. Das am weitesten verbreitete Verfahren beruht auf der kapazitiven Hygrometrie: Ein Sensorchip mit feuchtigkeitsempfindlicher Schicht befindet sich in einer abgeschlossenen Messkammer; das Gerät misst die relative Gleichgewichtsfeuchte der Probenatmosphäre und rechnet diese direkt in den aw-Wert um. Moderne Geräte erreichen Messzeiten von fünf bis fünfzehn Minuten und Genauigkeiten von ±0,003 aw-Einheiten.

    Mehr aus Aufmacher

    Weitere aktuelle Artikel aus der Rubrik Aufmacher.

    Alle Aufmacher-Artikel
    Wasseraufbereitung in der Lebensmittelproduktion: Grundlagen, Verfahren und Qualitätsanforderungen
    Aufmacher

    Wasseraufbereitung in der Lebensmittelproduktion: Grundlagen, Verfahren und Qualitätsanforderungen

    19. Oktober 2026

    Wasser ist in nahezu jedem lebensmitteltechnologischen Prozess unverzichtbar – als Rohstoff, Prozessmedium und Reinigungsmittel. Die Qualität des eingesetzten Wassers beeinflusst Produktsicherheit, Haltbarkeit und…

    Homogenisierung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien
    Aufmacher

    Homogenisierung in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    16. Oktober 2026

    Homogenisierung ist ein zentrales Verfahren zur Erzeugung stabiler Dispersionen in der Lebensmittelproduktion – von Milch und Sahne bis zu Saucen und Getränken. Dieser Artikel erläutert physikalische Grundlagen, gängige…

    ← Zurück zu AufmacherZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Daneben existiert die Taupunktmessung (chilled mirror dew point), bei der ein Spiegel in der Messkammer bis zur Kondensation gekühlt wird. Die dafür erforderliche Temperatur erlaubt eine sehr präzise Berechnung des Dampfdrucks und damit des aw-Werts. Dieses Verfahren gilt als Referenzmethode und wird in Laborumgebungen sowie zur Kalibrierung eingesetzt. Für kontinuierliche Prozessüberwachung hingegen eignen sich inline- und atline-fähige Sensoren auf kapazitiver Basis, die direkt in Produktionslinien integriert werden können. Temperaturkompensation und regelmäßige Kalibrierung mit zertifizierten Salzlösungen bekannter Wasseraktivität sind dabei Voraussetzung für belastbare Messergebnisse.

    Technologische Stellschrauben: Wie der aw-Wert gezielt beeinflusst wird

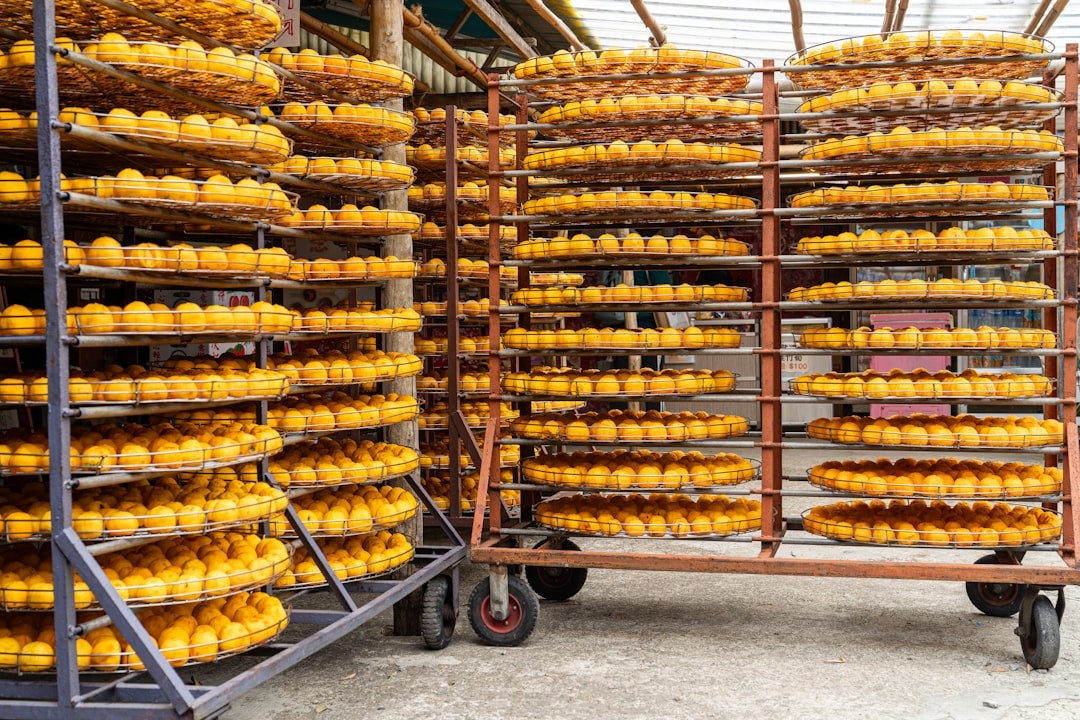
    In der Produktion stehen verschiedene Verfahren zur Verfügung, um die Wasseraktivität eines Produkts auf das gewünschte Niveau einzustellen. Trocknung und Eindampfung sind die direktesten Methoden: Durch Wärmeübertragung, Sprühtrocknung, Gefriertrocknung oder Vakuumtrocknung wird Wasser physikalisch entfernt. Die Wahl des Verfahrens hängt von der Temperaturempfindlichkeit des Produkts, dem angestrebten aw-Zielwert sowie wirtschaftlichen Faktoren wie Energieverbrauch und Durchsatz ab.

    Eine weitere wichtige Strategie ist die Nutzung von Humektanzien: wasserbindende Substanzen wie Kochsalz, Zucker, Glyzerin, Sorbit oder modifizierte Stärken binden Wasser und senken so den aw-Wert, ohne die physikalische Trocknung zu erfordern. Dieses Prinzip wird klassisch bei Rohwürsten, Schmelzkäse, Konfitüren oder Backwaren mit verlängerter Haltbarkeit genutzt. Die Kombination aus Trocknung und Humektanzien ermöglicht es, sensorische Eigenschaften wie Textur und Saftigkeit zu erhalten, während die mikrobiologische Stabilität gewährleistet bleibt.

    Das sogenannte Hürdenkonzept (hurdle technology) nach Leistner ergänzt diese Einzelmaßnahmen: Mehrere Parameter – aw-Wert, pH-Wert, Temperatur, Redoxpotenzial, Konservierungsstoffe – werden kombiniert, sodass jede Einzelhürde niedriger ausfallen kann, ohne die Gesamtsicherheit zu kompromittieren. Dies erlaubt schonendere Prozesse und höhere Produktqualität bei gleichzeitig zuverlässigem Haltbarkeitsschutz.

    Wasseraktivität und Verpackung: ein systemischer Zusammenhang

    Ein einmal eingestellter aw-Wert kann sich während Lagerung und Distribution verändern, wenn die Verpackungsbarriere nicht ausreichend dimensioniert ist. Feuchtigkeitsdurchlässigkeit (WVTR, water vapour transmission rate) und Sauerstoffbarriere des Verpackungsmaterials müssen auf den Ziel-aw-Wert und die erwarteten Lagerbedingungen abgestimmt sein. Bei hygroskopischen Produkten wie Knabberartikeln, Instant-Produkten oder Trockenpulvern ist ein Feuchtigkeitseintrag bereits in geringen Mengen ausreichend, um Textur, Fließeigenschaften oder die mikrobiologische Stabilität negativ zu beeinflussen.

    Sorptionsisothermen – grafische Darstellungen der Beziehung zwischen aw-Wert und Wassergehalt eines Produkts bei konstanter Temperatur – sind ein wichtiges Werkzeug, um diese Zusammenhänge produktspezifisch zu modellieren. Sie erlauben die Vorhersage, wie sich ein Produkt bei veränderten Umgebungsbedingungen verhält, und bilden die Grundlage für Shelf-life-Studien sowie die Auswahl geeigneter Verpackungslösungen.

    Normative Verankerung und regulatorische Relevanz

    Der aw-Wert ist in verschiedenen lebensmittelrechtlichen und normativen Kontexten relevant. Die EU-Lebensmittelhygieneverordnung (EG) Nr. 852/2004 sowie deren produktgruppenspezifische Begleitverordnungen enthalten implizit und explizit Anforderungen, die sich auf die Wasseraktivität beziehen, insbesondere hinsichtlich der Notwendigkeit zur Kühllagerung. Die Verordnung (EG) Nr. 2073/2005 über mikrobiologische Kriterien für Lebensmittel verweist auf aw-abhängige Wachstumsbedingungen von Leistungserregern wie Listeria monocytogenes. Im Bereich der HACCP-Dokumentation gilt die Wasseraktivität als anerkannter kritischer Steuerungspunkt (CCP) bei entsprechenden Produktkategorien, was eine regelmäßige, dokumentierte Messung mit rückverfolgbaren Ergebnissen voraussetzt.

    Praxis und Ausblick: Integration in das Qualitätsmanagementsystem

    In der industriellen Praxis empfiehlt sich die Verankerung der aw-Messung in drei Ebenen: erstens als Entwicklungsparameter bei der Rezepturgestaltung und Prozessauslegung, zweitens als Freigabekriterium in der Qualitätskontrolle fertiger Chargen und drittens als kontinuierlich überwachte Prozessgröße in kritischen Prozessabschnitten. Die Investition in geeignete Messtechnik und die Schulung des Personals amortisiert sich regelmäßig durch reduzierte Reklamationsquoten, vermiedene Rückrufe und optimierte Haltbarkeitsfenster.

    Perspektivisch gewinnen inline-fähige aw-Sensoren in Verbindung mit Prozessleitsystemen und digitalen Qualitätsmanagementsystemen an Bedeutung. Die Echtzeiterfassung und automatisierte Auswertung der Wasseraktivität im laufenden Prozess ermöglicht es, Steuerungsparameter wie Trocknungstemperatur, Luftfeuchtigkeit oder Rezepturzusammensetzung dynamisch anzupassen – ein Schritt in Richtung vorausschauender Qualitätssicherung und höherer Produktionskonsistenz. Für Hersteller in allen Segmenten der Lebensmittelindustrie bleibt der aw-Wert damit eine Kenngröße, deren fundiertes Management unmittelbaren Einfluss auf Produktsicherheit, Qualität und Wettbewerbsfähigkeit hat.

    Emulgiertechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien
    Aufmacher

    Emulgiertechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    15. Oktober 2026

    Emulsionen sind in der Lebensmittelproduktion allgegenwärtig – von Brühwurst über Salatdressing bis zur Trinkschokolade. Wer die physikalisch-chemischen Grundlagen und die verfahrenstechnischen Stellgrößen kennt, kann…

    Kältetechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien
    Aufmacher

    Kältetechnik in der Lebensmittelproduktion: Grundlagen, Verfahren und Auswahlkriterien

    13. Oktober 2026

    Kälte ist in nahezu jeder Stufe der Lebensmittelverarbeitung ein kritischer Prozessparameter – von der Rohstoffannahme bis zur Auslieferung fertiger Produkte. Welche Verfahren eingesetzt werden, welche Normen gelten und…