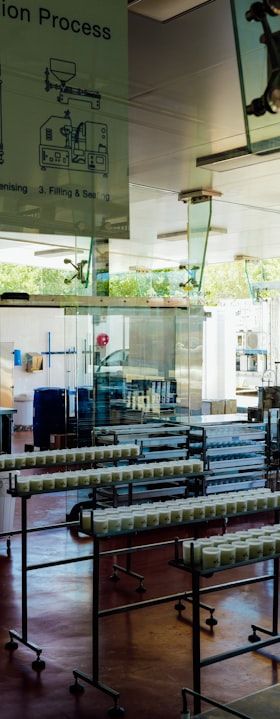
In der Getränke- und Lebensmittelproduktion steht die aseptische Abfüllung für ein Verfahren, das weit über das einfache Befüllen von Behältern hinausgeht. Das Prinzip beruht auf der Kombination zweier unabhängig voneinander durchgeführter Sterilisationsschritte: der thermischen Behandlung des Produkts einerseits und der Entkeimung von Behälter, Verschluss und Abfüllumgebung andererseits. Erst wenn beide Seiten dieses Prozesses zuverlässig beherrscht werden, lässt sich eine kommerzielle Sterilität des abgefüllten Produkts ohne nachgelagerte Erhitzung erreichen. Für Betreiber in der Milchwirtschaft, der Fruchtsaft- und Getränkeindustrie sowie der Verarbeitung flüssiger Lebensmittel ist das Verständnis dieser Verfahrenstechnik eine grundlegende Voraussetzung für Investitionsentscheidungen, Qualitätsmanagement und Zulassungsplanung.
Die aseptische Abfüllung hat sich seit den 1960er Jahren von einer Spezialtechnologie für Krankenhauszubehör zu einem Kernverfahren der Lebensmittel- und Getränkeindustrie entwickelt. Heute werden weltweit Milch, Fruchtsäfte, Smoothies, flüssige Molkereiprodukte, Suppen, Soßen und sogar partikelhaltige Produkte wie Fruchtpürees aseptisch abgefüllt. Der Treiber dieser Entwicklung ist neben der Haltbarkeit vor allem die Anforderung, hitzeempfindliche Inhaltsstoffe wie Vitamine, Aromastoffe und Proteine zu schonen.
Das Grundprinzip: Kommerzielle Sterilität als Zielgröße
Das übergeordnete Ziel der aseptischen Abfüllung ist die kommerzielle Sterilität, also ein Zustand, bei dem pathogene Mikroorganismen und solche, die unter normalen Lagerbedingungen zur Produktverderbnis führen würden, zuverlässig inaktiviert sind. Die vollständige Sterilitätssicherheit im absoluten Sinne ist verfahrenstechnisch nicht erreichbar und auch regulatorisch nicht gefordert. Maßgeblich ist stattdessen die Reduktion der mikrobiellen Belastung auf ein definiertes Sicherheitsniveau, das in der Regel als Sterilitätssicherheitsniveau (SAL, Sterility Assurance Level) von 10⁻⁶ angegeben wird – das heißt, die Wahrscheinlichkeit, dass eine Einheit nicht steril ist, beträgt maximal eins zu einer Million.
Für die Produktseite kommt überwiegend die Kurzzeithocherhitzung (UHT, Ultra High Temperature) zum Einsatz. Dabei wird das Produkt für zwei bis fünf Sekunden auf Temperaturen zwischen 135 und 150 Grad Celsius erhitzt, anschließend schlagartig abgekühlt und unter aseptischen Bedingungen in den Puffertank überführt. Die kurze Einwirkzeit minimiert Denaturierungsreaktionen und Maillard-Reaktionen, die bei längeren Wärmebehandlungen zu Farbveränderungen und Kochgeschmack führen würden.
Erhitzungsverfahren: Direkt versus indirekt
Bei der indirekten UHT-Erhitzung wird die Wärme über Wärmetauscher auf das Produkt übertragen, ohne dass Heizmedium und Produkt in Kontakt kommen. Plattenwärmetauscher sind für dünnflüssige, partikelfreie Produkte geeignet und zeichnen sich durch hohe Wärmerückgewinnungsraten von bis zu 90 Prozent aus. Rohrbündelwärmetauscher werden bevorzugt bei viskoseren Produkten oder solchen mit Fasergehalt eingesetzt, da sie weniger störanfällig gegenüber Ablagerungen und Verstopfungen sind.