
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/News/Artikel
    Pasteurisierung und Sterilisierung in der Lebensmittelproduktion: Verfahren, Grenzen und Auswahlkriterien
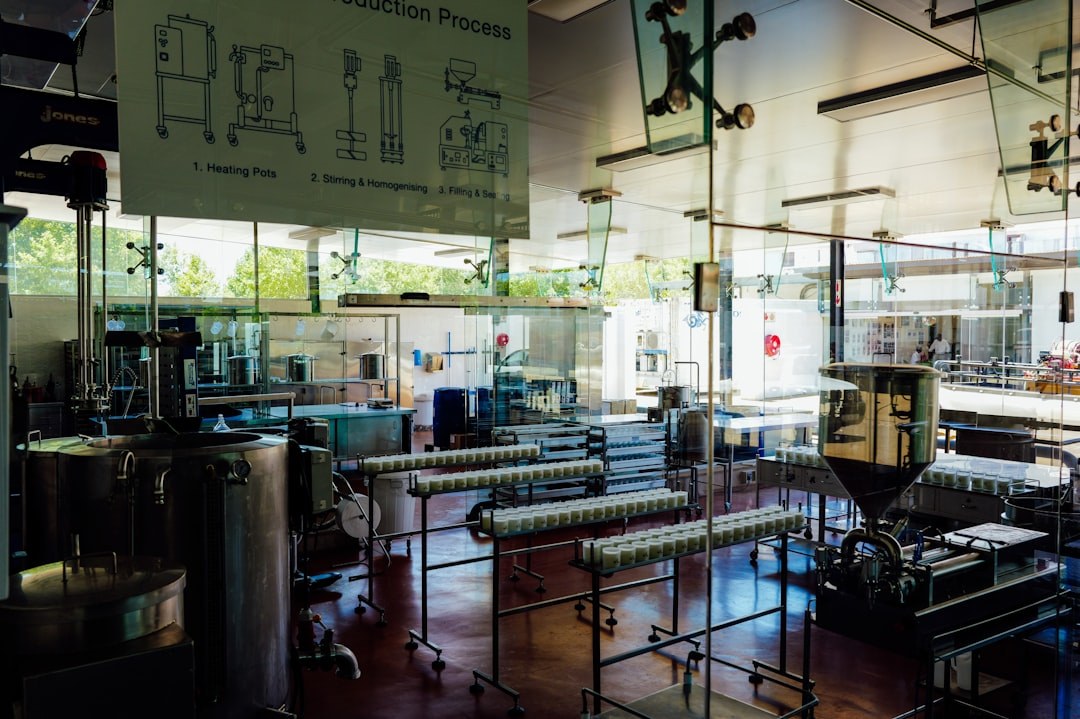
    Foto: Foto: Adrien Olichon / Unsplash
    News

    Pasteurisierung und Sterilisierung in der Lebensmittelproduktion: Verfahren, Grenzen und Auswahlkriterien

    Grundlagen der thermischen Haltbarmachung
    Veröffentlicht
    06. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    News

    Ob Frischmilch, Fruchtsaft, Wurstwaren oder Fertigsuppen – die Mehrheit aller verarbeiteten Lebensmittel durchläuft während der Produktion mindestens einen thermischen Behandlungsschritt. Ziel ist es, pathogene Mikroorganismen abzutöten, die Gesamtkeimzahl auf ein sicheres Niveau zu senken und so die Produktsicherheit sowie eine definierte Mindesthaltbarkeitsdauer zu gewährleisten. Gleichzeitig stellen die angewendeten Temperaturen und Haltezeiten einen direkten Eingriff in die sensorische und nutritive Qualität des Produkts dar. Das Abwägen dieser gegenläufigen Anforderungen ist eine der zentralen ingenieurtechnischen Aufgaben in der Lebensmittelverarbeitung.

    Grundsätzlich unterscheidet die Lebensmitteltechnologie zwischen Pasteurisierung und Sterilisierung. Beide Verfahren basieren auf dem gleichen physikalischen Prinzip – der thermischen Inaktivierung von Mikroorganismen –, unterscheiden sich jedoch erheblich in Temperatur, Haltezeit, erreichtem Keimreduktionsgrad und den daraus resultierenden Konsequenzen für Haltbarkeit, Verpackung und Produkteigenschaften.

    Pasteurisierung: Keimreduktion unter Schonung des Produkts

    Die Pasteurisierung wurde im 19. Jahrhundert von Louis Pasteur entwickelt und ist bis heute das meistgenutzte thermische Verfahren für flüssige und halbflüssige Lebensmittel. Sie arbeitet typischerweise in einem Temperaturbereich zwischen 62 °C und 100 °C bei definierten Haltezeiten. Das klassische Beispiel ist die Niedertemperatur-Langzeit-Pasteurisierung (LTLT) von Rohmilch bei 63 °C über 30 Minuten sowie die Hochkurzzeitpasteurisierung (HTST) bei 72 °C bis 75 °C über 15 bis 30 Sekunden, die in kontinuierlichen Plattenwärmetauschern realisiert wird.

    Das Verfahren inaktiviert vegetative Formen von Bakterien, Hefen und Schimmelpilzen, ist jedoch nicht in der Lage, hitzestabile Sporen zu eliminieren. Pasteurisierte Produkte sind deshalb nicht steril und müssen unter Kühlung gelagert werden. Die Haltbarkeit ist auf wenige Tage bis wenige Wochen begrenzt, abhängig von Produktzusammensetzung, pH-Wert, Wasseraktivität und Hygienestandards in der Abfüllanlage. In der Milchwirtschaft, der Fruchtsaftindustrie sowie bei der Herstellung von Feinkostsalaten, pasteurisierten Wurstwaren und Bier ist die Pasteurisierung das Standardverfahren.

    Der wesentliche Vorteil gegenüber höheren Temperaturen liegt in der Produktschonung. Hitzeempfindliche Vitamine wie Vitamin C und B-Vitamine bleiben zu einem großen Teil erhalten, Aromastoffe werden kaum verändert und die Textur flüssiger Produkte bleibt stabil. Für viele Produktkategorien ist die Pasteurisierung daher nicht nur ausreichend, sondern qualitativ vorzuziehen.

    Sterilisierung und UHT-Verfahren: Lange Haltbarkeit durch intensive Wärmebehandlung

    Mehr aus News

    Weitere aktuelle Artikel aus der Rubrik News.

    Alle News-Artikel
    Aseptische Abfüllung in der Getränke- und Lebensmittelindustrie: Grundlagen, Verfahren und Auswahlkriterien
    News

    Aseptische Abfüllung in der Getränke- und Lebensmittelindustrie: Grundlagen, Verfahren und Auswahlkriterien

    19. Oktober 2026

    Aseptische Abfüllung ermöglicht die Haltbarmachung empfindlicher Produkte ohne Kühlung oder Konservierungsstoffe. Dieser Artikel erklärt die verfahrenstechnischen Grundlagen, relevante Systemkomponenten und Kriterien…

    HACCP in der Lebensmittelproduktion: Grundlagen, Systematik und praktische Umsetzung
    News

    HACCP in der Lebensmittelproduktion: Grundlagen, Systematik und praktische Umsetzung

    13. Oktober 2026

    Das HACCP-Konzept bildet das Rückgrat des präventiven Lebensmittelsicherheitsmanagements in der industriellen Produktion. Dieser Artikel erklärt Aufbau, Logik und betriebliche Umsetzung des Systems von den sieben…

    ← Zurück zu NewsZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Soll ein Produkt bei Raumtemperatur über Monate oder Jahre haltbar sein, ist eine vollständige Sporenreduktion erforderlich. Die kommerzielle Sterilisierung – im Sinne einer praktischen Sterilität – wird entweder im Behälter (In-container-Sterilisierung) oder durch die Ultrahocherhitzung (UHT, Ultra High Temperature) realisiert. Bei der In-container-Sterilisierung werden bereits abgefüllte, verschlossene Behälter in Autoklaven bei Temperaturen von 121 °C bis 135 °C über mehrere Minuten behandelt. Dieses Verfahren wird vor allem bei Konserven, Nasstierfutter und bestimmten Fertiggerichten eingesetzt.

    Das UHT-Verfahren erhitzt das Produkt hingegen im kontinuierlichen Durchfluss auf 135 °C bis 150 °C für zwei bis zehn Sekunden, gefolgt von aseptischer Abfüllung in sterile Verpackungen. Dieser kurze, intensive Wärmeimpuls inaktiviert Sporen zuverlässig, schont das Produkt aber deutlich stärker als die In-container-Sterilisierung. H-Milch, stille Säfte und Sahneprodukte sind typische UHT-Produkte. Entscheidend für die Qualität ist das aseptische Konzept: Produkt, Verpackung und Abfüllumgebung müssen getrennt sterilisiert und unter Reinraumbedingungen zusammengeführt werden.

    Der F-Wert als prozessübergreifende Messgröße

    Um Sterilisierungsprozesse vergleichbar und validierbar zu machen, verwendet die Lebensmitteltechnologie den sogenannten F-Wert (Sterilisationswert). Er beschreibt die letale Wirkung eines Hitzeprozesses auf einen Referenzmikroorganismus – üblicherweise Clostridium botulinum mit einem z-Wert von 10 °C und einer Referenztemperatur von 121,1 °C. Ein F₀-Wert von mindestens 3 Minuten gilt nach internationalen Standards wie dem Codex Alimentarius als Mindestanforderung für kommerzielle Sterilität von Niedrigsäure-Lebensmitteln. Bei der Pasteurisierung werden analoge Konzepte angewendet, etwa der P-Wert für die Referenztemperatur 72 °C.

    Die Berechnung des F-Werts integriert Temperatur und Zeit über den gesamten Prozessverlauf und berücksichtigt dabei auch Aufheiz- und Abkühlphasen. Dies ermöglicht eine präzise Prozessauslegung und -validierung, die sowohl regulatorischen Anforderungen – etwa der EU-Lebensmittelhygieneverordnung (EG) Nr. 853/2004 – als auch internen Qualitätsstandards genügt.

    Auswahlkriterien für das geeignete Verfahren

    Die Wahl zwischen Pasteurisierung, UHT und In-container-Sterilisierung hängt von mehreren produktspezifischen und betrieblichen Faktoren ab. Der pH-Wert des Produkts spielt eine zentrale Rolle: Bei einem pH-Wert unter 4,6 – wie bei Fruchtsäften, Joghurt oder sauren Konserven – ist das Wachstum von Clostridium botulinum gehemmt, sodass eine Pasteurisierung ausreichend ist. Produkte mit höherem pH-Wert (Niedrigsäure-Produkte) erfordern dagegen eine vollständige Sporenreduktion.

    Weitere Entscheidungskriterien sind die gewünschte Haltbarkeit und die Kühlkettenanforderungen entlang der Lieferkette, die Viskosität und Partikelstruktur des Produkts (Pumpbarkeit, Fouling-Neigung im Wärmetauscher), die Investitions- und Betriebskosten der Anlage sowie ökologische Faktoren wie Energie- und Wasserverbrauch. Hochviskose oder partikelhaltige Produkte lassen sich in Plattenwärmetauschern oft nicht verarbeiten und erfordern Rohrbündelwärmetauscher oder Scraped-Surface-Wärmetauscher.

    Energieeffizienz und Wärmerückgewinnung als Optimierungsfeld

    Thermische Behandlungsanlagen gehören zu den energieintensivsten Prozessschritten in der Lebensmittelproduktion. Moderne Pasteurisierungsanlagen setzen deshalb auf hohe Wärmerückgewinnungsraten (WRG), bei denen das heiße, behandelte Produkt seine Wärme an das einströmende Kaltprodukt abgibt. In modernen Milchpasteurisierungsanlagen werden WRG-Werte von bis zu 95 Prozent erreicht, was den Dampf- und Energiebedarf erheblich reduziert.

    Darüber hinaus gewinnen alternative Erhitzungsverfahren wie Ohmsches Erhitzen (elektrischer Widerstand) und Mikrowellen-Durcherhitzung an Bedeutung. Sie ermöglichen eine volumentrische, schnelle und gleichmäßige Erwärmung ohne Oberflächen-Fouling und versprechen insbesondere bei partikulären oder empfindlichen Produkten Vorteile gegenüber konvektiven Verfahren. Die industrielle Verbreitung dieser Technologien ist jedoch noch begrenzt.

    Praxis und Ausblick

    Thermische Haltbarmachungsverfahren sind etablierte, gut verstandene Prozesstechnologien, deren Grundprinzipien sich seit Jahrzehnten nicht verändert haben. Die Herausforderungen der Praxis liegen heute weniger in der Verfahrensauswahl als in der konsequenten Prozessvalidierung, der lückenlosen Dokumentation gemäß HACCP-Anforderungen und der kontinuierlichen Überwachung kritischer Lenkungspunkte (CCP). Moderne Anlagen integrieren Online-Sensorik für Temperatur, Druck und Durchfluss sowie automatisierte Datenerfassungssysteme, die eine vollständige Rückverfolgbarkeit jedes Produktionsloses sicherstellen.

    Mittelfristig werden Kombinationsverfahren – etwa die Kopplung milder Wärmebehandlung mit Hochdruckbehandlung (HPP) oder gepulstem elektrischen Feld (PEF) – zunehmend relevant, da sie die thermische Last weiter reduzieren und so Produktqualität und Haltbarkeit gleichermaßen verbessern können. Für Betriebe, die heute in neue Anlagen investieren, lohnt sich daher eine vorausschauende Planung, die spätere Prozesserweiterungen technisch und räumlich bereits berücksichtigt.

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und praktische Umsetzung
    News

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und praktische Umsetzung

    5. Oktober 2026

    Hygienic Design ist keine Designdisziplin im ästhetischen Sinne, sondern ein ingenieurwissenschaftliches Regelwerk zur konstruktiven Vermeidung mikrobiologischer Risiken in Produktionsanlagen. Dieser Artikel erläutert…