
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Coca-Cola: Alles aus einer Hand
    Bildquelle nicht angegeben
    Technik

    Coca-Cola: Alles aus einer Hand

    Die Filtration von flüssigen und gasförmigen Medien erfordert detaillierte Kenntnisse des gesamten Prozesses und sorgfältige Analysen der jeweiligen
    Veröffentlicht
    01. Dezember 2000
    Lesezeit
    5 Minuten
    Rubrik
    Technik

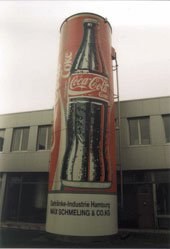
    Mit allem, was wir unseren Verbrauchern anbieten, wollen wir sie nicht nur zufrieden stellen, wir wollen sie begeistern – dieses Motto von Coca-Cola gilt uneingeschränkt auch für den Hamburger Abfüllbetrieb Nord-Ostsee-Getränkeproduktion Coca-Cola GmbH & Co. KG. (Abb. 1), mit einem Jahresausstoß von 3 Mio. Kästen Mehrwegflaschen Glas und rund 700 000 Edelstahlbehältern, die ausschließlich in der Gastronomie Verwendung finden. Um diese Anforderung unter Einhaltung der Hygienerichtlinien zu erfüllen, wurde die Abfüllanlage mit einem speziell abgestimmten Filtrationskonzept ausgestattet. Coca-Cola Hamburg setzt die Produkte des Filterherstellers unter anderem für die Prozessfiltration von Flüssigkeiten wie Blankfiltration von Zuckerlösung, Filtration von BonAqa und Lift-Apfelsaftschorle, als Polisher für aufbereitetes Wasser, Sterilfiltration von Konzentrat und Sterilfiltration von Wasser zur Hochdruckeinspritzung am Flaschenfüller ein. Ein weiterer Einsatzbereich ist die Aufbereitung von Druckluft. Das Aufbereitungskonzept wurde bereits im Vorfeld der Installation so ausgelegt, dass es sich mit relativ wenig Aufwand an veränderte Anforderungen anpassen lässt.

    Der kristallin angelieferte Zucker für die Herstellung von Produkten der Coca-Cola GmbH wird im Werk mit aufbereitetem Wasser zu einer Zuckerlösung verarbeitet. Die Filtrationsaufgabe liegt hier in der Abscheidung von potentiellen Fremdpartikeln, die im Naturprodukt Zucker enthalten sein können (Abb. 2). Bei der Auslegung der Filterfläche ist der Einfluss der Temperatur auf die Viskosität des zu filtrierenden Mediums zu beachten. Ursprünglich war von dem Anlagenbauer eine Filtrationstemperatur von 30 °C vorgesehen. Bei dieser Temperatur hat die Zucker-lösung (60° Brix) eine dynamische Viskosität von 35 mPas. Je höher die Viskosität, desto größer ist auch die benötigte Filterfläche. Aus diesem Grund wurde die Filtrationstemperatur auf 80 °C erhöht. Die Viskosität beträgt dann nur noch 5 mPas. Für die Filtration ist somit ein sechsplätziges Gehäuse vom Typ PF-EG, bestückt mit P-PP-Polypropylen-Filterkerzen mit einer Abscheideleistung von 30 µm, ausreichend. Durch diese Maßnahme ließen sich sowohl Investitions- als auch Betriebskosten reduzieren.

    Eine große Herausforderung stellt die Produktion von BonAqa und Kinley Tafelwasser dar (Abb. 3). Bei diesen Produkten müssen theoretisch denkbare Keimbelastungen ausgeschlossen werden. Dazu wird die Sterilfilterkerze P-PF-PA (0,2 µm) mit vorgeschaltetem Partikelfilter P-PP 100 (2,4 µm) eingesetzt. Die Lift-Apfelsaftschorle wird ebenfalls filtriert, wobei die gleiche Filterlinie genutzt wird, über die auch die Tafelwasser laufen. Hier besteht die Filtrationsaufgabe darin, feinste Schwebepartikel und ungelöste Bestandteile aus dem Konzentrat abzuscheiden. Vor Beginn der Filtration von Lift-Apfelsaftschorle werden daher die Vorfilter (P-PP 100 mit 2,4 µm) gewechselt und die Sterilfilterkerzen gegen Partikelfilterkerzen P-PP 100 mit einer Rückhalterate von 1,2 µm ausgetauscht.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die Sterilfilterkerze P-PF-PA hat eine Rückhalterate von 0,2 µm und ist gemäß Hima-Standard validiert. Bei der Sterilfiltration ist zu beachten, dass nicht allein die Rückhalterate von 0,2 µm den Sterilfilter definiert. Man muss zwischen 0,2 µm Partikelfiltration und 0,2 µm Sterilfiltration unterscheiden. Die Leistung eines Partikelfilters wird durch den b-Wert bestimmt. Ein b-Wert von 5000 bedeutet, dass von 5000 Partikeln der angegebenen Rückhalterate noch ein Partikel oder Keim den Filter passieren kann – und das ist bereits die Kontamination. Ein Sterilfilter ist gemäß Hima-Standard validiert. Dabei wird das Filterelement mit 10 Mio. Keimen der Größe 0,2 µm pro cm² Filterfläche beaufschlagt (Testkeim: Pseudomonas diminuta), ohne dass sich auf der Reinseite ein Befund ergeben darf. Diese Angaben sind in den Validierungsunterlagen festgehalten.

    Ursprünglich war bei der Abfüllanlage als Vorfilter vor dem Sterilfilter eine gewickelte Filterkerze im Einsatz. Sie hat, vermutlich ausgelöst durch die hohe thermische Belastung bei der CIP-Reinigung, feine Flusen auf der Reinseite an das Filtrat abgegeben, die sich am nachgeschalteten Sterilfilter nachweisen ließen. Der beanstandete Filter bestand aus einem mit Baumwolle umwickelten Stützrohr aus Metall, das bereits an einigen Stellen Rost aufwies. Zunächst war man bei Coca-Cola verwundert, dass die zugesagten Standzeitangaben der nachgeschalteten Sterilfilterkerzen nicht eingehalten wurden. Bei genauer Betrachtung wurde dann festgestellt, dass die gelösten Flusen und Rostpartikel des Vorfilters zu einer vorzeitigen Verblockung des nachgeschalteten Sterilfilters führten. Nach dieser Erkenntnis wurden die Wickelkerzen durch Vorfilter P-PP 100 mit einer definierten Rückhalterate von 2,4 µm ersetzt. Die zugesagten Standzeiten und Filtrationsergebnisse wurden erreicht und das Problem endgültig beseitigt. Eine derartig verarbeitete gewickelte Filterkerze erfüllt nicht die Vorschriften der FDA, in der festgelegt ist, dass ein Filter keine extrahierbaren Bestandteile enthalten darf.

    Die Integrität von Sterilfilterelementen lässt sich durch ein Integritätstestgerät vor Ort kontrollieren. Beim Coca-Cola-Abfüllbetrieb in Hamburg hat man sich jedoch dafür entschlossen, die Filter aus-schließlich nach vorgegebener Standzeit zu wechseln. Zusätzlich werden die Filter durch die laufende mikrobiologische Kontrolle der Produkte auf ihre einwandfreie Funktion geprüft.

    Neben den bereits erwähnten Produkten zur Filtration von Flüssigkeiten setzt Coca-Cola in Hamburg die Produkte des Herstellers auch zur Aufbereitung von Druckluft ein (Abb. 4). Die von Schraubenkompressoren mit Öleinspritzkühlung erzeugte Druckluft wird über einen Kältetrockner mit Vor- und Nachfilter getrocknet. Anfallendes Kondensat wird sicher und wirtschaftlich durch einen elektronisch niveaugesteuerten Kondensatableiter ausgetragen und in eine Kondensataufbereitungsanlage eingeleitet. Vor kritischen Bereichen, die einer besonderen Druckluftaufbereitung bedürfen, sind Mikrofilter zur Abscheidung von Ölaerosolen vorgeschaltet. Dazu gehören die Betriebsluft für den Tintenstrahldrucker zur Los-Kennzeichnung und die Steuerluft für die Sortieranlage. Aber auch die Luft für den Regler an der Ausmischanlage und den Kronenkorker, bei dem die Kronenkorken mit Druckluft in den Verschließer gefördert werden, benötigt eine entsprechende Aufbereitung. Dies gilt auch für die Leerflaschen-Inspektionsmaschine zur optischen Kontrolle der Glasflaschen. Dort werden verbliebene Wassertropfen von den bereits gesäuberten Flaschenmündungen abgeblasen, um eine bessere Erkennung des Flaschenzustandes zu gewährleisten.

    Coca-Cola hat für den Kältedrucklufttrockner einen Wartungsvertrag und für alle Produkte der Prozess- und Druckluftfiltration einen ultraplaning-Vertrag abgeschlossen. Dadurch garantiert der Filterhersteller für einen Zeitraum von drei Jahren konstante Preise für die Filterelemente, so dass sie in der Betriebskostenrechnung als fester Betrag berücksichtigt werden können. Außerdem entfallen während dieser Zeit sämtliche Belastungen durch Terminkontrollen und die Bestellvorgänge. Die Wechselintervalle liegen im Unternehmen zwischen 13 und 52 Wochen. Durch das ultraplaning-Konzept wird jedes Filterelement zum richtigen Zeitpunkt ausgetauscht. Da es jedoch auch Prozesse gibt, bei denen durch unvorhersehbare Ereignisse die vereinbarten Standzeiten nicht erreichbar sind, werden im Filterlager zusätzlich einige Reservefilter aufbewahrt.

    Halle 7, Stand 617

    Weitere Informationen dei 216

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

