
Holger Schmidt
Erhitzungsschritte in der Lebensmittelindustrie sollen produktschonend erfolgen, allerdings müssen z. B. in der Pasteurisierung vorgegebene Mindestwerte erreicht werden. Ziel der Temperaturregelung muss es sein, diesen Wert genau zu treffen. Nur so lassen sich qualitativ und hygienisch einwandfreie Produkte garantieren. Übersteigt die tatsächliche Prozesstemperatur den vorgegebenen Wert, kann das unter Umständen ebenfalls von Nachteil sein – unter energetischen bzw. ökologischen Gesichtspunkten und natürlich in Bezug auf die Produktqualität. Denn viele Zusatzstoffe überstehen zu hohe Temperaturen nur mit entsprechenden Einbußen bei Aroma, Farbe oder Wirksamkeit.
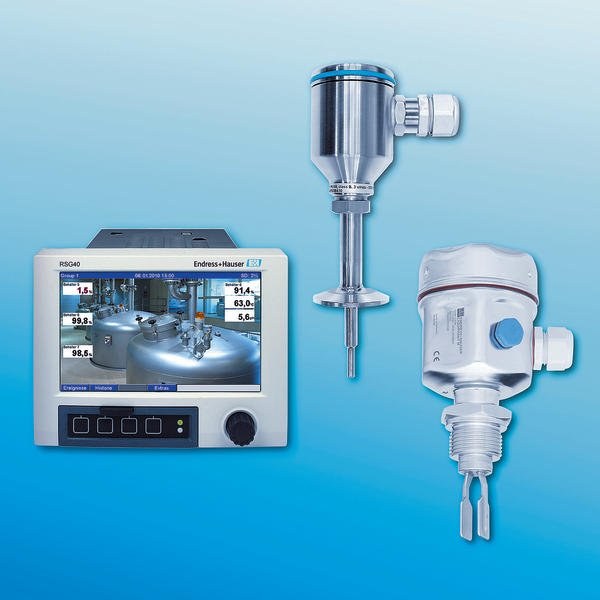
Um einen effizienten Wärmeübergang zu erreichen, strebt man eine geringe Schichtdicke zwischen Produkt und Messelement am Ort der Erwärmung an. Besonders gut lässt sich dieses Prinzip für flüssige Produkte in Platten-, Röhren- oder Schabewärmetauschern umsetzen. Die Temperaturregelung in diesen Anlagen besteht grundsätzlich aus folgenden drei Komponenten: dem Sensor – in den meisten Fällen ein Widerstandsthermometer –, der Steuerung und der Regeleinheit. Voraussetzung für gute Messergebnisse und damit eine hohe Regelgenauigkeit ist eine möglichst kurze Ansprechzeit des Widerstandsthermometers. Ein Maß hierfür ist die sogenannte t90-Zeit. Dahinter steckt die Zeit, die der Sensor benötigt, um 90 % des realen Messwertes anzuzeigen. Voraussetzung für möglichst niedrige t90-Zeiten ist eine größtmögliche Nähe des Widerstandsthermometers zum Produkt, also ein sehr guter Wärmeübergang. Vor diesem Hintergrund hat Endress+Hauser die Sensor-On-Tip-Technologie, kurz SOT, entwickelt.
Die in der Lebensmittelindustrie weitverbreiteten PT100-Widerstandsthermometer haben eine Genauigkeitsklasse AA, frühere Bezeichnung 1/3 DIN B. Bei der SOT-Technologie werden die PT100-Sensoren in der Genauigkeitsklasse AA in die Spitze des Schutzrohres integriert. Zwischen Sensor und Produkt befindet sich also nur eine dünne Schicht, die beim Wärmeübergang überwunden werden muss. Das heißt: Binnen kurzer Zeit kann sich ein Temperaturgleichgewicht zwischen Sensor und Produkt einstellen. SOT bietet also eine auf einen schnellen Wärmeübergang optimierte Konstruktion. Stabilität und Druckfestigkeit des Schutzrohres werden nicht negativ beeinflusst. Außerdem profitiert der Anwender von einer leichten Integration der Temperaturmessstelle ohne Kompromisse bei der Kalibrierung machen zu müssen. Da der Sensor immer nahe am Produkt ist, können äußere Einflüsse, die über den Prozessanschluss und das Schutzrohr in das System getragen werden, vernachlässigt werden.
Auch kurze PT100-Sensoren mit einer Länge von 20 mm können durch die SOT-Technologie adäquat kalibriert werden. Eine Software unterstützt den Anwender bei der Auswahl des geeigneten Sensors. Sie hilft außerdem bei Fragen hinsichtlich Hygiene und Einbautiefe sowie bei der Abstimmung Sensor, Schutzrohr, Transmitter und Gehäuse. Der Temperatur-Konfigurator ist online verfügbar und visualisiert die getroffene Auswahl jeweils mit einer Grafik.



