
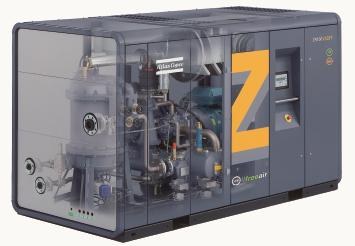
Die neue Z-Generation kommt zunächst für den Volumenstrombereich von 250 bis 400 l/s auf den Markt und bietet normal- und drehzahlgeregelte Modelle in wasser- und luftgekühlter Ausführung. Die normal geregelten Maschinen mit 110- bis 160-kW-Nennleistung bieten 7,5 und 10 bar Betriebsüberdruck.
Um Verbrauchsschwankungen flexibel abzufangen und teure Leerlaufzeiten zu vermeiden, empfiehlt Atlas Copco die drehzahlgeregelten 160-kW-Maschinen in VSD-Technologie (VSD = Variable Speed Drive) mit integriertem Frequenzumrichter. Sie haben einen Regelbereich von 30 bis 100 % und bieten Volumenstromkapazitäten von 120 bis 420 l/s. Den Betriebsüberdruck kann man zwischen 4 und 10,4 bar einstellen. Durch die Drehzahlregelung wird er innerhalb eines Druckbandes von nur 0,1 bar auch bei stark schwankendem Luftverbrauch konstant gehalten. Da sich ein VSD-Kompressor exakt am variierenden Druckluftbedarf orientiert, der für die meisten Produktionsanlagen typisch ist, sind Energieeinsparungen bis zu 35 % möglich. Leerlaufverluste werden auf ein Minimum reduziert und ein Abblasen von Druckluft in die Atmosphäre findet nicht statt.
Der niedrigere Netzdruck, der durch den VSD-Kompressor erzielt wird, führt auch dadurch zu weiteren Einsparungen, dass andere Grundlastkompressoren weniger Energie verbrauchen und Leckageverluste, die bei Druckluftsystemen immer auftreten, reduziert werden.
Alle VSD-Kompressoren des Unternehmens sind nach EMC-Standards getestet und zertifiziert. Externe Quellen beeinflussen den Kompressorbetrieb nicht, und der Kompressor stört auch keine anderen Geräte über Emissionen oder über die Stromleitung.
Alle Kompressoren der neuen Z-Baureihen bieten zahlreiche Ausstattungsmöglichkeiten, so auch für extreme Umgebungsbedingungen bis -20 oder +50 °C einschließlich wetterfestem Container. In der Vollausstattung, Full Feature-Version (FF) genannt, sitzt unter der Schallschutzhaube des Kompressors sogar ein IMD-Adsorptionstrockner für Drucktaupunkte bis -32 °C. Trotz dieses extrem niedrigen Taupunkts verbraucht er nach Angaben des Herstellers unter 150 W an Strom, da er die Kompressionswärme zur Regeneration des Trocknungsmittels nutzt. Durch die interne Verrohrung bleiben auch Druckverluste minimal, was wiederum Energie spart (siehe auch nachfolgendes Interview im Kasten).
Der IMD-Adsorptionstrockner entzieht der Druckluft die Feuchtigkeit, bevor sie in das Luftnetz eintritt und gewährleistet damit einen zuverlässigen Prozess und ein einwandfreies Endprodukt. Durch die Integration des Trockners in das Kompressorgehäuse wird die Stellfläche beim luftgekühlten Z-Kompressor um 20 % und bei der Ausführung mit Wasserkühlung sogar um 40 % reduziert.
Bei seinen Bemühungen, dem Anwender Energie und damit auch unnötige Kosten zu sparen, geht Atlas Copco noch einen Schritt weiter. „Der Trend”, so Luc Hendrickx, Präsident der Sparte ölfreie Druckluft, „geht hin zu so genannten optimizing contracts. Zum Einsatz kommen hierbei selbst entwickelte Diagnosesysteme wie AirScan, mit denen wir den Betriebsablauf überprüfen und Schwachstellen in der Druckluftversorgung herausfinden. Anhand dieser Messungen machen wir dann Vorschläge zur Energieeinsparung. Die tatsächlichen Einsparungen aufgrund unserer Tipps weisen wir anschließend wiederum mit Hilfe der Diagnosesysteme nach. Das bieten wir im Rahmen der Dienstleistung AirOptimizer an. Oder mit unserem Produkt AirConnect überwachen wir den Betriebszustand einer Kompressoranlage übers Internet. Auf diese Weise erhalten wir im Bedarfsfall Fernzugriff auf unsere Anlagen. Das ist ein wichtiger Ansatz, um unseren Service zu verbessern.”



