
Thomas Ramme
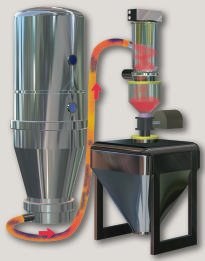
Vakuumförderer haben gegenüber konventionellen Saugförderern den Vorteil, dass Sie das Material bei einem wesentlich höheren Unterdruck transportieren (Abb. 1). Damit erschließt sich ein großes Anwendungsfeld. Während klassische Saugförderer bei schwierigen und schlecht rieselfähigen Schüttgütern regelmäßig durch Verstopfungen den Betrieb einstellen, ist dies bei Vakuumförderern nicht der Fall. Die hohe Druckdifferenz von bis zu 960 mbar ermöglicht es, Agglomerate und Pfropfen durch die Förderleitung hindurch zu ziehen. Durch die in der Regel angestrebte Strähnen- oder Pfropfenförderung kann schonend gefördert werden. Eine Entmischung des Fördergutes wird vermieden. Bei herkömmlichen Saugförderern zwingt die geringe mögliche Druckdifferenz zur Flugförderung, die durch die hohe Luftgeschwindigkeit zu einer starken mechanischen Belastung des Fördergutes und hohem abrasivem Verschleiß führt.
Der für die Vakuumförderung benötigte Unterdruck wird von mehrstufigen, gasstrahlbetriebenen Vakuumpumpen erzeugt. Die Hochleistungsejektoren von Volkmann zeichnen sich insbesondere durch die Wartungs- und Verschleißfreiheit, die Taktbarkeit (diskontinuierliche Förderung), die geringe Baugröße und die einfache Installation aus. Der Energiebedarf ist gering, da das eingesetzte Treibgas bis zu fünfmal ausgenutzt wird. Darüber hinaus ist eine Multijector-Vakuumpumpe absolut zündquellenfrei und fällt damit nicht unter den Geltungsbereich der neuen Atex-Richtlinien. Es liegt folglich nahe, die besonderen Vorteile dieser Unterdruckerzeuger in zahlreichen anderen Bereichen zu nutzen (Abb. 2).
Bei der Förderung von Pulvern und Granulaten hört die Nutzung des Vakuums nicht nach dem eigentlichen Materialtransport auf. Beim Beschicken von Reaktoren oder Rührkesseln kann die übliche gravimetrische Entleerung des Vakuumförderers unter atmosphärischen Bedingungen nachteilig sein, insbesondere wenn der zu befüllende Raum inertisiert ist. In diesem Fall wird der Abscheidebehälter des Vakuumförderers zu einer Schleuse erweitert: Gegen Ende des Fördertaktes schließt sich ein saugseitiges Ventil. Durch den weiteren Betrieb der Multijector-Pumpe ist die Vorevakuierung des Pulvers im Vakuumförderer möglich. Somit reduziert sich der Sauerstoffanteil in dem bereits geförderten Material. Mit den Hochleistungsejektoren sind Enddrücke von bis zu 40 mbar absolut erzielbar. In der Regel ist schon bei 500 mbar eine unkritische Sauerstoffkonzentration erreicht. Nach Beendigung der Vorevakuierung wird der Mehrstufenejektor abgeschaltet und es erfolgt der Druckausgleich über die Impuls-Filterabreinigung, in diesem Fall mit Stickstoff. Dann öffnet sich die Entleerklappe, und der Feststoff gelangt unter gleichzeitiger Stickstoff-Beschleierung sicher in den Reaktor oder Rührkessel. Für extrem geringe Restsauerstoffkonzentrationen im Pulver wird die Vorevakuierung und der nachfolgende Druckausgleich auf Atmosphärenniveau in mehreren Schritten nacheinander durchgeführt. Dadurch lässt sich eine außerordentliche Verdünnung der O2-Restkonzentration erzielen, weil der Druckausgleich in jedem Einzelschritt mit Stickstoff erfolgt.



