
Bernhard Rost
Das In-Mould-Labeling-Verfahren, kurz IML, ermöglicht auch beim Tiefziehen attraktive Dekorationen in den brillanten Farben des UV-Drucks und dies bei einer hochauflösenden Druckqualität. Zudem können Labels mit Barriereeigenschaften, zum Beispiel UV- oder Lichtschutz, verwendet werden, um der Verpackung zusätzliche Eigenschaften zu verleihen. Ein weiterer Vorteil ist, dass man durch die Verwendung des gleichen Materials für das Etikett Einstoffverpackungen erhält, was wiederum dem Umweltschutzgedanken Rechnung trägt. Darüber hinaus verbessert das Folienetikett die Seitenwandstabilität des Gebindes, so dass die Ausgangsfolienstärke für den Becher reduziert werden kann.
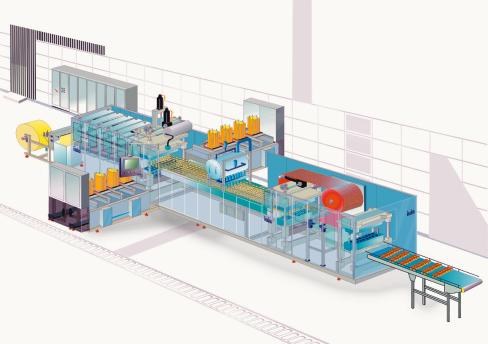
Bei den Form-, Füll- und Verschließanlagen der Baureihe FSL 70 werden die Vorteile der FFS-Linien-Technik mit denen des IML-Verfahrens kombiniert. Das Ergebnis ist eine Bechermaschine mit hoher Verfügbarkeit und Ausstoßleistung.
Die FSL 70 arbeitet mit vorgestanzten Etiketten, die einen Wechsel der Behälterdekore ohne Produktionsunterbrechung zulassen. Das bedruckte Etikett wird in das Formwerkzeug eingelegt und verbindet sich anschließend mit dem Bechermaterial zu einer Einstoffverpackung. Die Aktivierung der Labels erfolgt durch die gespeicherte Prozesswärme (Thermoformen). Da die Prozesskette durch die Inlinedekoration erheblich schlanker wird, sind Einsparungen bei den Logistikkosten möglich. Außerdem profitiert der Anwender vom schnellen Labelwechsel, weil er kurzfristig auf sich ändernde Marktsituationen reagieren kann.
Becher und Deckel werden von der Rolle verarbeitet. Für die Dekoration kommt lediglich eine Etikettiereinheit zur Form-, Füll- und Schließanlage hinzu. Die Becherfolie wird von der Rolle abgezogen, erwärmt und in der Formstation tiefgezogen. Dabei wird die Folie mechanisch vorgestreckt und dann mit steriler Druckluft ausgeformt. Über mehrere Takte erwärmen formgefräste Kontaktheizplatten die Folie stufenweise auf die optimale Formtemperatur. Nur die Oberflächen der zu verformenden Folie werden erhitzt, die dabei entstehenden unbeheizten Stege minimieren die Schrumpfung des Packungsbandes in Längs- und Querrichtung. Bei Maschinenstillstand entfernen sich die Heizplatten automatisch und verhindern auf diese Weise eine Überhitzung. In einem 16fach-Formwerkzeug findet die Becherformung mit Hilfe steriler Druckluft statt. Unterstützt wird sie von servomotorisch angetriebenen Vorstreckstempeln, wobei der Servoantrieb eine gleichmäßige Materialverteilung im Becher bewirkt.
Das Formaggregat mit dem kurvengesteuerten Antriebssystem gewährleistet mit zwei Werkzeugunterteilen – bei optimierten Bewegungsabläufen – die geforderten Leistungsdaten. Dabei führt der Formtisch nicht nur Auf- und Abwärtsbewegungen aus, sondern kippt nach dem Formvorgang um 90° in die bzw. entgegen der Foliendurchlaufrichtung. In dieser Lage beschicken vier Dorne das Formwerkzeug mit Etiketten.



