Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Milchverarbeitung/Artikel
    Besseres Vakuum sorgt für höhere Taktzahl
    Bildquelle nicht angegeben
    Milchverarbeitung

    Besseres Vakuum sorgt für höhere Taktzahl

    Ein Vakuumsystem von Busch Vacuum Solutions sorgt beim Milchwerk Crailsheim-Dinkelsbühl für schnellere Taktzeiten und eine stabilere Produktion.
    Veröffentlicht
    22. Mai 2024
    Lesezeit
    4 Minuten
    Rubrik
    Milchverarbeitung

    Balkankäse, Kashkaval und Grillkäse. Das Milchwerk Crailsheim-Dinkelsbühl verarbeitet täglich 427 000 l Rohmilch zu diesen schmackhaften Käsespezialitäten. Ein Vakuumsystem von Busch Vacuum Solutions sorgt nun für schnellere Taktzeiten und eine stabilere Produktion.

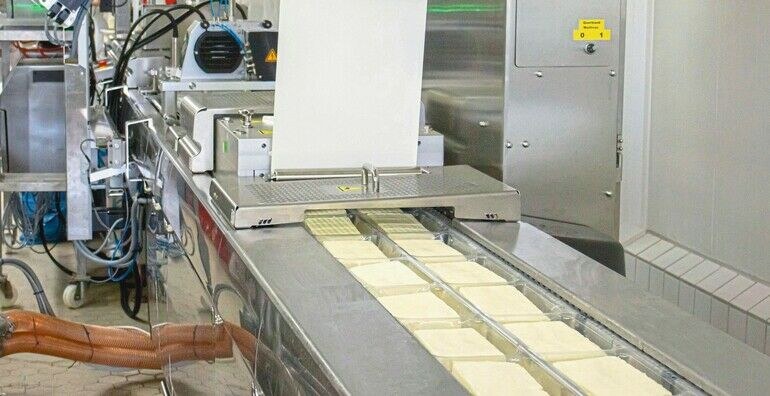
    Ein endloses weißes Band schiebt sich beständig durch die Produktionshalle im baden-württembergischen Crailsheim. Jeweils drei Vertiefungen nebeneinander werden von geschickten Händen unablässig mit weißen Käseblöcken befüllt. Eine bunt bedruckte Folie legt sich über die Verpackung, bevor diese evakuiert, versiegelt und zugeschnitten wird. In der Zwischenzeit hat ein Roboter bereits die Kartons aufgerichtet, in die ein Vakuumgreifarm den frisch verpackten Käse behutsam hineinhebt. Danach geht er unter Markennamen oder als Handelsmarke in die Supermärkte und Discounter in ganz Deutschland.

    Vakuumsystem für fünf Linien

    Die fünf Verpackungslinien werden aus einem separaten Maschinenraum heraus mit Vakuum versorgt. Dort erzeugt ein druckgeregeltes Vakuumsystem von Busch, bestehend aus drei R5-Drehschieber-Vakuumpumpen und drei Panda-Vakuum-Boostern inklusive Schaltschrank und Vakuumkessel, das notwendige Vakuumniveau – exakt eingestellt auf den Feuchtigkeitsgehalt der jeweiligen Käsesorten. Und zwar nicht nur für das Thermoforming der verschiedenen Verpackungen, deren Evakuierung und Versiegelung, sondern auch für das Aufrichten der großen Versandkartons sowie das abschließende Einlegen der Käseverpackungen.

    Die Herausforderung beim Verpacken von Käse liegt in der großen Feuchtigkeit der Produkte. Deshalb achteten die Experten von Busch besonders auf ausreichend große Filter und integrierten einen Feuchtigkeitsabscheider für die Molke. Die schlüsselfertige Lösung wurde 2021 an einem Wochenende installiert. Montags wurde dann direkt mit dem neuen System weiterproduziert. Seither läuft die Anlage störungsfrei.

    Robustes Design

    In der gesamten Industrie ist die R5 für ihre Robustheit und Zuverlässigkeit bekannt. Eine Vielzahl an Größen, optionalen Auslegungen und Zubehör stellt sicher, dass die R5 für viele Prozesse eingesetzt werden kann. Die Wartung kann einfach vom Betreiber durchgeführt werden. Abgesehen von Ölwechseln und dem Austausch von Filtern zu den üblichen Serviceintervallen ist keine Wartung erforderlich.

    Die R5 verfügt über eine funktionale Konstruktion: Ein Rotor mit drei Schiebern ist exzentrisch in einem zylindrischen Gehäuse montiert. Durch die Fliehkraft werden die einzelnen Schieber nach außen gedrückt, wodurch zwischen Schiebern und Gehäuse Kammern entstehen. Das Fördermedium wird in diesen drei Kammern eingeschlossen. Während der weiteren Umdrehung verringert sich das Kammervolumen fortlaufend. Dadurch wird das Fördermedium verdichtet und zum Auslass befördert.
    Mehr aus Milchverarbeitung

    Weitere aktuelle Artikel aus der Rubrik Milchverarbeitung.

    Alle Milchverarbeitung-Artikel
    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus
    Milchverarbeitung

    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus

    1. Oktober 2026

    Vom 25. bis 27. März 2025 veranstaltet das Fraunhofer IVV in Dresden die Fachkonferenz »Fouling and Cleaning in Food Processing« (FCFP). Thematische Schwerpunkte sind Digitalisierung und KI, Oberflächentechnik,…

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling
    Milchverarbeitung

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling

    30. September 2026

    Das Forum Rezyklat unter Federführung von GS1 Germany begrüßt neue Mitglieder aus dem Molkereiprodukte-Sektor und treibt das Recycling von Polystyrol-Verpackungen voran – einem Kunststoff, der in der…

    ← Zurück zu MilchverarbeitungZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    R5-Vakuumpumpen arbeiten mit Ölumlaufschmierung. Ein nachgeschalteter Ölabscheider trennt das Öl vom Fördermedium und sorgt dadurch für eine effiziente Ölnutzung. Ein Rückschlagventil verhindert, dass das Fördermedium nach dem Abschalten der Vakuumpumpe in den Prozess zurückströmt.

    Stark wie ein Bär

    Die Booster-Vakuumpumpe Panda wird eingesetzt, um die Leistung einer Vorpumpe um einen Faktor von bis zu zehn zu steigern. Innerhalb eines Gehäuses rotieren zwei Wälzkolben synchron. Während der Drehung der Wälzkolben wird das Fördermedium zwischen den Wälzkolben und dem Gehäuse in die Vorpumpe transportiert. Die Wälzkolben berühren sich weder gegenseitig noch das Gehäuse. Dadurch sind keinerlei Schmiermittel oder Betriebsflüssigkeiten in der Prozesskammer erforderlich. Ein Zahnradpaar sorgt für den exakten Gleichlauf der Rotoren.

    Vakuum-Booster arbeiten mit oder ohne mechanisches Bypassventil. Ohne mechanische Anlaufentlastung muss darauf geachtet werden, dass der maximal zulässige Differenzdruck zwischen Ein- und Auslass im Betrieb eingehalten wird.

    Bei Vakuum-Boostern mit Bypassventil wird ein Teil des Fördermediums umgeleitet. Dadurch wird der Differenzdruck zwischen Ein- und Auslass automatisch begrenzt und der Booster vor Überlastung geschützt.

    Enorme Energieeinsparung

    „Vorher haben wir Venturi-Düsen zur Vakuumerzeugung eingesetzt. Deren Luftverbrauch war extrem hoch. Eigentlich war das reine Energievernichtung. Mit dem neuen Vakuumsystem von Busch sparen wir 38 000 kWh pro Jahr“, rechnet Josef Vögele, Geschäftsführer des Milchwerks Crailsheim-Dinkelsbühl, begeistert vor, und ergänzt: „Vom Bundesamt für Wirtschaft und Ausfuhrkontrolle (BAFA) haben wir 40 % der Investitionssumme für das Vakuumsystem zurückerhalten. Busch hat dabei alle notwendigen Unterlagen für den Förderantrag für uns zusammengestellt.“

    Die alte Vakuumversorgung war aber nicht nur wenig energieeffizient, sie hatte auch ein zu geringes Saugvermögen für die gewünschte Erhöhung der Taktzahl. Vögele freut sich: „Mit dem neuen Vakuumsystem von Busch können wir statt neun nun bis zu zwölf Takte pro Minute fahren. Das Vakuum liegt viel schneller an und führt zu einer deutlichen Produktivitätssteigerung – bei gleichzeitiger Senkung des Energieverbrauchs.“

    Auch Markus Otterbach, als Technischer Leiter zuständig für die Wartung der Anlagen, zeigt sich äußerst zufrieden mit dem neuen Vakuumsystem: „Wir verpacken sehr feuchte Produkte, teilweise mit Gewürzen. Dabei fallen auch Käsekrümel an. Trotzdem arbeitet das Vakuumsystem von Busch reibungslos. Wir müssen uns eigentlich gar nicht darum kümmern. Ab und zu ein bisschen Öl nachfüllen. Sonst machen wir nichts. Es ist praktisch keine Wartung erforderlich.“

    www.prozesstechnik-online.de

    Halle 8.0, Stand H38

    Autor: Dr. Fabian Fahlbusch

    Head of Content
    Management,

    Busch Vacuum Solutions

    seit 1927:   Milchwerk Crailsheim-Dinkelsbühl

    Das Milchwerk Crailsheim-Dinkelsbühl wurde bereits 1927 gegründet. Zur Hochsaison von April bis August arbeiten die 232 Mitarbeiter der Genossenschaft im Drei-Schicht-Betrieb, sonst in zwei Schichten. Pro Jahr verarbeiten sie 158 Mio. l Kuhmilch von 335 Bauernhöfen aus der Region zu 21 300 t Käse. In verschiedenen Fett- und Cremigkeitsstufen, in Salzlake, gewürfelt in Öl, mit Kräutern, Chili oder Oliven, als Schnittkäse, natur oder geräuchert. Von der Deutschen Landwirtschafts-Gesellschaft DLG wurden sie mit neun goldenen und zwei silbernen Preisen ausgezeichnet.

    Auf die Qualität der Rohstoffe legt man bei den Milchwerken Crailsheim-Dinkelsbühl besonders großen Wert. Ebenso auf verbindliche und nachhaltige Geschäftsbeziehungen. Die Rohmilch wird jeden Tag mit eigenen Tanksammelwagen von den Bauernhöfen der Genossenschaft abgeholt, die nach ökologischen Kriterien gentechnikfrei arbeiten. Das moderne hauseigene Betriebslabor kontrolliert und überwacht alle Produktionsabläufe. Zudem ist die Produktion halal- und kosher-zertifiziert.

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung
    Milchverarbeitung

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung

    19. August 2026

    Der slowakische Molkereibetrieb Euromilk installiert eine neue SIG Slimline 12 Aseptic Abfüllmaschine und baut damit seine Kapazitäten für Weiß- und Aroamamilch, Sahne sowie pflanzliche Getränke aus.

    Cobot-Konzept überzeugt Privatmolkerei Bauer
    Milchverarbeitung

    Cobot-Konzept überzeugt Privatmolkerei Bauer

    9. Juni 2026

    Durch den Einsatz eines Cobots von Yaskawa und einer automatisierten Palettierungsanlage von Profipack wird bei der Palettierung von Pouchbeutelverpackungen in offenen Trays eine Taktzeit von 20 Sekunden pro Tray bei…