
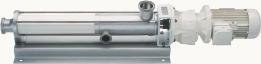
• totraumfreie Pumpengehäuse verhindern Produktablagerungen
• hochwertige Oberflächen der Gehäusewände und der rotierenden Innenteile vereinfachen eine rückstandsfreie Reinigung
• einfach montierbare Gelenke erhöhen die Servicefreundlichkeit
• bewährte, auf den jeweiligen Einsatzfall abgestimmte Gleitringdichtungen sorgen für eine hygienische Wellenabdichtung
• Statormaterial und Nebendichtungen mit FDA-Zulassung gewährleisten hohe Produktsicherheit
• CIP-Spülung mit hohen Fließgeschwindigkeiten im Sauggehäuse ermöglicht eine rückstands- und bakterienfreie Reinigung
• SIP (Sterilisation In Place) mit Heißdampf ist bei Taktbetrieb der Pumpe möglich
Je nach Anwendung kann aus drei Baureihen die passende Pumpe ausgewählt werden. In der Nahrungsmittelindustrie werden die Pumpen beispielsweise zur Förderung und Dosierung von Molkereiprodukten wie Käse, Fruchtjogurt und Milch-Desserts, verschiedensten Getränken, Konzentraten und Maischen sowie Genussmitteln wie Schokolade und Lakritzmassen eingesetzt.



