
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Coriolis-Durchflussmessgerät mit Multifrequenztechnologie
    Bildquelle nicht angegeben
    Technik

    Coriolis-Durchflussmessgerät mit Multifrequenztechnologie

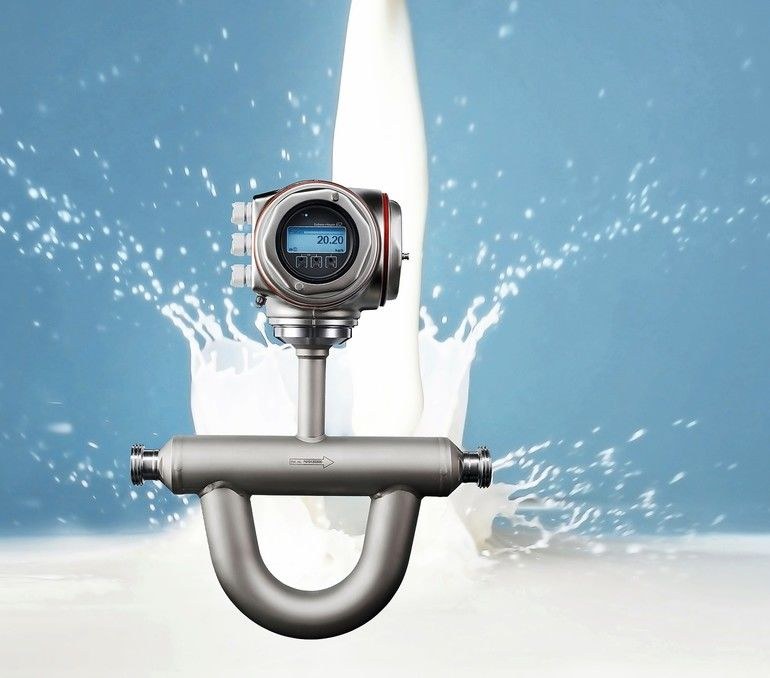
    Die Meierei Barmstedt setzt auf das Coriolis-Durchflussmessgerät Promass Q mit Multifrequenztechnologie von Endress+Hauser.
    Veröffentlicht
    20. Oktober 2020
    Lesezeit
    5 Minuten
    Rubrik
    Technik

    Die Rohstoffbilanzierung ist für viele Lebensmittelbetriebe ein wichtiges Thema. Ziel ist es, den Rohstoffverbrauch für jedes einzelne Produkt so transparent wie möglich zu gestalten. Um Messfehler bei der Milchannahme auszuschließen, nutzt die Meierei Barmstedt das Coriolis-Durchflussmessgerät Promass Q mit Multifrequenztechnologie von Endress+Hauser.

    Volumen und Masse sind zwei alltägliche Begriffe, deren Bedeutung in der Bilanzierung zu sehr starken Unterschieden führen kann. Im Gegensatz zum Volumen verhält sich die Masse bei sich verändernden Einflüssen wie Druck und Temperatur konstant. In vielen Fällen wird deshalb in Masseeinheiten bilanziert. Dennoch erfassen und verrechnen viele Unternehmen immer noch auf Volumenbasis, was bei der anschließenden Rohstoffbilanzierung zu unerwünschten Differenzen führen kann. Doch auch bei der Massemessung gibt es potenzielle Fehlerquellen, die Anwender beachten müssen. In der Praxis ist eine der Hauptursachen für Messfehler ein unerkannter Luft- bzw. Gaseinschluss im Fluid, der den Messwert verfälscht und somit zu Differenzen in der Rohstoffbilanzierung führt. Um dies auszuschließen, setzt die Meierei Barmstedt, ein selbstständiges milchwirtschaftliches Unternehmen aus Schleswig-Holstein, auf die Massemessung mit dem Coriolis-Durchflussmessgerät Promass Q von Endress+Hauser. Dieses Gerät erkennt diesen homogenen Gaseintrag und senkt den Messfehler auf nahezu 0 %.

    Gaseintrag verfälscht Werte bei der Milchannahme

    Die Tankwagen von Molkereien fahren täglich von Landwirt zu Landwirt, um die Milch abzunehmen. Der Tankwagen ist zu Beginn nicht vollständig mit Milch gefüllt, enthält also noch viel Luft. Durch Kurvenfahrten, Beschleunigung und Bremsmanöver ist die Milch in steter Bewegung, schwappt im Tank hin und her und wird so mit der Luft vermischt. Dies hat für Molkereien einen enormen Nachteil. Wird die Milch bei der Milchannahme anhand des Volumens erfasst, wird fehlerbehaftet verrechnet und meist zu viel Rohmilcheingang bilanziert. Denn die Luft hat das Volumen deutlich erhöht. In der Praxis sind häufig Volumenanteile von bis zu 10 % zu beobachten, in Extremfällen sogar bis zu 20 %. Dies wirkt sich negativ auf die Finanzen aus: Entgast die Luft während der Produktion wieder, verbucht der Betrieb einen Verlust bei der Rohstoffbilanzierung. Zusätzlich wird die korrekte Vollkostenrechnung erschwert.

    Aus diesem Grund messen viele Molkereien bei der Milchannahme und innerhalb der Produktionsprozesse anstelle des Volumens die Masse der angenommenen bzw. verarbeiteten Milch. Coriolis-Systeme wie die Promass-Familie von Endress+Hauser haben sich in solchen Anwendungen schon seit Jahren bewährt. Jedoch gibt es auch mit der Massemessung mit herkömmlichen Coriolis Massedurchflussmessgeräten immer noch unerwünschte Differenzen bei der Bilanzierung. Ein Grund für die Messabweichungen ist weiterhin die eingetragene Luft, da sie auch bei der Massemessung immer noch einen zwar deutlich geringeren, aber dennoch vorhandenen Einfluss auf die Massemessung hat und zu Abweichungen führt. Kleine prozentuale Fehler ergeben bei den verarbeiteten Rohmilchmengen, wie sie bei der Meierei Barmstedt vorkommen, am Ende des Jahres eine stattliche Summe.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Messgerät mit Multifrequenztechnologie

    Um Messfehler bei der Massemessung zu eliminieren, setzt die Meierei Barmstedt auf das jüngste Mitglied der Endress+Hauser- Promass-Familie: den Promass Q. Das 3A- und EHEDG-zertifizierte Gerät ist mit einer patentierten Multifrequenztechnologie ausgestattet. Diese wurde entwickelt, um den Messfehler aufgrund von Gaseintrag so stark zu eliminieren, dass der Messfehler nahezu 0 % beträgt. Die technische Besonderheit des Sensors ist, dass die Coriolis-Messrohre nicht nurmehr in einer, sondern in zwei sich überlagernden Resonanzfrequenzbändern schwingen. Dies sorgt für einen großen Vorteil gegenüber dem herkömmlichen Coriolis-Messprinzip: Fehler aufgrund von Gasblasen können nahezu komplett eliminiert werden. Vereinfacht gesagt liegt das am physikalischen Effekt, dass die Verhältnisse der zwei angeregten Resonanzfrequenzen dem Verhältnis der Messfehler aufgrund von Gaseintragung in Fluiden gleichen. Durch das Schwingen auf zwei sich überlagernden Resonanzfrequenzen sind beide Verhältnisse, also Resonanzfrequenz und Fehler, bekannt. Das Messgerät kann somit den Wert ermitteln, bei dem der Fehler aufgrund der Gaseintragung nahezu null beträgt und die Schwingfrequenzen entsprechend anpassen.

    Bei der Anlieferung der Rohmilch wirkt sich die Beseitigung des Messfehlers aufgrund des starken Gaseintrags besonders stark aus. Im Vergleich zu bisherigen Prozessen können Lebensmittelproduzenten mit Promass Q nun die Masse der angelieferten Rohmilch noch genauer als mit bisherigen Coriolis-Massedurchflussmessgeräten erfassen.

    Exakte Messung des Aufschäumungsgrades

    Die Multifrequenztechnologie des Promass Q ermöglicht es jedoch nicht nur, Messfehler bei der Massemessung von Flüssigkeiten zu beseitigen. Darüber hinaus kann auch der Aufschäumgrad, der sogenannte Overrun, von aufgeschäumten Produkten wie Frischkäse oder Speiseeis präzise gemessen werden. Produzenten von mit Gas aufgeschäumten Produkten wollen luftige Konsistenzen erzeugen, die beispielsweise Frischkäse besonders locker werden lassen. Wo bisher Erfahrungswerte die Basis für den Gaseintrag waren und die Gasmenge nach dem Ziehen von Stichproben angepasst wurde – schließlich ist das Ausgangsprodukt Milch auch gewissen Schwankungen unterworfen – kann der Aufschäumgrad nun präzise online gemessen werden. Qualitätsschwankungen beim Endprodukt können somit deutlich reduziert werden. Promass Q hat seine Praxistauglichkeit bei der Messung des Overruns mehrfach bewiesen. Die Anwender konnten die eingetragene Gasmenge im Prozess mittels Dichtemessung im Gerät überwachen und regulieren. Dies erspart dem Hersteller Fehlchargen oder Schwankungen in der Produktqualität.

    Neben dem Sensor mit Multifrequenztechnologie liegt es aber auch an der Elektronik, dass sich der Promass Q in bestehende Anlagen einfach integrieren lässt. So ist dieser in Kombination mit der Transmittervariante Proline 300/500 auch in der Lage, die Signale über verschiedene digitale Kommunikationsmöglichkeiten wie Profinet weiterzugeben. Somit werden Digitalisierungsstrategien in den Produktionsprozessen unterstützt. Zusätzlich erleichtert die interne Überprüfungsfunktion Heartbeat Technology das Qualitätsmanagement. Anwender, die nach ISO 9001, IFS oder anderen Zertifizierungen arbeiten, müssen kritische Messstellen oft kalibrieren und/ oder verifizieren. Genau hier setzt die TÜV-zertifizierte geräteinterne Verifikationsfunktion an, die mit einer Testabdeckung „Total Test Coverage“ 95 % den Gerätezustand wiedergibt und eine eindeutige Aussage liefert, ob das Gerät noch innerhalb der Spezifikation misst oder ob es ein Problem gibt. Somit kann die Transparenz einzelner Chargen noch besser protokolliert und gleichzeitig bürokratischer Aufwand durch ein intern erzeugtes auditsicheres PDF eingespart werden.

    Das Beispiel der Meierei Barmstedt zeigt: Anspruchsvolle Prozesse in Lebensmittelbetrieben können mit Promass Q nun noch zuverlässiger und kosteneffizienter betrieben werden. Ebenso können Herausforderungen wie eine differenzfreie Bilanzierung oder genaue Vollkostenrechnung besser umgesetzt werden. Dabei ist Promass Q ein multivariables Messgerät. Es liefert dem Anwender neben den bisher genutzten Werten wie Massefluss, Dichte oder Temperatur ebenso qualitätsrelevante Parameter wie Overrun oder Brixwert. Somit ist das Messgerät in der Lage, Lebensmittelbetrieben bei verschiedenen täglichen Herausforderungen weiterzuhelfen.

    Endress+Hauser (Deutschland) GmbH & KG. KG, Weil am Rhein

    Autor: Manuel Martini

    Produktmanager Ultrasonic/Treqwave,

    Endress+Hauser Flow

    Autor: Florian Kraftschik

    Manager Marketing Kommunikation,

    Endress+Hauser Deutschland

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

