
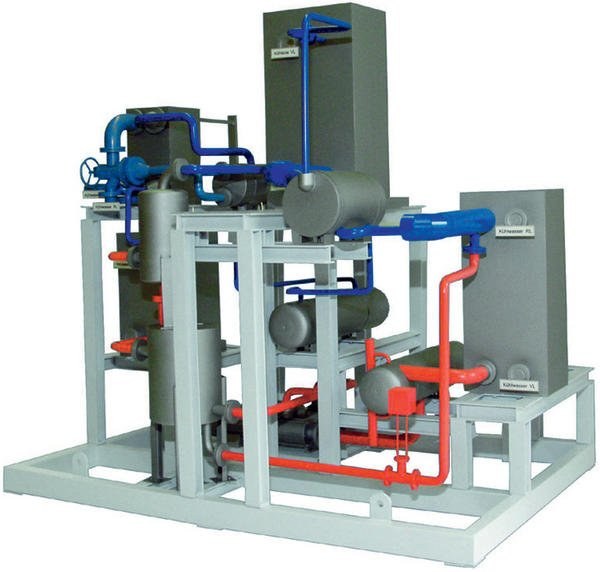
Steigende Energiekosten veranlassen die Unternehmen dazu, sich nach Alternativen zu den konventionellen Methoden der Energienutzung umzuschauen. Die Lebensmittelindustie macht hier keine Ausnahme, was sich nicht zuletzt darin zeigt, dass immer mehr Obst- und Gemüseverarbeiter dazu übergehen, ihre organischen Abfälle in einer Biogasanlage zu verwerten. Die Anlagenbauer sind ihrerseits bestrebt, der Industrie neue Wege zum effizienteren Energieeinsatz aufzuzeigen. So hat Ago gemeinsam mit dem Institut für Luft- und Kältetechnik ILK eine Kälteanlage entwickelt, die für manch einen Lebensmittelhersteller eine energiesparende Alternative zu konventionellen Kälteanlagen darstellen kann. Der Grundgedanke der Ammoniak/Wasser-Absorptionskälteanlage (AKA) besteht darin, dass die für die Kühlung von Lebensmitteln erforderliche Kälte aus Abwärme gewonnen wird.
„Kälte aus Wärme“ bezeichnet recht präzise das Funktionsprinzip von Ammoniak/Wasser-Absorptionskälteanlagen. Während die üblicherweise eingesetzten Kompressionskälteanlagen einen hohen Verbrauch an elektrischer Energie haben, begnügen sich AK-Anlagen mit Abwärme als Antriebsenergie für die Kälteerzeugung. Diese Wärmeenergie steht den Unternehmen der Lebensmittelindustrie meist kostengünstig zur Verfügung, da sie im Produktionsprozess entsteht und in vielen Fällen ungenutzt bleibt.
Das Prinzip der AK-Anlagen ist nicht grundlegend neu – außergewöhnlich ist der Einsatz des Kältemittels Ammoniak. In herkömmlichen Wasser/Lithiumbromid-Absorptionskälteanlagen wird Wasser als Kältemittel verwendet. Allerdings lässt sich damit als niedrigste Temperatur +6 °C erzeugen, was für die Raumklimatisierung natürlich ausreicht, aber nicht für Tiefkühl- und Lagerhäuser, für Kühlprozesse bei der Lebensmittelbearbeitung bzw. -verarbeitung oder für die Erzeugung von spezieller Prozesskälte. Dagegen dringt die Technologie mit Ammoniak/Wasser bis in den Tiefkühlbereich vor. Die AK-Anlagen erreichen im Leistungsbereich von 30 bis 500 kW Temperaturen bis zu –10 °C. In einer Kaskadeninstallation – in Reihe mit einer Kompressionskälteanlage geschaltet – werden Temperaturen bis zu –30 °C erreicht.
Entscheidend ist, dass der Betreiber über mindestens +90 °C heiße Abwärme verfügt, ansonsten können Temperaturen unter 0 °C nicht erreicht werden. Insofern stellt die Ammoniak/Wasser-Absorptionskälteanlage ein Nischenprodukt dar, wobei in der Lebensmittelindustrie durchaus Bedarf für diese Technologie bestehen dürfte. Nach Berechnungen des Instituts für Luft und Klimatechnik ILK benötigen AK-Anlagen bis zu 90 % weniger elektrische Energie als Kompressionskälteanlagen. Mit ihrer beachtlichen Effizienz lassen sich die höheren Anlagenkosten jedoch nach Herstellerangaben schnell kompensieren.
Ammoniak als Kältemittel besitzt hervorragende thermodynamische Eigenschaften. Bei der AKA nimmt das Kältemittel auf der „kalten Seite“ bei der Temperatur TO einen Wärmestrom QO auf und verdampft dabei. Der Kältemitteldampf wird von einer flüssigen Lösung (wässrige Ammoniaklösung) mit einem starken Lösungsvermögen gegenüber dem Kältemittel aufgenommen. Der dabei freigesetzte Wärmestrom QA muss abgeführt werden. Eine Pumpe fördert mit geringem Energieaufwand die inkompressible Lösung mit dem Kältemittel auf das höhere Druckniveau. Durch Wärmezufuhr QG im Generator (Antrieb des Prozesses) tritt das Kältemittel wieder aus der Lösung aus und wird im Kondensator unter Wärmeabgabe QK verflüssigt. Kältemittel- und Lösungskreislauf werden dabei über Entspannungsventile geschlossen. Zur Steigerung der energetischen Effizienz enthält der Lösungskreislauf noch einen Wärmeübertrager.



