
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Eckig oder oval ist nicht egal
    Bildquelle nicht angegeben
    Technik

    Eckig oder oval ist nicht egal

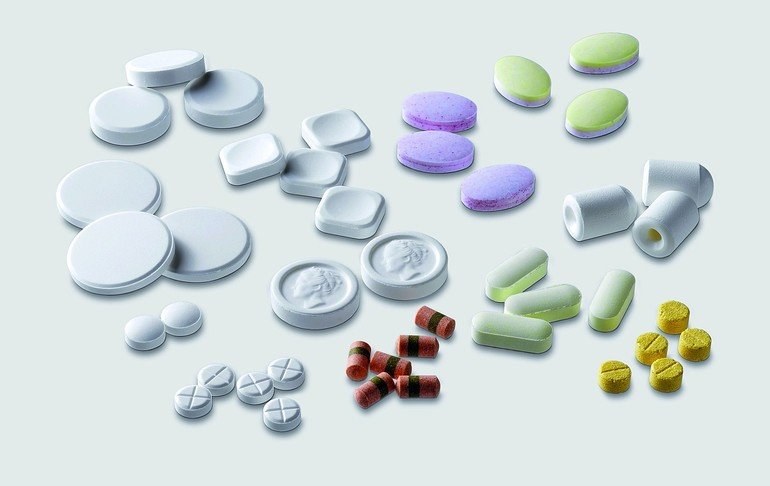
    So gut wie jede geometrische Form ist heute bei der Gestaltung von Tabletten realisierbar – vom klassischen Oval, Kreis oder Oblong über Quadrate,
    Veröffentlicht
    11. April 2016
    Lesezeit
    5 Minuten
    Rubrik
    Technik

    Die Formel für besonders gut verpressbare Tabletten lautet: rund, flach und facettiert. Diese Formeigenschaften bewirken, dass sich eine Tablette aufgrund ihrer gleichmäßigen, konzentrischen Struktur leichter abstreifen und problemlos aus der Maschine ausbringen lässt. Zudem können bei runden Standarddesigns auch unempfindlichere Tablettierwerkzeuge eingesetzt werden, die selbst im oberen Bereich der Drehgeschwindigkeiten prozesssicher arbeiten. So lassen sich auch bei großen Chargen Tabletten mit konstanter Härte, stabilen Kanten und geringer Klebeneigung produzieren.

    Häufig weichen Hersteller jedoch von den Standarddesigns ab, um ihre Produkte im Wettbewerb hervorzuheben. Solche Tabletten, etwa in Oblongformaten oder speziellen figürlichen Formen, stellen eine größere Herausforderung für den Produktionsprozess dar. Hierbei sind das Abstreifen und Aussortieren wegen der komplexen Oberflächenstrukturen weitaus anspruchsvoller als bei Standardformen. Hinzu kommt, dass sich eine gleichmäßige Härte der Tabletten schwieriger einstellen lässt, da alle Formtabletten einen inneren und einen äußeren Teilkreis haben. Folglich kann es zu Unterschieden bei der Füllung – vor allem bei den Füllzeiten – kommen. Am kompliziertesten sind Wölbungen, Bruchkerben, geschlossene Buchstaben (zum Beispiel A, B, O oder R) sowie Gravuren. Sie können zu Problemen wie Ausbrüchen, Kleben oder Deckeln führen.

    In seltenen Fällen hat auch die Farbe einen Einfluss auf die Produktion, beispielsweise wenn bei verschiedenen Farben die Korngrößen der zu verpressenden Pulver unterschiedlich ausfallen. Dabei kann es zu einer Entmischung kommen, denen Hersteller durch die Wahl der richtigen Tablettierwerkzeuge, entsprechende Einstellungen der Pressparameter oder durch die Zugabe von Hilfsstoffen entgegenwirken können. Auch die Reinigungszeit der Maschine kann sich deutlich verlängern, da sich einige Farbstoffe nur schwer entfernen lassen und unter Umständen Maschinenteile angreifen können.

    Sonderwünsche für das Tablettendesign kommen häufig aus den Marketingabteilungen der Produzenten. Beispielsweise bieten Hersteller von Brausebonbons ihre Süßigkeiten in Herzform an, in Tierform oder anderen ansprechenden Gebilden. Den Anwendern ist es wichtig, ihren Tabletten ein Alleinstellungsmerkmal mit Wiedererkennungswert zu geben.

    Die Gestaltung der Tablettenform spielt auch in der pharmazeutischen Industrie eine große Rolle. Bei bestimmten Wirkstoffen hat nämlich die Dosierung einen Einfluss auf die Formgebung. So kann es zum Beispiel sein, dass eine kreisförmige Tablette bei einem hohen Wirkstoffanteil zu groß wäre, um sie angenehm zu schlucken. In diesem Fall eignet sich ein schmaleres Oblongformat.

    Um die Produktion möglichst mit den Designwünschen in Einklang zu bringen und späteren Zwischenfällen vorzubeugen, lohnt sich eine frühzeitige technische Beratung durch den Maschinenhersteller. Beispielsweise wird bei Fette Compacting im Falle eines neuen Designs der Entwurf von erfahrenen Mitarbeitern aus der Anwendungsberatung geprüft und möglichst nah an die Anforderungen angepasst. Dass sich dabei auch in den schwierigsten Fällen Lösungen finden, zeigt ein Beispiel aus der Medizinbranche: Ein internationales Unternehmen wollte ein medizinisches Kaugummi in Tablettenform entwickeln und in großen Mengen herstellen. Allerdings war das Kaugummi im ersten Entwurf mit einer nicht produzierbaren, äußerst aufwendigen Gravur versehen. Hier konnte Fette Compacting zusammen mit dem Produzenten eine Alternative finden, die sehr nah am Original lag. Schließlich war die Tablette auf Hochleistungsrundläufern in Großserie produzierbar.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Im Gesamten ist für eine störungsfreie Tablettenproduktion das Zusammenspiel zwischen Tablettierwerkzeugen und Tablettenpressen entscheidend. Die richtige Auslegung sorgt für hohe Standzeiten, geringen Wartungsaufwand und sinkende Ersatzteilkosten. Hierbei zeigt sich in der Praxis immer wieder der große Vorteil, wenn der Maschinenhersteller auch gleichzeitig die benötigten Werkzeuge bereitstellt. Dabei sollten die originalen Tablettierwerkzeuge bereits eine breite Palette an Stempeln abdecken, sowohl für Standard- als auch für Sonderformen. Darüber hinaus sollten je nach Anwendungsgebiet legierte Werkzeugstähle und Hartmetalle sowie spezielle Beschichtungen zum Einsatz kommen. Sie sind besonders korrosionsbeständig und leisten einen hohen Widerstand gegen Verschleiß oder Klebeneigung. Vor allem bei der Wash-in-Place-Produktion sind die Werkzeuge besonderen Belastungen ausgesetzt. Hierfür eignen sich zum Beispiel Sonderstähle und Beschichtungen mit hohem Chromanteil.

    Bei Pressstempeln ist die anwendungsoptimierte Kopfform entscheidend. Beispielsweise ist der FS-Stempel von Fette Compacting zu diesem Zweck abgeflacht und hat eine funktionsoptimierte Kopfform. Diese Form wirkt sich positiv auf den gesamten Prozess aus: Die Druckhaltezeit steigt, das Laufverhalten wird ruhiger und der Verschleiß an allen beteiligten Komponenten sinkt. Das betrifft etwa die Stempel selbst, aber auch die Druckrollen. Die Auswahl des richtigen Stempels hängt wiederum von den genauen Produktionsanforderungen im Hinblick auf Druckhaltezeit, Ausbringung und Verschleiß ab.

    Die FS-Technologie bedient unterschiedliche Anforderungen: Der FS12-Stempel ermöglicht eine besonders lange Druckhaltezeit – analog zum normierten EU19-Stempel – und eine bis zu 40 % höhere Ausbringung gegenüber dem EU19. Der FS19-Stempel wiederum hat eine um 30 % größere Spiegelfläche, was sich bei gleichem Output in einer 30 % höheren Druckhaltezeit bemerkbar macht. Das ist besonders für leicht zerfallende Granulate bei schwierigen Formgebungen von Vorteil. Andererseits kann bei gleicher Druckhaltezeit der Output maximiert werden. Grundsätzlich sinkt dabei der Verschleiß zwischen Stempelkopf und Druckrolle. Der FS45-Stempel ermöglicht hingegen hohe Presskräfte und eine 30 % längere Druckhaltezeit gegenüber dem EU45, bei zugleich höherer Tablettenqualität.

    Für Unternehmen, die eine neu entwickelte Tablette möglichst schnell in die Serienproduktion übertragen wollen, ist es sinnvoll, sich bereits vor dem Scale-up bezüglich der Tablettierwerkzeuge beraten zu lassen. Nur auf diese Weise können unliebsame Überraschungen vermieden und eine sichere und störungsfreie Tablettenproduktion erreichet werden. Manche Produzenten initiieren dafür nach der Laborphase eine spezielle zweite Entwicklungsphase, um die Parameter der im Labor entwickelten Tablette auf die Produktionsanlage zu übertragen. Diesen Prozess können entsprechend ausgelegte Galenikpressen, zum Beispiel von Fette Compacting, erheblich beschleunigen. Die Parameter der Tablette lassen sich so sofort auf die gewünschte Maschine übertragen, was in den meisten Fällen bereits beim ersten Versuch gelingt. Auf diese Weise kann der Anwender Zeit sparen und die Serienproduktion ohne Verzögerungen in die Wege leiten.

    Halle 3, Stand 341

    www.prozesstechnik-online.deSuchwort: dei0416fette

    Leiter Customer Support, Fette Compacting

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

