
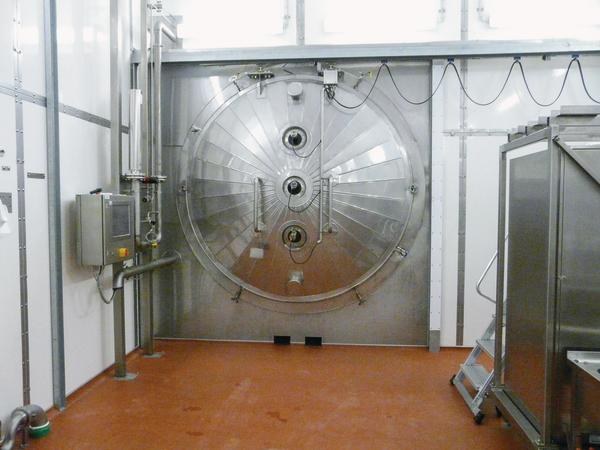
Die NaProFood GmbH & Co. KG hat sich auf das Trocknen von hochwertigen Lebensmitteln und pharmazeutischen Grundstoffen spezialisiert. Die Gefriertrocknung wird immer dann genutzt, wenn eine besonders schonende Trocknung von Lebensmitteln und verwandten Produkten gewünscht ist. Zunächst wird das zu trocknende Gut in Trays gefüllt und eingefroren. Die freien Wasseranteile liegen dann als Eiskristalle vor. Unter Vakuumbedingungen geht das gefrorene Wasser direkt in den Gaszustand über, wenn man das Produkt wieder leicht erwärmt. Die gebundenen Wasseranteile werden in der Nachtrocknung entfernt, in der die Temperatur des Produkts weiter leicht erhöht und dabei das Vakuum abgesenkt wird. Aroma- und Geschmacksstoffe, Hormone und Immunstoffe bleiben so erhalten, während das im Rohstoff enthaltene Wasser als Dampf ausgeschleppt wird. Ergebnis des Prozesses ist ein trockenes, über lange Zeit haltbares Produkt, das nur noch einen Bruchteil seines Ursprungsgewichtes besitzt.
Zu den Produkten, die NaProFood auf diese Weise trocknet, gehören verschiedene Arten von Sondermilch wie etwa Stutenmilch, die für Kosmetikprodukte verwendet wird, und die sogenannte Biestmilch. Das ist die Milch aus den ersten Melkungen nach einer Kalbung. Sie weist einen hohen Gehalt an Immunstoffen auf und wird von der Pharmaindustrie verarbeitet. Auch Früchte und verschiedene Gemüsearten werden im Kundenauftrag getrocknet. Der Bedarf wächst kontinuierlich. Aus diesem Grund hat das Unternehmen eine neue Betriebsstätte auf der grünen Wiese bezogen und zwei neue Gefriertrocknungsanlagen in Betrieb genommen.
Die Anlagen von NaProFood benötigen Kälte bzw. Wärme in ganz verschiedenen Temperaturbereichen und werden individuell geplant. Im nachfolgend beschriebenen Falle handelt es sich um eine Gemeinschaftsarbeit von NaProFood, SPX Flow Technology GmbH als Hauptauftragnehmer und Spezialist für die Verfahrenstechnik sowie L&R Kältetechnik. Vier Kältekreisläufe mit vier unterschiedlichen Wärmeübertragungsmitteln sind in einen hochkomplexen Gesamtprozess integriert, der auch weitere Energiequellen, z. B. die Kompressorabwärme, einbezieht. Die von L&R Kältetechnik entwickelte und programmierte Steuerungstechnik sorgt für eine sehr präzise Temperaturführung auf allen Temperaturniveaus.
Die beiden Tieftemperaturkälteanlagen mit den Kältemitteln R 507 und R 23 liefern Prozesskälte sowohl für die Kühlschlangen im sogenannten Eiskondensator, in dem das aus dem Prozess ausgeschleppte Wasser kondensiert, als auch für den parallel dazu geschalteten Plattenwärmetauscher des Produktkammerkreislaufs. Im Produktkammerkreislauf zirkuliert ein Thermalöl durch plattenartige Kühl- bzw. Heizelemente, die direkt unter den Trays angeordnet sind, in denen sich das Trocknungsgut befindet. Je nachdem ob dem Prozess während der Trocknung Wärme entzogen oder Wärme zugeführt werden muss, wird das Thermalöl vom Wärmetauscher der Kälteanlage abgekühlt oder von einem zweiten Wärmetauscher erwärmt. Nur so kann man für das Wasser im Produkt den direkten Übergang von der festen in die gasförmige Phase sicherstellen. Der entstehende Wasserdampf wird von der Vakuumpumpe in den Eiskondensator gesaugt und dort zu Eis kondensiert und festgehalten.



