
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Energiebewusst
    Bildquelle nicht angegeben
    Technik

    Energiebewusst

    Viele Lebensmittelhersteller setzen Food Ingredients der Rovita GmbH ein, um eine konstante Qualität ihrer Produkte in Geschmack und Konsistenz zu
    Veröffentlicht
    04. November 2010
    Lesezeit
    4 Minuten
    Rubrik
    Technik

    Markus Dressler

    Die Rovita GmbH in Engelsberg entwickelt und produziert Wirkstoffe für die Lebensmittelindustrie. Nach dem Firmenmotto „Wir geben Ihren Lebensmitteln Geschmack und Konsistenz“, stellt das Unternehmen, das zur Artax AG im österreichischen Linz gehört, natürliche Zusatzstoffe für die Lebensmittelindustrie her. Ausgangsbasis sind dabei Molkereiprodukte wie Milcheiweiß und Laktose, die den Eiweißgehalt stabilisieren und den Endprodukten zusätzlichen Geschmack verleihen. Diese Ingredienzen kommen in der Fleisch- und Wurstwarenproduktion zum Einsatz, aber auch bei der Herstellung von Suppen, Saucen, Müsliriegeln und Sportlernahrung.

    Trocknen und Mischen sind zwei Kernkompetenzen von Rovita. Deshalb inves-tierte das Unternehmen in den Umbau des sogenannten Nassprozessbereichs und des nachgeschalteten Trockenturms. Diese Anlage ist nun mit einer neuen Filteranlage ausgestattet, bei der die Filter mit Druckluft abgeblasen werden. Der zusätzliche Druckluftbedarf konnte mit den vorhandenen Kompressoren nicht erzeugt werden, sodass man noch vor der Inbetriebnahme des Trockenturms einen zusätzlichen Verdichter installieren musste.

    Dabei gab es zwei klare Vorgaben. Die erste: Es sollte ein ölfreier Verdichter sein. Michael Weiß, Leiter Produktion & Technik des Nassbetriebs: „Bei den Trocknungsfiltern handelt es sich um eine sensible Anwendung. Das Risiko, das ein ölgeschmierter Verdichter mit sich bringt, hätten wir nicht verantwortet.“ Die zweite Vorgabe: Da der Druckluftbedarf stark schwankt, sollte ein frequenzgeregelten Verdichter installiert werden, der alle Bedarfsprofile wirtschaftlich abdeckt.

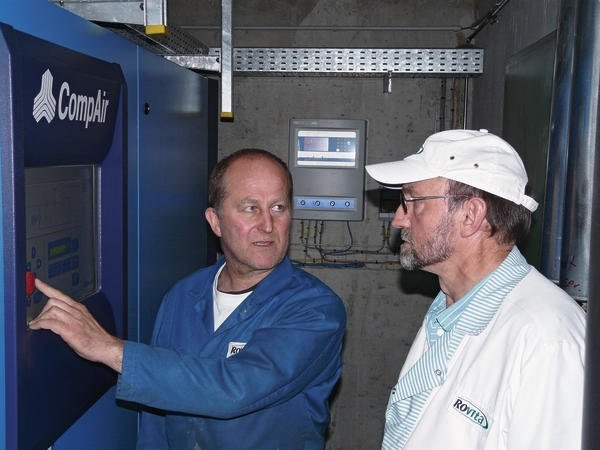
    Um eine fundierte Entscheidung fällen zu können, untersuchte Michael Weiß das Angebot der Kompressorhersteller und identifizierte im ersten Schritt acht Verdichter, die sich prinzipiell eigneten. Für diese acht Geräte, die unterschiedliche Verdichtungsprinzipien nutzten, wurden – in Zusammenarbeit mit den Herstellern – die Betriebskosten ermittelt. Michael Weiß: „Den Ausschlag gab letztlich der Faktor Energiebedarf pro m3 plus Wartungskosten.“ Im Kostenvergleich schnitt die PureAir-Technologie von CompAir am besten ab. Bei diesen drehzahlgeregelten, ölfreien Kompressoren wird die Druckluft von einer Schraube aus Bronzelegierung und einem Paar Schieberrotoren aus kohlefaserverstärktem Kunststoff erzeugt. Die Schieberrotoren sind im 90°-Winkel zum Hauptrotor angeordnet. Die Luft komprimiert in zwei Kammern ober- und unterhalb des Hauptrotors. Das ausgeglichene Pulsationsniveau führt zu geringen Schwingungs- und Schallwerten.

    Die PureAir-Maschinen arbeiten absolut ölfrei. Für die nötige Schmierung, Abdichtung und Kühlung des Verdichterblocks sorgt Wasser, das in das Kompressionselement eingespritzt wird. Und der Direktantrieb mit elektronischem Getriebe erlaubt den Verzicht auf Getriebelagerungen, die Schmierstoff benötigen. Die Rotorlagerungen sind lebensdauergeschmiert und gekapselt; deshalb ist sichergestellt, dass kein Öl in den Verdichtungsraum eindringt.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die guten Kühleigenschaften des Wassers ermöglichen den Kompressorbetrieb mit niedrigen Verdichtungstemperaturen von maximal 60 °C. Daraus ergeben sich weitreichende Vorteile für den Anwender: Der Wirkungsgrad der PureAir-Verdichter ist dank der nahezu isothermen Verdichtung sehr hoch, der Energieverbrauch entsprechend gering.

    Bei Rovita ist ein PureAir-Verdichter vom Typ D50 HSR im Einsatz, der einen maximalen Volumenstrom von 7,5 m3/min erzeugt. Als Antrieb fungiert bei dieser Größenklasse ein 50 kW-Reluktanzmotor. Diese Motorbauart zeichnet sich durch ein sehr gutes Regelverhalten bei hoher Energieeffizienz und Langlebigkeit aus.

    Angesichts des hohen Wirkungsgrades der PureAir-Kompressoren scheint es zunächst unlogisch, dass Werkstattleiter Johann Linner die Idee hatte, den neuen Verdichter in eine Wärmerückgewinnungsanlage einzubinden. Denn je höher der Wirkungsgrad, desto geringer die Abwärmemenge, die man anderweitig nutzen kann. Das Konzept geht hier aber auf, weil das Temperaturniveau exakt dasjenige ist, das Rovita für das Prozesswasser in einem Verfahrensschritt benötigt. Michael Weiß: „Im Nassbetrieb brauchen wir rund 43 °C warmes Waschwasser, das sich über eine Wärmerückgewinnung quasi zum Nulltarif bereitstellen lässt. “

    Diese Tatsache überzeugte auch die Techniker bei CompAir, die ebenfalls noch nie eine PureAir-Anlage mit Wärmerückgewinnung projektiert hatten. Für die Anpassung musste aber nur ein Temperatursensor im internen Kompressorkreislauf eingebaut werden. Johann Linner: „Das Kühlwasser hat eine Temperatur von 60 bis 65 °C, sodass sich für den Wärmeaustauschprozess eine Temperaturdifferenz von 15 °C ergibt. Das ist absolut ausreichend und der Sensor gewährleistet eine schnelle Regelung ohne Verzögerung. Demnächst werden wir versuchsweise die Temperatur des Kühlwassers noch etwas erhöhen, um bei der Prozesswassererwärmung noch mehr Energie einzusparen.“

    Auch in Sachen Prozesssicherheit hat Rovita die PureAir-Technologie im Vorfeld der Investitionsentscheidung genau geprüft. Michael Weiß: „Wir haben uns zum Beispiel mit der Sicherheit der integrierten Umkehr-osmoseanlage befasst, die eine gleichbleibende Qualität des Kühlwassers sicherstellt. Diese Anlage wurde vom TÜV in allen Temperaturzuständen getestet. Darüber hinaus haben wir uns Referenzanlagen angeschaut, die uns ebenfalls überzeugt haben.“

    Bislang hat die PureAir-Anlage, die häufig im 24-Stunden-Betrieb arbeitet, die Verantwortlichen bei Rovita nicht enttäuscht. Der Verdichter hat seit November 2008 mehr als 10 000 Betriebsstunden ohne Ausfälle absolviert. Für die bedarfsgerechte Steuerung aller Anlagen sorgt eine übergeordnete Steuerung, die auch die Lastprofile und die Energiekosten der einzelnen Verdichter in der Druckluftstation erfasst. Rovita hatte auch keinen Anlass, an der Langlebigkeit des neuen Verdichters zu zweifeln, denn in der Druckluftstation arbeitet ein CompAir-Kolbenkompressor, der bereits mehr als 100 000 Betriebsstunden absolviert hat.

    Online-Info www.dei.de/1110449

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

