
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Exakte Analyse hilft Kosten sparen
    Bildquelle nicht angegeben
    Technik

    Exakte Analyse hilft Kosten sparen

    Das Forschungsinstitut für Rationalisierung (FIR) an der RWTH-Aachen begleitete die Neusser Öl und Fett AG (Walter Rau AG) in einem Projekt zur Ermittlung
    Veröffentlicht
    01. November 2001
    Lesezeit
    5 Minuten
    Rubrik
    Technik

    Petra Klagge*, Dipl.-Ing. Jörg Nottmeyer**, Dipl.-Wi.-Ing. Patrick Wader MBA**

    Die Walter Rau AG produziert an ihrem Neusser Standort Produkte für die Lebensmittelindustrie. Direkt am Rheinhafen gelegen, umfasst der Betrieb von der Pressung von Ölsaaten über Fettmodifikation und Raffination bis zur Verpackung bzw. Abfüllung alle Schritte zur Herstellung von Speiseölen und -fetten. Der Betrieb ist seit 1997 ISO 9001 zertifiziert. Es werden ausschließlich pflanzliche Öle und Fette hergestellt. Alle Produkte werden in koscherer Qualität produziert und sind entsprechend zertifiziert. Es werden aber auch Fette und Öle aus ökologischem Landbau nach EWG-Verordnung 2092/91 verarbeitet.

    Im Zuge des kontinuierlichen Prozesses zur Werksoptimierung hat die Walter Rau AG das Forschungsinstitut für Rationalisierung (FIR), ein An-Institut der RWTH Aachen, beauftragt, Verbesserungsmaßnahmen für das Neusser Werk I zu ermitteln. Neben der Erzielung von Kostentransparenz für die Raffination und der Ermittlung von Rationalisierungsmaßnahmen sollten gleichzeitig evtl. vorhandene Prozessrisiken sowie Umweltbelastungen identifiziert werden. Aus den gewonnenen Informationen sollten konkrete Maßnahmen abgeleitet werden, um innerhalb kürzester Zeit effektive Verbesserungen einzuleiten. Dabei stand die enge Zusammenarbeit mit allen betroffenen Mitarbeitern und Vorgesetzten im Vordergrund, so dass alle Entscheidungen auch auf breiter Basis Zustimmung finden würden.

    Das installierte Projektteam bestand aus Rau-Mitarbeitern der Bereiche Forschung und Entwicklung, Qualitätssicherung, Produktion und Technik sowie aus Mitarbeitern des FIR. Das Projekt untergliederte sich in mehrere Schritte und begann mit einer Analysephase Mitte 1999. Der konzeptionelle Teil des Projekts wurde bis Mai 2000 abgeschlossen. Zur Zeit werden die gemeinsam erarbeiteten Maßnahmen von der Walter Rau AG umgesetzt.

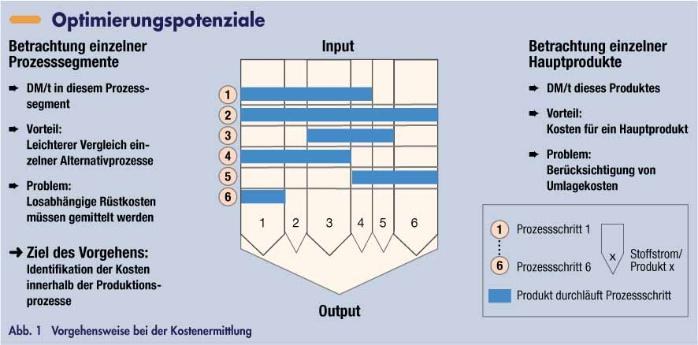
    Zwei große Produktströme, die im Neusser Werk raffiniert werden, sind Kokos- und Palmkernöle sowie die entsprechenden Fette. Daneben wird auch eine breite Palette von weiteren Produkten, wie Soja- und Rübfette sowie Sonnenblumenfette und Palmöl hergestellt. Die untersuchten Prozessschritte umfassen fast alle Vorgänge der Raffination: von der Entsäuerung über die Bleichung bis hin zur Härtung. Diese Prozessschritte wurden vorrangig bearbeitet, da sie die größten Potenziale versprachen. Die Schritte Desodorierung sowie Umesterung wurden in den ersten Analyseschritten nicht detailliert untersucht und werden zu einem späteren Zeitpunkt betrachtet. Zur verursachungsgerechten Kostenzuordnung wurden für die einzelnen Prozessschritte je Produkt alle Kostenarten einer Anlage betrachtet. Dabei wurden u.a. die Rohstoff-, Lohn-, Instandhaltungs-, Energie-, Wasser- und Hilfsstoffkosten berücksichtigt. Daneben wurden auch die direkt mit der Mengenausbringung verbundenen Faktoren wie Ausbeute, Anteil der freien Fettsäure (FFA) und Mindererlöse mit in die Berechnung einbezogen. Zunächst wurden die einzelnen Prozesssegmente betrachtet, um hierdurch die Kosten (DM pro Tonne) im Prozessschritt zu ermitteln. Die Betrachtungsweise hat den Vorteil, dass alternative Prozessschritte vergleichbar werden. In einem zweiten Schritt wurden dann die einzelnen Hauptprodukte, wie z.B. Kokosöl und -fett betrachtet und die Kosten produktspezifisch (DM pro Tonne je Produkt) bestimmt (Abb. 1).


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Neben reinen Kostengrößen wurden zudem mögliche Prozessrisiken und Umweltbelastungen aufgenommen, die nur schwer quantifizierbar sind. Hierbei wurde auch eine detaillierte Befragung aller am Prozessschritt beteiligten Mitarbeiter durchgeführt. Die so ermittelten Ergebnisse wurden analysiert und priorisiert.

    Durch ein Benchmarking mit Kosten aus der Branche und die Einbeziehung der qualitativen Faktoren wurde eine Prioritätenliste von Verbesserungspotentialen erstellt, die durch die Umsetzung von technischen Projekten realisiert werden sollten. Die Potenziale wurden dabei quantifiziert. Im Vordergrund stand die Erarbeitung eines Grobkonzeptes für eine neue Bleichanlage. Diese ermöglicht den Ausstieg einzelner Produktströme aus der alkalischen Entsäuerung und bietet Vorteile sowohl aus Kosten- als auch aus Umweltsicht – z.B. Reduzierung des Einsatzes wassergefährdender Chemikalien, des Wassereinsatzes, des Sulfatanfalles, Verringerung der Geruchsbelastung etc. Auch wurden zahlreiche sonstige Maßnahmen ermittelt, die als kleinere Projekte in die Planung zur Werksentwicklung eingingen. Viele dieser Maßnahmen sind bereits implementiert oder befinden sich heute kurz vor dem Abschluss.

    Für die Auswahl der geeigneten Bleichanlage wurde vom Projektteam eine Nutzwertanalyse verschiedener Konzepte hinsichtlich der Vor- und Nachteile durchgeführt. Dazu wurden die prinzipiell zur Verfügung stehenden Konzepte in einem ersten Schritt technisch und wirtschaftlich gegenübergestellt und anschließend nach verschiedenen Kriterien bewertet (Abb. 2).

    Es boten sich im wesentlichen vier Alternativen an, um die Kapazität in der Bleichung zu erhöhen:

    • Batchversion 1: Modernisierung der bisher verwendeten Batcher

    • Batchversion 2: Kauf neuer Batcher

    • Bau einer neuen kontinuierlichen Bleichanlage

    • Bau einer neuen semikontinuierlichen Anlage

    Des Weiteren können diese Anlagen im existierenden oder in einem neuen Gebäude betrieben werden. Die Kriterien, die für die Beurteilung herangezogen wurden, sind in der Tabelle dargestellt.

    Aufgrund der Ergebnisse der Analyse machte das Projektteam der Geschäftsführung den Vorschlag für einen Neubau einer semikontinuierlichen Bleichanlage in einem neuen Gebäude mit Anbindung an die vorhandenen Tankanlagen. Die enormen Vorteile dieser Lösung sind die große Flexibilität der Anlage, die hohe Produktqualität, die mit dieser Bleichtechnologie erzielbar ist, und die hohe Prozesssicherheit. Auch unter den Gesichtspunkten Bau und Betrieb sowie der mittelfristig einsparbaren Kosten stellt die semikontinuierliche Anlage für die Walter Rau AG die beste Entscheidung dar. Zur Bedienung und Steuerung der neuen Bleichanlage wurde eine Reihe unterschiedlicher Szenarien zur Anordnung der Schaltwarte durchgespielt. Das Ergebnis war, dass eine Einbindung der Schaltwarte für die neue Anlage in eine existierende Schaltwarte am vorteilhaftesten ist.

    Nach der grundsätzlichen Auswahl des Anlagentyps erstellte das Team ein detailliertes Pflichtenheft für die Anlage, das dann verschiedenen Herstellern von Bleichanlagen zur Prüfung und Angebotserstellung vorgelegt wurde. Während der Angebotsphase wurde der Projektplan stetig weiter entwickelt, um einen frühzeitigen Startpunkt für die Inbetriebnahme möglich zu machen. Es wurde der Standort der Anlage festgelegt. Die Einbindung der Anlage in die bestehende Infrastruktur wurde in einem Vorprojekt detailliert. Zur Infrastruktur gehört unter anderem die Versorgung der Anlage mit dem Rohprodukt, Hilfsstoffen, Energie, Steuerluft etc. sowie die Entleerung der Anlage durch Pumpen des gebleichten Produktes in Tanks und die Entsorgung der gebrauchten Bleicherde. Im Frühsommer 2000 erfolgte die Auftragserteilung. Die Übernahme durch die Neusser Öl und Fett AG ist im Sommer 2001 erfolgt.

    E dei 237

    www.fir.rwth-aachen.de

    * Leiterin F&E/ Produktionskontrolle, Neusser Öl und Fett AG, ** wiss. Mitarbeiter des FIR

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

