
In der Lebensmittel-, Pharma- und Chemieindustrie ist das Thema Anlagenhygiene aufgrund der vielen hochsensiblen Life-Science-Produkte in den Vordergrund gerückt. Mit der Überarbeitung und Neuerscheinung von DIN-Normen für Rohrleitungen und Komponenten aus nichtrostendem Stahl wird dieser Entwicklung Rechnung getragen. Dabei spielen Faktoren wie Umweltschutz und Prozesskostenminimierung eine nicht unerhebliche Rolle.
Rohre aus nichtrostendem Stahl stellen in der hygienischen Produktion die Lebensadern vieler Produkte dar. Als Grundmaterial für die Herstellung von Formteilen, Fittings und Komponenten muss ihnen besondere Aufmerksamkeit gewidmet werden. Im Oktober 1999 erschien daher die Überarbeitung der DIN 11850. Butting und andere Rohrwerke gehörten zusammen mit Armaturenherstellern zu dem Spezialisten-Team, die für diese Norm gemeinsam die Details für eine adäquate Umsetzung der in vielerlei Hinsicht gestiegenen Ansprüche erarbeitet haben. Aus der täglichen Praxis wurden exakte Definitionen für Anforderungen an Toleranzen, Oberflächen und Anarbeitungsmöglichkeiten formuliert. Dazu kamen einige Innovationen und Neuentwicklungen bei der Produktion von Edelstahlrohren und die Anforderungen und Wünsche der Weiterverarbeiter im Rohrleitungsbau und der Bogen-, T-Stück- und Reduzierstückhersteller, die berücksichtigt werden sollten.
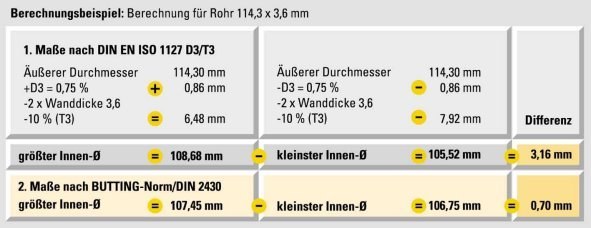
Die Rohrformtoleranzen für den Außendurchmesser inklusive der Unrundheit/Ovalität wurden, besonders im Hinblick auf die für die Rundschweißnähte auf der Baustelle geforderte Orbitalschweißtechnik, eingeengt. Die Grundlage hierfür bildete die DIN EN ISO 1127, mit den Toleranzklassen D4 (60,5%) und ab NW 100 D3 (60,75%). Um beim Verschweißen von Rohren unterschiedlicher Chargen und der Lebenmittelfittinge nach DIN 11851 und 11852 starke Ungleichwandigkeiten und damit verbundene innere Absätze im System zu vermeiden, sind auch die Wandungstoleranzen je nach Materialstärke mit T5, T4 und T3 (60,5 bis 1%) neu festgelegt worden. Um dem Anwender die Planung und Spezifikationserstellung zu vereinfachen, sind sämtliche Werte in Tabelle 1 dieser Norm (Maße und Grenzabmaße) genau spezifiziert.
Ein weiterer wichtiger Schritt war die Neuregelung der inneren Oberfächenbeschaffenheit. Waren in der Vorausgabe noch Rauheiten bis Ra 2,5 µm erlaubt, wird in den Ausführungsarten der Tabelle 4 der DIN-Norm mit den Kurzzeichen CC, BC, CD und BD nur noch eine maximale Rauheit von 0,8 µm an der Innenoberfläche und 1,6 µm im Schweißnahtbereich zugelassen (Abb. 1). Die Rauheitsmessungen dieser Norm erfolgen allerdings nur axial in Rohrlängsrichtung. Bei einer Anwendung dieser Rohre im Pharmabereich empfiehlt es sich, zusätzlich eine Quermessung (radial) mit dem Hersteller oder Lieferanten zu vereinbaren. Häufigkeit und Ort der Rauheitsprüfungen sind genau beschrieben und im Abnahmeprüfzeugnis zu dokumentieren. Hinzu kommt, dass nur noch in den Ausführungen innen und außen gebeizt (entsprechend DIN 17457 k1g oder k2g) oder blankgeglüht (k3g, l1g oder l2g) produziert und geliefert werden darf. Edelstahlrohre ohne Nachbehandlung durch eine Vollbadbeizung oder Blankglühung sind nicht mehr zugelassen. Das Beizen im Vollbad hat dabei den Vorteil, dass sämtliche Oberflächenverunreinigungen an der Außen- und Innenoberfläche wie Ferritablagerungen aus dem Herstellungsprozess vollständig beseitigt werden. Die zerstörenden und zerstörungsfreien Qualitätsprüfungen sind – statt bisher nach DIN 17455 (Konstruktionsrohr) – nunmehr nach DIN 17457 durchzuführen. Das bedeutet insbesondere für die Rohrschweißnaht eine 100%ige Überprüfung, mit dem Nachweis von Schweißfaktor 1.



