
Nach Markterhebungen des Deutschen Tielkühlinstituts in Köln legte die Warengruppe Tiefkühlkost in Haushaltspackungen von 1990 bis 2000 um 84,3% zu. Das entspricht einem Verbrauchsanstieg von 645 064 auf 1 188 623 t. Auch 2001 setzte sich diese Entwicklung fort und die Prog-nosen für die kommenden Jahre vermitteln ein unverändertes Bild. Um derartige Mengen an TK-Waren wirtschaftlich herstellen zu können, ist effiziente und leistungsfähige Kältetechnik erforderlich. Für die Frostung von Lebensmitteln werden derzeit entweder konventionelle oder kryogene Kälteanlagen eingesetzt. Während die einen mit Kältemaschinen und Verdampfern arbeiten, funktionieren die anderen auf der Basis von tiefkalt verflüssigten Gasen.
Im Bereich der konventionellen Anlagen verfügen die aktuellen Weiterentwicklungen bei den Spiralfrostern über Stärken in der Flexibilität hinsichtlich der Konfigurierbarkeit. So kann das Layout des Ein- und Auslaufs in verschiedene Varianten ausgeführt sowie eine produktabhängige Luftführung horizontal oder vertikal mit frequenzgeregelten Ventilatoren realisiert werden. Zahlreiche Bandbreiten von 450 bis 1200 mm und ein Leistungsspektrum von 250 bis 5000 kg/h sind gängig.
Die Anlagen werden in der Regel komplett in Edelstahl gebaut, entsprechen dem höchsten Hygienestandard und sind auch mit einem internen Komplettreinigungssys-tem erhältlich. Eine weitere Forderung der Lebensmittelindustrie ist der Mehrschicht-betrieb. Hier bietet die sequenzielle Abtauung eine gute Lösung, d.h. die Kälteleistung wird nicht wie üblich über einen Verdampfer eingebracht, sondern über mehrere einzelne Verdampfereinheiten. Während des Betriebes kann eine dieser Einheiten aus dem Kälte- und Luftkreislauf herausgenommen und abgetaut werden; eine Unterbrechung der Produktion ist nicht notwendig.
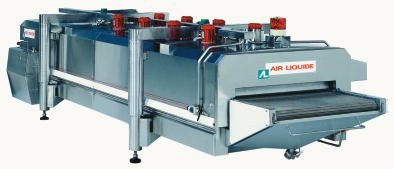
Ebenso auf die Ansprüche der Lebensmittelindustrie zugeschnitten sind die jüngsten Entwicklungen auf dem Gebiet des kryogenen Frostens. Wie die bereits bekannten Anlagen, eignen sich die neuen Gefrier- und Kühltunnel zum Anfrosten und Tiefgefrieren von Produkten aller Art. Allerdings konnte durch die Verwendung von besonderen Materialien der Wärmeübertragungs-Koeffizient um bis zu 40% gesteigert werden. Dies bedeutet höhere Leistung bei reduziertem Kältemitteleinsatz. Mittels einer speziellen Steuerung und Sensorentechnik wird der Verbrauch von Stickstoff oder Kohlendioxid dem Produktionsprozess angepasst. Eine zusätzliche unterseitige Kühleinheit gewährleistet eine durchgängig homogene Produktkühlung, so dass die Froster nicht nur zum Gefrieren und Kühlen, sondern auch für das Härten sensibler Produkte verwendet werden können.
Neben ihren vielfältigen und wirtschaftlichen Einsatzmöglichkeiten entsprechen sie zudem in vollem Umfang den HACCP-Anforderungen. Leistungsstarke Vorwasch-systeme, die eine automatische Selbstreinigung in geschlossener Position ermöglichen, helfen Kontaminationen zu vermindern.



