
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Flexibler Pulvertransport
    Bildquelle nicht angegeben
    Technik

    Flexibler Pulvertransport

    Im fördertechnischen Anlagenbau werden vermehrt individuelle, auf den Betreiber zugeschnittene Aggregate benötigt. Schon bei der Betrachtung der
    Veröffentlicht
    04. Oktober 2005
    Lesezeit
    5 Minuten
    Rubrik
    Technik

    Dipl.-Ing. B. Eng.(Hons.) Thomas Ramme

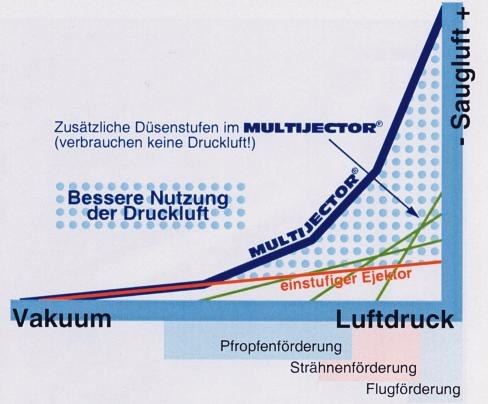
    Die mehrstufigen Multijector-Vakuumpumpen erzeugen den zur Förderung erforderlichen Luftvolumenstrom bei einem optimalen Betriebsdruck von 5,5 bar (Fließdruck). Dabei werden Saugvolumen von bis zu 40.000 lN/min und Unterdrücke bis zu 960 mbar erzielt. In manchen Anwendungsfällen ist es jedoch schwierig, einen Betriebsdruck von 5,5 bar während der pneumatischen Förderung aufrecht zu erhalten, insbesondere wenn gleichzeitig mehrere Verbraucher gespeist werden müssen. Für diese Fälle steht ein alternatives Düsensystem zur Verfügung, das das maximale Vakuum schon bei einem Betriebsdruck von 3,5 bar erzielt. Dies ist dann wichtig, wenn der Vakuumförderer nicht nur zum Transport von Pulvern und Schüttgütern eingesetzt wird, sondern auch zum Fördern von Flüssigkeiten und viskosen Medien.

    Gleichzeitig bleiben die gewohnten Vorteile wie Verschleiß- und Wartungsfreiheit, geringe Baugröße, niedriges Gewicht und die ohnehin durch die Mehrstufigkeit bedingte günstige Druckluftausnutzung erhalten. Durch die modulare Konstruktion der Multijector-Vakuumpumpen verdoppelt sich mit dem Niederdruck-Düsensystem die Anzahl der nutzbaren Modelle und ermöglicht damit eine in kritischen Fällen bessere Anpassung an die jeweilige Förderaufgabe.

    Ein weiterer Vorteil liegt im taktweisen Betrieb der Vakuumpumpe, da häufig das Schüttgut diskontinuierlich gefördert wird. Wo konventionelle mechanische Sauglufterzeuger aufgrund der langen Ansprechzeiten auch während der Ruhephasen durchlaufen müssen, steht beim Multijector das erforderliche Vakuum im Millisekundenbereich an. Hier wird also nochmals Energie gespart. Falls die zum pneumatischen Fördern nötige Druckluftversorgung nicht vorhanden ist, werden entweder Kompressorstationen ausgelegt oder gleich spezielle, elektrische Vakuumpumpen projektiert.

    Insbesondere im chemisch-pharmazeutischen Bereich müssen alle produktberührenden Teile des Vakuumförderers ohne großen Aufwand zu reinigen und daher leicht zerlegbar sein. Der Hersteller stellt dieses durch den modularen Aufbau nach dem Baukastenprinzip sicher. Sollte jedoch beispielsweise bei größeren Vakuumförderanlagen und festen Installationen aufgrund des Gewichts diese Konstruktion nicht mehr möglich sein, wird auf Wunsch gemeinsam mit dem Kunden von Volkmann eine CIP-Lösung erarbeitet.

    Bausteine für dieses Konzept sind einteilige Abscheidebehälter und spezielle, extern angesteuerte Entleerklappen für den Vakuumförderer. Die gesamte Pneumatik befindet sich dabei außerhalb des produktberührenden Bereichs. Zudem können wahlweise die verschiedensten Edelstähle eingesetzt werden. Im Innenraum ermöglicht die durchdachte Konstruktion ohne Spalten und Toträume eine gründliche Spülung. Darüber hinaus lässt sich auch bei dieser Variante der Vakuumförderer wie gewohnt einfach und ohne Werkzeug in Sekundenschnelle manuell zerlegen und nachfolgend reinigen.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    In der Regel wird ein Vakuumförderer direkt über die zu beschickende Einheit montiert. Da bei bestehenden Anlagenkomponenten der verbleibende Freiraum zur Hallendecke oft relativ gering ausfällt, ist es in diesen Fällen besonders wichtig, bei der Bauhöhe des Förderaggregates flexibel zu sein. Durch den modularen Aufbau kann die Bauhöhe in mehreren Stufen reduziert und somit optimal den räumlichen Gegebenheiten angepasst werden.

    Alternativ bietet sich der mobile Einsatz eines Vakuumförderers an. Aufgrund des geringen Gewichts wird der Vakuumförderer dann entweder an der jeweiligen zu beschickenden Einheit (z.B. Mischer) direkt von einem Bediener von Hand aufgesetzt oder es erfolgt die Montage in einem höhenverstellbaren Gabelhubwagen. Mit diesem wird dann über den Pulver-Abgabeort gefahren und die Höhenverstellung erlaubt dann eine staubfreie Andockung. Der Fahrwagen wird praktischerweise zur Unterbringung aller für die Förderung nötigen Zusatzeinrichtungen genutzt. Das können beispielsweise Steuerung, Sauglanze, Förderschlauch, HEPA-Filter oder die Vakuumpumpe sein.

    Neben anderen möglichen Zündquellen können insbesondere elektrische Anlagen und Ströme in pneumatischen Förderanlagen zur Funkenbildung führen und damit Staubexplosionen mit katastrophalen Folgen erzeugen. Zunächst besteht gerade bei konventionellen Förderanlagen die Möglichkeit, dass elektrische Felder durch Bauteile (z.B. Motoren, Spulen, Ventile etc.) des Förderers selbst erzeugt werden. Es gilt folglich, diese Komponenten zu vermeiden. Des Weiteren sind elektrostatische Aufladungen durch Ladungstrennungen während des Fördervorgangs zu beachten.

    Multijector-Vakuumförderer werden ausschließlich mit Druckluft betrieben. Auch die Steuerung des Förderers erfolgt in der Regel rein pneumatisch. Somit werden keine elektrischen Felder durch Elektromotoren und Spulen erzeugt. Konventionelle Vakuumerzeuger generieren eine nicht unerhebliche Reibungs- und Strahlungswärme und erhöhen damit die Gefahr für eine mögliche Entzündung. Druckluftbetriebene Vakuumpumpen nach dem Multijector-Prinzip hingegen arbeiten mit expandierenden Luftströmen und kühlen sich folglich im Betrieb sogar ab.

    Die spezielle Bauweise der Multijector-Vakuumfördergeräte verhindert die Entstehung von Ladungsnestern, weil alle produktberührenden Teile elektrisch leitfähig miteinander verbunden sind und Ladungen über einen gemeinsamen Erdungsanschluss abfließen. Bei der Verwendung von Saugschläuchen bieten sich elektrisch leitfähige und antistatische Varianten an, wobei zusätzlich die in den Schlauch eingearbeitete Drahtspirale geerdet wird.

    Ein weiterer Punkt zur Beurteilung des Gefahrenpotenzials ist das Kesselvolumen des Abscheidebehälters. Untersuchungen haben gezeigt, dass unterhalb eines bestimmten kritischen Behältervolumens Explosionen nicht auftreten. Dies gilt nicht nur für mögliche Schüttkegelentladungen. Bedingt durch die äußerst geringe Baugröße und das zyklische Fördern (Einsaugen – Entleeren) vergleichsweise geringer Pulvermengen haben sich Multijector-Vakuumfördersysteme als besonders sicher erwiesen. Belegt wird dieses beispielsweise durch Vakuumförderversuche gemeinsam mit einem bedeutenden chemischen Unternehmen und durch Messungen des TÜV.

    Wichtig ist natürlich auch die Fördergeschwindigkeit. In kritischen Fällen sollten die Bereiche der Flugförderung (niedrige Gutbeladung) mit 20 bis 30 m/s vermieden werden. Gerade hier bieten Multijector-Vakuumpumpen besondere Vorteile, da sie im Bedarfsfall ein für Luftstrahlpumpen hohes Endvakuum von rund 100 mbar absolut erzeugen. Folglich kann hiermit die Pfropfenförderung (hohe Gutbeladung) realisiert werden und die Luftgeschwindigkeit reduziert sich dann auf weit unterhalb von 9 m/s auf bis zu 1 m/s.

    Falls im Fördersystem Teile aus aufladbaren, jedoch selbst nicht leitfähigen Materialien vorhanden sind, ist auch die Möglichkeit einer Büschel- oder Gleitstielbüschelentladung zu betrachten. Neuere Erkenntnisse haben gezeigt, dass für normal entzündliche Stäube Büschelentladungen nicht zündwirksam sind. Dies hat durchaus Auswirkungen auf konstruktive Details des Vakuumförderers. So können beispielsweise bestimmte Materialien, die vorzugsweise in der pharmazeutischen Produktion erwünscht sind, im produktberührenden Bereich eingesetzt werden. Dies wird in den Atex-Zertifikaten und Baumusterprüfbescheinigungen des Herstellers verbrieft.

    Falls extrem zündwillige Schüttgüter oder hybride Gemische zu fördern sind, kann optional schon der eigentliche Fördervorgang unter inerten Bedingungen erfolgen.

    Die Grundlage für einen sicheren und wirtschaftlichen Betrieb einer Vakuumförderanlage liegt somit eindeutig auf dem präventiven Explosionsschutz. Aus explosionstechnischer Sicht macht es wenig Sinn, den Abscheidebehälter druckfest aufzubauen, da aufgrund der kleinen Volumina eine wirksame Explosionsunterdrückung während des Fördervorganges nicht praxisgerecht ist. Im Förderbetrieb sind immer mindestens zwei Leitungen geöffnet und die Folgen einer Flammen- und Druckbeschleunigung in Rohren und Übertragung auf z.B. vorgeschaltete Silos sind bekanntermaßen fatal. Der Aufwand für eine vollständige Entkopplung ist in der Regel zu groß.

    Halle 9, Stand 223

    dei 429

    Mehr Informationen zum Produkt

    Atex-Seminar mit Workshop, Veranstalter Volkmann

    Achema 2006

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

