
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Förderschnecken aus Rechteckprofilen
    Bildquelle nicht angegeben
    Technik

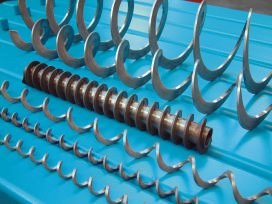
    Förderschnecken aus Rechteckprofilen

    Mit dem Produktionsverfahren lassen sich Rechteckprofile hochkant und ohne Wellenbildung auf sehr enge Durchmesser wickeln. Bei diesem Vorgang entsteht
    Veröffentlicht
    14. August 2002
    Lesezeit
    3 Minuten
    Rubrik
    Technik

    Die Produktion von Förderschnecken erfolgt in der Regel, indem Scheiben mit einem relativ großen Mittelloch ausgestanzt, in einem Radius getrennt und gleichzeitig um die gewünschte Steigung geschränkt werden. Diese Scheiben werden an den Radien verschweißt, so dass eine beliebig lange Wendel entsteht. Soll die Schnecke eine Antriebswelle erhalten, so werden die Segmente auf der Welle aufgereiht und verschweißt. Mit dieser Technik lassen sich vorzugsweise Schnecken mit besonders großem Durchmesser herstellen. Der Nachteil dieses Verfahrens ist jedoch, dass sich infolge der Schweißspannungen die Schnecken verziehen und unter hohem Aufwand nachgerichtet werden müssen. Bei Schnecken mit kleineren Durchmessern, wie sie in vielen Dosier- und Fördereinrichtungen verwendet werden, gibt es daher andere Verfahren zu deren Herstellung. Dabei ist die Grundidee, Stäbe zu Wendeln zu verformen. Die Verformung der Stäbe erfolgt durch einseitiges Walzen. Dabei wird eine Kante der Stäbe gelängt und es bilden sich korkenzieherartige Wendeln. Das für die Längenänderung erforderliche Material wird also durch das Strecken der Außenkante gewonnen, wodurch zwangsläufig der Querschnitt zur Außenseite hin erheblich verringert wird. Eine Schnecke wird aber an der Außenkante besonders beansprucht, so dass trotz der durch das Walzen eintretenden Verfestigung, besonders bei schleißenden Materialien oder bei hohen Betriebsdrücken, die Standzeit einer solchen Schnecke nur gering ist.

    Die AT Produktentwicklungs GmbH benutztjetzt ein Verfahren, das die geschilderten Nachteile bei der Verarbeitung von Profilstäben vermeidet. Verwendet werden hierbei Rechteckprofile mit der Genauigkeit nach DIN 174. Es galt bisher als undurchführbar, Flachstahl hochkant in einem Verhältnis Dicke zu Breite von 1 : 5 in kaltem Zustand in sehr engen Radien gleichmäßig zu biegen und auf diese Weise eine Schneckenwendel zu formen. Biegt man beispielsweise einen Stab mit dem Querschnitt 4 x 20 mm um einen Wickeldorn mit einem Durchmesser von 20 mm, so bedeutet das, dass der Außenumfang der Wendel doppelt so lang ist wie der Innenumfang. Dann wird die Streckgrenze des Materials überschritten, es entstehen Risse oder die Bruchdehnung wird erreicht. Meist jedoch beginnt die Innenseite der Spannung nachzugeben und weicht unter Bildung von Wellen dem Druck aus: die Wendel ist unbrauchbar.

    Mit dem AT-Verfahren lassen sich Rechteckprofile hochkant, ohne Wellen beim Aufwickeln zu bilden, auf sehr enge Durchmesser wickeln. Der geringste Durchmesser des Wickeldorns war bisher 6 mm. Bei diesem Vorgang wird die Breite des gewickelten Profils etwas reduziert, die Außenkante etwas dünner und die Innenkante etwas gestaucht, so dass ein trapezförmiges Profil entsteht. Eine auf diese Weise hergestellte Wendel hat an der beanspruchten Außenkante nur einen geringfügig reduzierten Querschnitt bei gleichzeitig durch den Streckvorgang verursachter erheblicher Zunahme der Materialhärte.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die Wendeln sind nach der Fertigung spannungsfrei. Sie können nahezu spaltfrei auf eine Welle oder ein Wellenrohr aufgezogen werden. Dies kann dünnwandig sein, auch wenn die Schneckenwendel durchgehend verschweißt sein muss. Die Schnecken laufen sehr genau und müssen nur in seltenen Fällen nachgerichtet werden. Schnecken mit dünnwandigen Rohrwellen sind sehr leicht und belasten die Konstruktion nur wenig. Antriebszapfen und Gegenlager werden in das koaxial ausgedrehte Schneckenrohr warm eingeschrumpft, wodurch der präzise Lauf sichergestellt ist.

    Die Wendeln können auf beliebige Länge zusammengeschweißt werden. Bei Schnecken mit Wellen wird die Länge lediglich durch die Schweißvorrichtung begrenzt. Es leuchtet ein, dass bei diesem Wickelverfahren nicht beliebig breite Wendeln hergestellt werden können. Daher werden bei größeren Schnecken-Durchmessern zwei oder mehr Wendeln aufeinandergefügt und verschweißt.

    Das Verfahren erlaubt die Verwendung verschiedener Materialien. Neben normalem Walzstahl St. 37 und St. 55 nach DIN 174 kommen verschiedene Edelstahl-Sorten wie 1.4301 und 1.4571 sowie als Besonderheit schwedischer Hardox aus 5 mm Blech für extrem schleißendes Material zum Einsatz. Sehr hohe Standzeiten lassen sich erreichen, wenn Schnecken aus ST. 37 im Einsatz gehärtet werden. So konnten in einer schnell laufenden Abfüllmaschine zur Dosierung von Kleinmengen abrasiven Granulats die Standzeiten von acht Wochen bei einer vom Maschinenhersteller gelieferten Edelstahlschnecke mit Hilfe einer gehärteten Schnecke aus ST. 37 auf 9 Monate ausgedehnt werden.

    www.at-pro.de

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

