
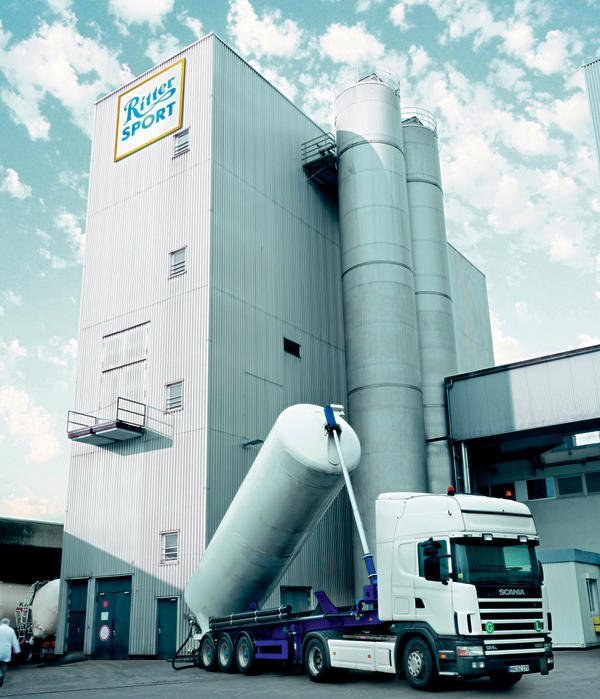
Die Aufgabenstellung für die neue Druckluftaufbereitung bei der Alfred Ritter GmbH & Co. KG war klar definiert: uneingeschränkt einsetzbare Druckluft für die pneumatische Förderung von Cerealien, Kakaopulver und anderen Grundstoffen zur Schokoladenherstellung unter Einhaltung der strengen Vorgaben des HACCP-Konzeptes. Das HACCP-Konzept ist ein vorbeugendes System, das die Sicherheit von Lebensmittel und Verbraucher gewährleisten soll.
Verklumpungen in den Förderleitungen und Keimwachstum im Produkt lassen sich am sichersten durch Druckluft verhindern, die mittels Adsorptionstrocknung bis zu einem Drucktaupunkt von -40 °C aufbereitet wird. Somit war ein Adsorptionstrockner die zentrale Komponente der Ausschreibung. Die Aufbereitungs- und Systemspezialisten von Beko überzeugten mit einer Systemlösung aufeinander abgestimmter Qualitätsprodukte. Zentraler Baustein ist ein Adsorptionstrockner vom Typ Everdry FRA-V 3400 C. Die Anlagen der Baureihe FRA-V benötigen weder für den Desorptionsprozess noch für die anschließende Kühlung des erhitzten Trockenmittels Druckluft (Zero Purge).
In der Desorptionsphase arbeitet das Regenerationsgebläse im Druckbetrieb. Während in einem Adsorptionsbehälter die Trocknung der Druckluft stattfindet, wird der zuvor mit Feuchtigkeit gesättigte Adsorptionsbehälter regeneriert. Vor Regenerationsbeginn erfolgt hier eine sanfte Druckentlastung auf Atmosphärendruck. Das Regenerationsgebläse fördert Umgebungsluft zum nachgeschalteten Erhitzer. Hier erfolgt die Erwärmung auf die erforderliche Desorptionstemperatur. Durch den Druckbetrieb des Regenerationsgebläses entsteht ein Temperaturzugewinn, der sich positiv auf den Leistungsbedarf des Erhitzers auswirkt. Der Gebläseluftstrom verdampft die im Trockenmittel aufgenommene Feuchtigkeit und wird dann mit dem Luftstrom in die Atmosphäre geleitet. Die Desorption erfolgt energetisch optimiert im Gegenstromverfahren.
Die Kühlphase erfolgt im Vakuumbetrieb. Um nach der Umschaltung Temperatur- und Taupunktspitzen zu vermeiden, wird die nach der Desorptionsphase im Trockenmittel gespeicherte Wärme mit dem kühlen Gebläseluftstrom abgeführt. In der Kühlphase schaltet das Gebläse auf Saugbetrieb. Die Umgebungsluft strömt somit unmittelbar in den zu kühlenden Adsorptionsbehälter. Der beim Saugbetrieb erzeugte Unterdruck bewirkt eine Veränderung der physikalischen Waage im Trockenmittel. Durch den Unterdruck entsteht eine Absenkung der Desorptionstemperatur. Dieses hat zur Folge, dass während der Kühlphase eine Nachdesorption einsetzt. Durch die Nachdesorption stellt sich im Trockenmittel nach Beendigung der Regenerationsphase (Heizen und Kühlen) eine geringere Restbeladung ein. Die Restbeladung im Trockenmittel beeinflusst maßgeblich die Qualität der Trocknungsphase.



