
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Für die Zukunft gerüstet
    Bildquelle nicht angegeben
    Technik

    Für die Zukunft gerüstet

    Eine effektive Logistik nimmt in der modernen Wirtschaftswelt eine immer bedeutendere Rolle ein und bietet großes Potenzial zur Differenzierung vom
    Veröffentlicht
    12. Februar 2008
    Lesezeit
    9 Minuten
    Rubrik
    Technik

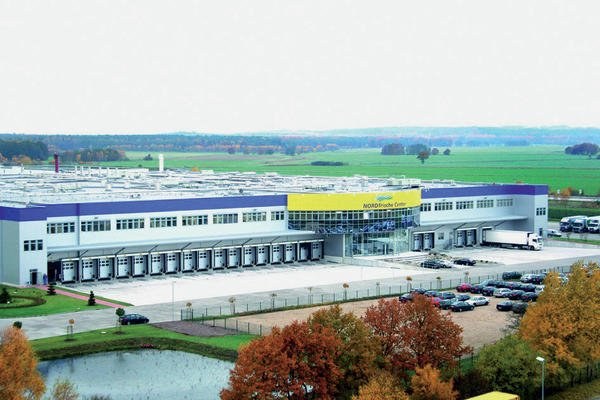
    Im Sommer 2006 wurde das Nordfrische Center von Edeka in Valluhn (Mecklenburg-Vorpommern) in Betrieb genommen. Der Bau dieser Logistik- und Produktionsstätte erfolgte mit dem Ziel, den wachsenden Anforderungen an die Lebensmittelbranche umfassend gerecht zu werden. Dabei standen nicht nur die Einhaltung aller lebensmittelrechtlichen Vorschriften und die Erfüllung des International Food Standards (IFS) im Vordergrund; zusätzlich mussten die Prozesse der beiden ehemaligen Fleischwerke in Pinneberg und Neumünster vollständig in das neue Unternehmen integriert werden.

    Mit der Inbetriebnahme des Nordfrische Centers startete auch der Echtbetrieb der ERP-Branchensoftware CSB-System. Die Integration aller Unternehmensbereiche stand hierbei im Vordergrund.

    Unter Berücksichtigung der Kundenauftragsdaten, der aktuellen Lagerbestände, der zugehörigen Plandaten aus der Produktion und der Ablaufplanung mit Messe- und Aktionsplänen wird die Bestellung aller Roh-, Hilfs- und Betriebsstoffe sowie der Handelsartikel durchgeführt. Als Basis für die operative Bestellabwicklung dienen die Lieferantenbestelllisten und Bestellvorschlagslisten, die unter Einbezug der Wiederbeschaffungszeit die Fachabteilungen der Beschaffung unterstützen. Über die integrierte Faxware-, E-Mail- und EDI-Anbindung können die Bestellungen direkt aus dem CSB-System an den Lieferanten weitergeleitet werden.

    Bei der Warenannahme erfolgt die Erfassung der Wareneingänge über CSB-Racks, an denen jeweils ein Scanner, ein Etikettendrucker und gegebenenfalls eine Waage angeschlossen sind. Die Integration der Beschaffungsmodule ermöglicht einen automatischen Abgleich zwischen Bestellungen und Liefermengen, die Qualitätsprüfungen im Rahmen der Wareneingangskontrolle und die Erfassung aller rechnungs- und rückverfolgungsrelevanten Daten wie MHD und Losnummer. Da bereits vom Lieferanten jede E2-Kiste mit einem EAN-128-Barcode-Etikett versehen wird, muss am Wareneingang nur der Barcode gescannt werden, um alle für die Rückverfolgbarkeit notwendigen Daten in das CSB-System zu übertragen.

    Im Rahmen der Rindfleisch-Herkunftssicherung des Edeka-Gutfleisch-Markenprogramms hat Edeka-Nord mit allen Rindfleischlieferanten eine elektronische Datenübertragung der Herkunftsdaten im Eancom-Prodat-Format realisiert. Vor jeder Anlieferung werden die Herkunftsdaten jedes einzelnen Schlachttieres sowie eine separate Datei mit NVE-Nummer per EDI vom Lieferanten an Edeka überspielt und schließlich in das CSB-System übertragen. Zu jeder Zeit können so die Herkunftsdaten eines Rindfleischartikels im System ermittelt werden.

    Die Rechnungskontrolle als zentraler Abgleich der Lieferantenrechnung mit den im Wareneingang erfassten Daten erfolgt unter Berücksichtigung aller gültigen Preise und Konditionen und endet mit der Fortschreibung des Rechnungseingangsbuches zur direkten Übertragung in die Finanzbuchhaltung.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Im Bereich Zerlegung können bis zu 2000 Schweinehälften pro Schicht in Verkaufs- und Produktionsartikel zerlegt werden. Die angelieferten Schweinehälften und Grobteile werden direkt vom LKW über eine Rohrbahnförderung zum CSB-Rack befördert und dort durch eine an das System angebundene Rohrbahnwaage gewogen. Anhand der Artikelnummer ermittelt das CSB-System das jeweilige Ziel am Zerlegeband und gibt diese Informationen an die Steuerung der Beförderungseinheiten weiter. Bei Bedarf können die Zerlegeartikel über die automatische Stranglagerverwaltung auch in ein separates Stranglager umgeleitet werden.

    An den Zerlegetischen werden die Schweinehälften zerlegt und in genormte E2-Kisten gelegt. Diese sind mit identifizierenden Referenznummern versehen und werden über ein Transportband zum nächsten I-Punkt befördert. Der Mitarbeiter am I-Punkt identifiziert und wiegt direkt am CSB-Rack den Kisteninhalt. Mit der Ermittlung des Gewichts werden detaillierte Informationen durch das Scanning der Kistenreferenznummer zugeordnet. So enthält diese Referenz den Artikel mit seiner Losnummer, seinem Mindesthaltbarkeitsdatum und dem Gewicht. Anschließend wird die Kiste über die interne Transportförderstrecke zum Bestimmungsort überführt. Im CSB-System ist jederzeit sichtbar, wo sich welche Kiste mit welchem Inhalt befindet.

    Auf Basis der Zerlegeeingangs- und Zerlegeausgangsbuchungen sowie der hinterlegten Zerlegeschnittlisten, letztere enthalten die Sollausbeuten eines Grobartikels, werden in der Partieabrechnung die betriebswirtschaftlichen Kennzahlen wie Zerlegeausbeute und die daraus resultierenden Preise der Zerlegeausgangsartikel berechnet. Diese bilden wiederum die Grundlage der integrierten Produktkalkulation.

    Das Produktsortiment von Edeka umfasst Brüh-, Roh- und Kochwurst sowie Brüh- und Kochpökelerzeugnisse. Für alle Eigenfabrikationen (Eifa) sind im CSB-System pro Produktionsstufe die entsprechenden Stücklisten (Rezepturen) hinterlegt, die sowohl als Grundlage der integrierten Produktkalkulation als auch der internen Produktionsplanung und Chargenbearbeitung dienen. Im Rahmen der Produktionsplanung werden für alle Eifa-Rezepturen die Planmengen auf der Basis langfristiger Verkaufsplanung und aktueller Lagerbestände vorgegeben und für alle Produktionsabteilungen Produktionsaufträge generiert. Diese werden an den CSB-Racks in den Produktionsräumen aufgerufen und automatisch die entsprechenden Losnummern für die Rückverfolgung gebildet.

    Der jeweilige Mitarbeiter scannt das am Transportbehälter befindliche Etikett, auf dem Artikelnummer, Losnummer und Datum in Form eines EAN-128-Barcodes hinterlegt sind. Beim Scannen prüft das CSB-System, ob der gescannte Artikel Bestandteil der Rezeptur ist und übernimmt anschließend die erweiterten Lagerdaten wie Losnummer und Datum. Das Gewicht wird von der Waage übernommen und der Vorgang so lange wiederholt, bis alle Posten der Rezeptur gewogen worden sind. Beim Chargenabschluss wird die gewünschte Anzahl Etiketten über die integrierten Etikettiersysteme gedruckt, die an den Transportbehältern befestigt werden. Dieser Prozess wird über alle Herstellungsstufen der Fleisch- und Gewürzwägung, Wägung in der Füllerei, Pökelei, Kocherei und Räucherei durchgeführt. So werden die produktionsrelevanten Daten direkt am Ort der Wägung erfasst und die entsprechenden Lagerbestände aktualisiert. Dem verantwortlichen Mitarbeiter im Produktionsleitstand stehen damit sofort alle Chargendaten und Lagerbestandsdaten zur Auswertung zur Verfügung.

    In der Abteilung Umhüllung werden die Artikel verpackt und gemäß den lebensmittelrechtlichen Vorschriften über den Preisauszeichnungsserver von CSB-System etikettiert. Die gesamten Etikettendaten wie Zutatenlisten, Preise etc. werden dabei direkt aus den Stammdatenmodulen des CSB-Systems extrahiert.

    Ein Verpackungsauftrag stellt dabei einen Produktionsauftrag dar. Das CSB-System überträgt alle auftragsrelevanten Daten an den Preisauszeichner und der Etikettiervorgang wird gestartet. Für jede E2-Kiste wird nach Erreichen der Vollmenge ein Kistenetikett mit einem EAN-128-Barcode gedruckt. Nun wird die Kiste über die automatische Kistenförderanlage in das Hochregallager gefördert. Bei der Etikettierung werden gleichzeitig die Lagerbuchungen durchgeführt. Da auch Verpackungsmaterialien unter die Rückverfolgungspflicht fallen, werden diese zu Beginn des Produktionsprozesses in ein Fifo-Lager gebucht. Beim Etikettierprozess werden nun alle Bestandteile der Verpackungsrezeptur vom CSB-System abgebucht. Dabei werden auch die entsprechenden Losnummern berücksichtigt, so dass eine Rückverfolgung der Verpackungsmaterialien vom Endprodukt bis zum Lieferanten gewährleistet ist.

    Das Herzstück der Lagerverwaltung im Nordfrische Center bildet das zentrale Hochregallager mit über 20 000 Stellplätzen für Kommissionierware. Dieses automatische Kistenlager wurde von MPS Storck konzipiert und zusammen mit CSB-System in Betrieb genommen. Es gliedert sich in Hochregallager mit gesondertem Lagerbereich für kommissionierte Kisten, Bereitstellungslager und Picklager. Des Weiteren existieren zwei automatische Kistenlager innerhalb der Produktion.

    An den I-Punkten wird der Kistenreferenznummer der entsprechende Artikel mit seinen erweiterten Lagerdaten wie Losnummer und MHD sowie das Gewicht zugeordnet. Über die CSB-Module werden diese Daten an den Lagerverwaltungsrechner übertragen, der die entsprechenden Einlagerungskoordinaten ermittelt. Im gesamten Fleischwerk werden alle bestandsführenden Lager nach Losnummer und gegebenenfalls auch nach MHD geführt. Mit der integrierten Losnummernverwaltung im CSB-System wird sichergestellt, dass bei allen Lagerbuchungen die Losnummern mitgegeben bzw. nach standardisierten Verfahren neu gebildet werden. Dies ermöglicht eine Rückverfolgung aller Prozessschritte vom Lieferanten bis zum Kunden. Den verantwortlichen Mitarbeitern stehen damit jederzeit alle Lagerbestände für die weitere Disposition (Beschaffung, Produktion, Absatz) zur Verfügung.

    Die von den Edeka-Filialen mittels MDE-Gerät an die Edeka-Zentrale gesandten Auftragsdaten werden nach Versandstelle getrennt. Anschließend werden alle Aufträge für das Nordfrische Center Valluhn elektronisch an das Fleischwerk gesendet. Dort wiederum werden die Aufträge automatisch in das CSB-System übertragen.

    Die Kommissionieraufträge werden tourenabhängig an den Leitstandrechner übergeben. Hierbei erfolgt auf der Basis eines artikelabhängigen Faktors eine Trennung der Auftragsposten nach Voll- und Teilmengen. Die Vollmengen werden bei Auftragsfreigabe in einen speziellen Lagerbereich des Hochregallagers umgelagert; die Teilmengen werden an die MDE-Geräte übertragen und von den Mitarbeitern im Picklager kommissioniert. Das Picklager ist ein Rollenregallager, in dem jeder Artikel einen festen Lagerplatz hat. Über das integrierte Nachförderungskonzept ist sichergestellt, dass jederzeit genügend Artikel aus dem Hochregallager in das Picklager überführt werden und zur Kommissionierung zur Verfügung stehen. Hierbei steht das Online-Monitoring des CSB-Systems im Mittelpunkt der rechtzeitigen Entscheidungsfindung.

    Am Picklager werden dem Mitarbeiter am MDE-Gerät alle relevanten Daten eines Auftrags angezeigt. Eine Signalleuchte am Pickschacht signalisiert, aus welchem Schacht der Artikel entnommen werden soll (pick by light). Zum Kommissionieren eines Artikels wird der zugehörige Barcode gescannt, gegebenenfalls bei Gewichtsartikeln das Gewicht von der Waage übernommen und dieser Artikel in eine zuvor ebenfalls gescannte E2-Kiste gelegt. Mit dem Scanvorgang werden dem Auftrag die Kistennummer, das Gewicht bzw. die Menge sowie die Losnummer und das MHD mitgegeben. Bei Rindfleischartikeln, die der Herkunftssicherung unterliegen, wird lediglich die NVE gescannt. Anhand der in der NVE hinterlegten Artikeldaten, wie Menge, Ohrmarke usw., werden alle auftragsrelevanten Daten dem System zurückgemeldet.

    Eine gefüllte Kommissionierkiste wird über eine Kontrollwaage geführt, die das Sollkistengewicht (auf Basis der Kommissionierdaten) mit dem Echtgewicht vergleicht. Die fertigen Kommissionierkisten werden über ein Transportförderband in das Hochregallager transportiert. Die Mitarbeiter im Leitstand können den Kommissionierstatus jedes Auftrags touren- und kundenbezogen einsehen: Alle steuerungsrelevanten Daten wie Auftragsstatus, Erfüllungsgrad, Artikelverfügbarkeit usw. werden hier angezeigt.

    Am Leitstandrechner werden die Aufträge tourenbezogen zur Auslagerung freigegeben. Nach der Freigabe werden die E2-Kisten kundenbezogen aus dem Hochregallager zu den Abstapelrobotern zur Roll-Container-Beladung transportiert. Jede Kiste bzw. jeder Karton erhält auf dem Weg zu den Abstapelrobotern ein Auftragsetikett, aus dem Kunde, Tour und Roll-Container-Nummer hervorgehen. An den Abstapelrobotern werden die Roll-Container mit den Kisten und Kartons beladen, ausgeschleust und schließlich von den Mitarbeitern in den Versandbereich geschoben. Im Versandbüro werden zu den Touren die Tourenbegleitdokumente und Rechnungen gedruckt und den Fahrern zur Verfügung gestellt. Nach der Rechnungsstellung erfolgt die Archivierung der Rechnungsdaten im Dokumentenmanagementsystem des CSB-Systems sowie die Übergabe der Rechnungssummensätze an die Finanzbuchhaltung der Edeka-Zentrale in Neumünster.

    Die nächste Implementierungsstufe des CSB-Systems konzentrierte sich auf die SB-Fleischproduktion und die Fleischzubereitung. Die Herstellung der SB-Fleischartikel gliedert sich dabei in zwei Teilschritte: Feinzerlegung (Portionierung) und Einlegen der Portionen in Schalen sowie in die Verpackung und Etikettierung.

    Die aus der Grobzerlegung stammenden Teilstücke werden über eine Transportförderstrecke in ein automatisches Einzelstellplatzlager gebracht. Nach Bedarf werden die Teilstücke aus dem Einzelstellplatz ausgelagert, an einer Abkippstation aus der Kiste entnommen und über ein Transportband in einen Wendelbandfroster gefördert. Nach dem Anfrosten werden die Artikel maschinell portioniert und zu den Verpackungslinien transportiert. An den Displays der Preisauszeichner wird ein zuvor generierter Produktionsauftrag aufgerufen. Dabei werden alle produktrelevanten Daten wie Zutatenliste und Preisangaben an den Preisauszeichner übertragen. Mit dem Start des Etikettiervorgangs werden alle relevanten Buchungen unter Berücksichtigung der Rückverfolgung vom PAZ-Server durchgeführt. Für jeden Karton wird nach Erreichen der Vollmenge ein Kartonetikett mit EAN-128-Barcode gedruckt und an dem Karton angebracht. Dieser gelangt über eine automatische Kistenförderanlage auf eine gesonderte Kartonstrecke und dann ins Hochregallager, wo er für die Auslagerung bereit steht.

    dei 446

    Mehr Informationen zum CSB-System

    LogiMAT 2008

    Edeka-Gruppe

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

