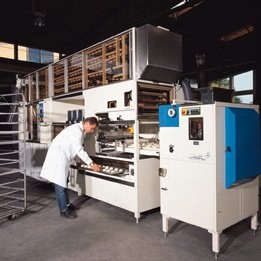
Der mehr als 50 Mitarbeiter zählende Betrieb hat seinen Firmensitz in Hadersdorf am Kamp in Niederösterreich. Hergestellt und vertrieben werden neben mehreren Ofenmodellen Blechputzmaschinen, Spiralkneter, Wickelmaschinen sowie Gärschrankanlagen und Kälteanlagen. Die Gärschrankanlagen übernehmen das Gären, Formen und Bestreuen der Gebäck-Teiglinge. Dazu werden die Teigstücke von der Kopfmaschine übernommen, die diese im gewünschtem Gewicht portioniert. Danach läßt man den Teig eine wählbare Zeit bei geregelter Temperatur und Luftfeuchtigkeit im Vorgärschrank gehen. Die Teiglinge gelangen anschließend in den Stanzkopf, wo die für das jeweilige Gebäck typische Form erzeugt und mit Mohn oder Sesam bestreut wird. Ist die Maschine noch mit einem Nachgärschrank ausgestattet, verbringen die Teigstücke dort eine bestimmte Zeit, um weiter aufzugehen. Anschließend erfolgt das automatische Ablegen der Teiglinge auf Backbleche.
Die Regelung der Gärschrankanlage übernehmen je nach Anlagengröße ein bis drei PS4-141-MM1-Steuerungen. Diese sind über den Feldbus Suconet K vernetzt, wobei eine der drei Steuerungen die Funktion des Busmasters übernimmt und die anderen als aktiver Slave arbeiten. Je nach Anforderung werden zusätzlich digitale und analoge Erweiterungsmodule EM4 eingesetzt. Neben den Steuerungs- und Überwachungsaufgaben wird auch die Regelung der Luftfeuchtigkeit und Temperatur im Vor- und Nachgärschrank von den SPS übernommen.
Die SPS ermittelt aus der vorgegebenen Verweilzeit im Gärschrank die nötige Durch-laufgeschwindigkeit für die Transportbänder, auf denen das Gebäck liegt. Der ermittelte Sollwert wird an die Antriebsregler weitergegeben. Wegen des geringen Wartungsaufwandes und der weltweiten Verfügbarkeit sind Standard-Asynchronmotoren im Einsatz. Diese werden über Frequenzumrichter der Baureihe DF4 in der Drehzahl geregelt.
Je nach Maschine sind unterschiedlich viele Antriebe im Einsatz. Das Hauptanwendungsgebiet bei Backmaschinen sind Transportantriebe. Die Teigstücke werden mit Hilfe von Förderbändern durch die einzelnen Backstationen transportiert. Auch bei der Portionierung und dem Stanzen der gewünschten Formen sind Frequenzumrichter im Einsatz. Die DF4-Frequenzumrichter benötigen nur wenig Platz im Schaltschrank und arbeiten sehr zuverlässig. Sie sind werksseitig so vorparametriert, daß der Anwender bei Verwendung eines Normmotors keine Veränderungen vornehmen muß. Erst für Optimierungszwecke sind Parameter anzupassen. Das erfolgt wahlweise mit Hilfe der Tastatur oder einer Windows-Software. Bei einer Serienmaschine mit hohem Datenaufkommen bietet sich als Alternative auch die Parametrierung über die zentrale SPS an. Dazu wird dann eine Busschnittstelle auf die Frequenzumrichter aufgesteckt. Als Bus-systeme bieten sich Profibus-DP, Interbus-S oder Suconet-K an.