Bernhard Hochlehnert
„Nur wenn wir uns durch unsere Marken und deren Präsentation im Kühlregal vom Wettbewerb absetzen und zudem innovativ bleiben, sind wir wettbewerbsfähig“, sagt Norbert Reuss, Geschäftsführer von Campina in Deutschland. Das stellt nicht nur Anforderungen an die Mitarbeiter, sondern auch an die Zulieferer. „Unser bevorzugter Anlagenlieferant muss in der Lage sein, uns Produktsicherheit zu gewährleisten“, nennt Reuss, neben Flexibilität und Innovationskraft ein weiteres Kriterium für Maschinenlieferanten. Martina Schilling, Betriebsleiterin in Heilbronn, fasst kurz und knapp zusammen: „Hohe Leistung, geringe Kosten, wenig Verbrauch, hohe Effizienz.“ Zudem strebt Campina einen Standard an, der sich auch in der Konsolidierung des Maschinenparks niederschlagen soll: Da bei Campina im 3-Schicht-Betrieb gearbeitet wird und man nicht auf Bestand produzieren kann, müssen sich die Maschinenfahrer bei Problemen mit der Anlage möglichst selbst zu helfen wissen.
„Mit Oystar Hassia haben wir eine große Übereinstimmung bezüglich unserer Anforderungen und Wünsche erzielt“, erläutert Reuss, warum das Unternehmen aus dem hessischen Ranstadt nunmehr zu den wichtigen Lieferanten von Campina gehört. Die drei Becher-Form-, Füll- und Verschließmaschinen der Baureihe THM bzw. TAS sind dafür das beste Beispiel. Etwa die Tiefziehmaschine TAS 32/80: Oystar Hassia lieferte ein wahres Unikat nach Heilbronn, das den Anforderungen von Campina sehr stark angepasst wurde. Die Dosiereinheit ist komplett neu entwickelt. Die insgesamt drei gleichzeitig einsetzbaren Dosiereinrichtungen machen viele
Produktvariationen
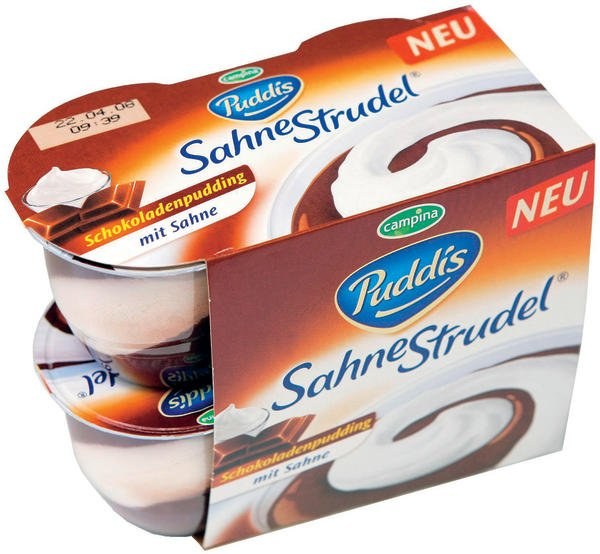
möglich: Neben gestrudeltem Pudding – auch Pudding-/Sahne-Strudel ist möglich – können Pudding mit Toppings hergestellt oder auch zwei Produktmassen geschichtet oder Seite an Seite eingefüllt werden. Je nach Produkteigenschaften und Füllmenge erreicht die Anlage ein Volumen von bis zu 53 760 Bechern pro Stunde.
Auch die Aseptik-Einheit zählt zu den Besonderheiten der TAS 32/80: Sie erfüllt nicht nur die Campina-Vorgaben nach erhöhter Verpackungssterilität und damit verlängerter Haltbarkeit, sie ist zudem die erste aseptische FFS-Maschine von Oystar Hassia, die gestrudelte Produkte verpackt. Mit der von Hassia entwickelten Sattdampf-Sterilisation (etwa 150 °C) kehrt Campina darüber hinaus dem bisherigen Wasserstoffperoxid-Verfahren den Rücken: „Wenn eine Entkeimung ohne Wasserstoffperoxid effektiv und sicher zu betreiben ist, ist das natürlich besser“, erläutert Schilling.
Die Steuerung ist besonders flexibel ausgelegt, sodass im Rahmen der Befüllung bereits Produktsortimente zusammengestellt werden können. Ein wichtiges Kriterium bei Verpackungsmaschinen sind immer auch Reinigungs- und Werkzeugwechselzeiten. Bei der Hochleistungsmaschine TAS 32/80 erfordert der Formatwechsel im Durchschnitt 150 Minuten (Tiefziehen, Banderolenwagen und Siegeln), bei Produktwechsel muss die Anlage rund 30 Minuten mit anschließender 40-minütiger Tunnel-sterilisation angehalten werden. Eine Komplettreinigung dauert etwa 120 Minuten (CIP) beziehungsweise 45 Minuten (SIP).