
Gerade beim Trocknen von Lebensmitteln liegt der Fokus auf einem produktschonenden Prozess mit gleichzeitig qualitativ hochwertigen Ergebnissen. Idealerweise sollte auch eine gute Energiebilanz erzielt werden. Diese Aspekte lassen sich mit der sogenannten Kondensationstrocknung auf Wärmepumpenbasis besonders gut unter einen Hut bringen, wie zwei Beispiele zeigen.
Der Trocknungsanlagenbauer Harter aus Stiefenhofen im Allgäu hat vor über 25 Jahren die Airgenex-Kondensationstrocknung auf Wärmepumpenbasis entwickelt. Die Systemvariante Airgenex food wurde nun speziell für den Einsatz im Foodbereich adaptiert und ist für ein großes Spektrum an Produkten wie beispielsweise Früchte, Nüsse, Kräuter, Gräser, Futtermittel uvm. geeignet. Bei der Kondensationstrocknung auf Wärmepumpenbasis werden Produkte aller Art bei niedrigen Temperaturen zwischen 20 und 90 °C getrocknet. Dabei wird extrem trockene Luft über das Trocknungsgut geführt. Diese nimmt, physikalisch bedingt, die Feuchtigkeit sehr schnell auf. Dem mit Feuchtigkeit beladenen Luftstrom wird anschließend die gespeicherte Feuchte wieder entzogen. Die Feuchtigkeit wird auskondensiert und verlässt als Kondensat die Anlage. Anschließend wird die abgekühlte Luft mit der aus dem Kondensationsprozess freigesetzten Energie wieder erwärmt und zurückgeleitet. Der Kreislauf ist geschlossen. Der Trocknungszyklus ist dadurch nahezu emissionsfrei. Die Entfeuchtungstechnologie, die die klimatischen Verhältnisse im Trockner regelt, ist Teil der gesamten Trocknungsanlage. Dabei ist es völlig unerheblich, ob es sich um eine Trocknung im Batchbetrieb oder um ein kontinuierliches Verfahren handelt. Das Trocknungssystem ist an jede Art von Trockner adaptierbar und integrierbar. Auch der Grundstoff der zu trocknenden Produkte spielt keine Rolle, wie zwei Beispiele zeigen.
Vom Abfall zum Genussprodukt
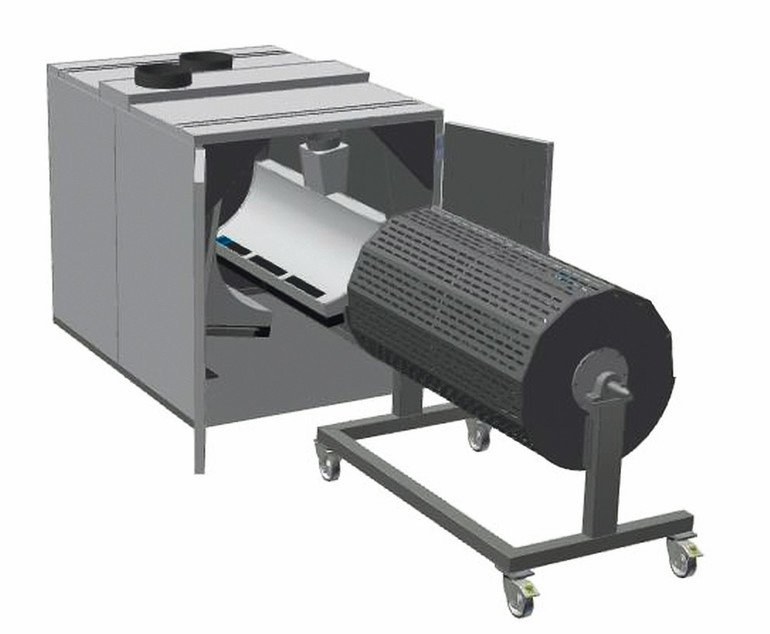
Eines der ersten bemerkenswerten Projekte im Foodbereich war die Entwicklung eines hochwertigen Produkts aus einem Abfallprodukt, das durch den Einsatz der Kondensationstrocknung realisiert werden konnte. Der in einer Obstpresse in Österreich angefallene Apfeltrester wurde jahrelang kompostiert, im besten Fall an Wildtiere verfüttert. Doch die wertvollen Inhaltsstoffe sollten dem Menschen zugutekommen, so die Idee des Betreibers Christian Vötter. Heute werden die Pressrückstände in einem Trommeltrockner getrocknet, anschließend zu Pulver gemahlen und verpackt. Das so entstandene Apfeltresterpulver eignet sich sowohl als Backzutat, zum Kochen oder zum roh Genießen. Für dieses Projekt entwickelte Harter eine spezielle Trommel, die mehrmals wöchentlich mit ca. 200 bis 300 kg Apfeltrester befüllt und zur Trocknung in eine Kammer geschoben wird. Diese Kammer ist mit einem exakt auf die Trommel und das Produkt abgestimmten Umluftsystem ausgestattet. Das angeschlossene Airgenex-food-Entfeuchtungsmodul regelt das Klima im Trockenschrank. In einem Zeitraum von ca. 8 bis 12 Stunden werden die Pressrückstände bei einer Temperatur zwischen 40 und 50 °C schonend getrocknet. Die Temperatur variiert, denn die Trommel wird auch zur Trocknung von Hanftrester, Hanfsamen, Chiasamen und anderen Produkten verwendet. Die Trommel wird während der Trocknung nur minimal bewegt. Die Anschlussleistung dieser Kleinanlage beträgt lediglich 5,5 kW. Der getrocknete Apfeltrester kommt als nährstoffhaltiges und aromatisches Upcycle-Produkt wieder auf den Markt. „Durch den Einsatz dieser sanften und zugleich effizienten Trocknungstechnologie konnten wir aus einem vermeintlichen Abfallstoff ein wunderbares und sehr aromatisches Genussprodukt herstellen“, erklärt Vötter.



