
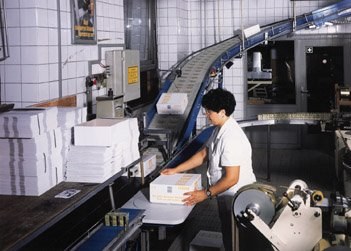
Die industrielle Backhefefertigung ist ein außerordentlich komplizierter Prozess, der viel Know-how verlangt. Die Deutschen Hefewerke haben darin seit 145 Jahren Erfahrung.
Die Hefeproduktion läuft an 355 Tagen pro Jahr im Dreischichtbetrieb. Pro Tag werden rund 75 t Hefe aus Melasse als Nährsubstrat in Fermentern hergestellt. Bevor die Hefe in die Backstuben gelangt, muss sie getrocknet werden. Es schließt sich die Verpackung der fertigen Backhefe, sie hat einen Wasseranteil von ca. 70%, an. An 250 Tagen des Jahres wird sie in Säcke, Klebe- und Stülpkartons unterschiedlichster Größe verpackt, das entspricht einer täglichen Verpackungsleistung von fast 120 t. Dabei fallen pro Stunde bis zu 900 Pakete und Säcke an, die sortenrein palettiert und ins Kühlhaus transportiert werden müssen.
Eine 350 m lange Förderstrecke mit integrierter Brücke transportiert die Kartons und Säcke zum Palettierraum. Dabei laufen die einzelnen Gebinde in unregelmäßiger Reihenfolge auf Gliederketten über einen Spiralförderer direkt zu den Palettierrobotern.
Bevor die unterschiedlich großen Gebinde auf einen Gliederbandsorter laufen, werden sie mit einem Gurtband auf definierte Lücken gezogen, maschinell mit einem Klebestreifen versehen und gescannt. Hervorzuheben ist, dass der Gliederbandsorter für Anlagen mit einem vielseitigen Fördergutspektrum, hohen Querkräften und Geschwindigkeiten von bis zu 0,7 m/s eingesetzt werden kann.
Vom Gliederbandsorter gelangen die Säcke, Klebe- und Stülpkartons per Abschieber auf die entsprechenden Staustrecken vor den Palettierrobotern. Bei den Staustrecken handelt es sich ebenfalls um Gliederkettenförderer. Ist der Strichcode einmal nicht erkennbar, wird das Gebinde auf eine „No-Read-Strecke“ geleitet. Von hier aus kann man es manuell weiterleiten.
Als größtes Einzelgebinde durchlaufen die Hefesäcke mit einem Gewicht von 25 kg die Sorterstrecke auf geradem Weg und werden dann von Robotern bearbeitet. Zur Zeit arbeiten bei den DHW zwei Roboter, die mit Greif- und Saugeinrichtungen sowie einer anwendungsspezifischen Robotersteuerung ausgestattet sind. Da sich Säcke und Stülpkartons nicht ansaugen lassen, verfügt einer der beiden Roboter über eine Greifeinrichtung, die das Fördergut aufnimmt. Die Robotersteuerung ist so programmiert, dass Säcke vorrangig behandelt werden, da für sie nur wenig Staukapazität zur Verfügung steht.
Der zweite Roboter kann – ausgerüstet mit einer Saugvorrichtung – bis zu drei Kartons aufnehmen und in Richtung Transportpalette weitergeben. Der Roboter fordert die Anzahl der Kartons an, die er für den nächsten Takt benötigt. Als verbindendes Element zwischen Palettierung und Kühlhaus, das sich zur Energieeinsparung hinter einem Schnellauftor befindet, dient ein Verfahrwagen.



