
Der Anspruch „We love ingredients.“ ist bei AZO gelebte Praxis. Im hauseigenen Versuchszentrum für Rohstoffautomation wird das Verhalten von Rohstoffen unter realen Prozessbedingungen, d. h. bei Feuchtigkeitsschwankungen, Temperatursprüngen, Vibration oder unterschiedlichen Dosiergeschwindigkeiten, systematisch analysiert. Dieses Wissen bildet die Grundlage für eine Verfahrenstechnik, die exakt auf das jeweilige Schüttgut abgestimmt ist. Das Ergebnis sind stabile, reproduzierbare Prozesse, auch bei komplexen Rezepturen. Gerade bei Klein- und Kleinstkomponenten zeigt sich, wie wichtig diese Detailkenntnis ist. In der Lebensmittel-, Pharma- und Chemieindustrie entscheiden Gewürze, Aromen, Farbstoffe oder Additive oft über die Differenzierung im Markt. Sie werden in kleinen Mengen eingesetzt, haben aber große Wirkung. Gleichzeitig steigen mit jeder zusätzlichen Komponente die Anforderungen an Genauigkeit, Hygiene und Dokumentation.
In vielen Betrieben erfolgt die Einwaage dieser Stoffe noch manuell. Das bedeutet zum Beispiel hohe Konzentrationsanforderungen an das Bedienpersonal, steigende Staubbelastung und ein erhöhtes Fehlerrisiko – insbesondere bei wachsender Variantenvielfalt und kleineren Chargen. Auch Dosierautomaten mit Bandwaagen lösen diese Herausforderungen nicht vollständig: Sie verursachen hohen Reinigungsaufwand und können eine Kreuzkontamination nicht zuverlässig ausschließen. Die Folge sind Qualitätsrisiken, unnötige Stillstände und steigende Betriebskosten.
Automatisierte Kleinmengendosierung
Für die sichere Automation von Klein- und Kleinstmengen wurde der Componenter Step entwickelt. Das System ermöglicht eine separate, grammgenaue Einwaage jeder einzelnen Rezeptkomponente. Dabei wird die Dosiertechnik gezielt auf die physikalischen Eigenschaften des jeweiligen Rohstoffs ausgelegt – ob rieselfähiges Pulver, fragile Gewürzmischung oder anspruchsvolles Aroma.
Die Komponenten werden auf einer oberen Ebene in Vorratsbehältern bereitgestellt und können vor dem Befüllen per Barcode eindeutig identifiziert werden. Somit sind Produktverwechslungen praktisch ausgeschlossen, und die vollständige Rückverfolgbarkeit ist jederzeit gewährleistet. Auf der unteren Ebene befinden sich die Zielgebinde, die jeweils über eine eigene Waage verfügen. Sie werden taktgesteuert unter die Dosierstellen gefahren. Da jede Station parallel arbeiten kann, werden mehrere Komponenten gleichzeitig eingewogen – ein erheblicher Zeitvorteil im Vergleich zu sequentiellen Prozessen.
Die Dosierung erfolgt mit passenden, auf den jeweiligen Rohstoff abgestimmten Dosierorganen, z. B. über Dosierrinnen oder Dosierschnecken. Falls erforderlich, werden diese mit Austragshilfen oder Vibrationsböden kombiniert, insbesondere wenn das Fließverhalten dies erfordert. So wird für jede Komponente genau die Technik eingesetzt, die eine optimale Austragscharakteristik sicherstellt.
Für den Betreiber bedeutet das konkret: Die Dosierung erfolgt mit höchster Genauigkeit im Grammbereich. Produktreinheit und Chargentrennung werden konsequent eingehalten. Durch den modularen Aufbau lassen sich Produktwechsel flexibel umsetzen, während produktspezifische Lager- und Zielgebinde den Reinigungsaufwand deutlich reduzieren. Auf Wunsch können zusätzliche Inliner eingesetzt werden, um die Hygiene weiter zu erhöhen. Das Resultat ist eine deutlich höhere Prozesssicherheit bei gleichzeitig gesteigerter Effizienz, besonders in sensiblen Produktionsbereichen mit strengen regulatorischen Anforderungen.
Automation größerer Batches
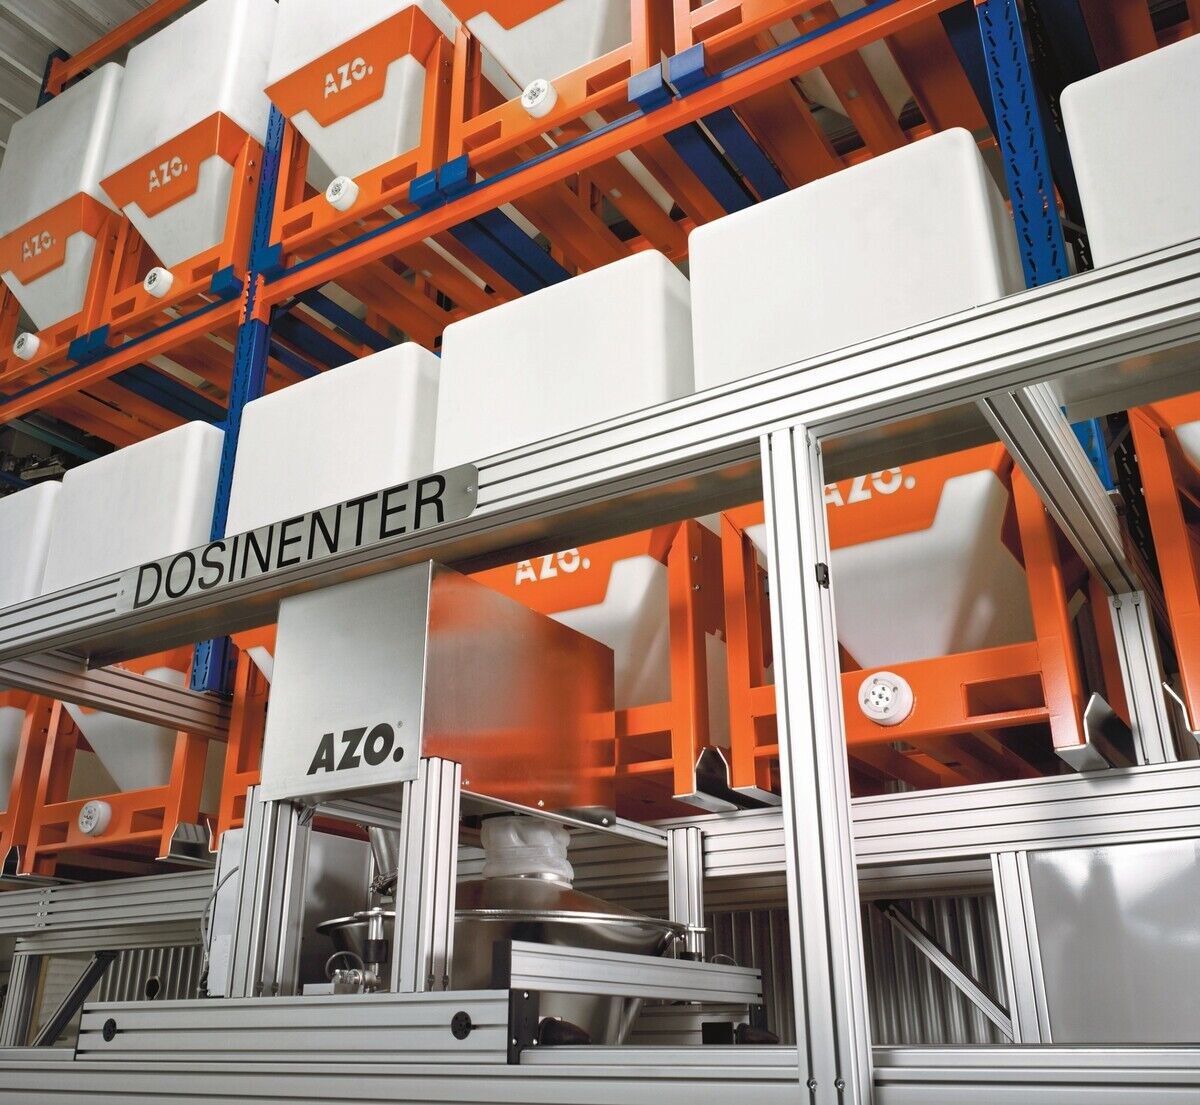
Für Anwendungen mit größeren Einwaagen bis 1000 l wurde das Dosinenter-System konzipiert. Rohstoffe aus Säcken, Fässern oder Big-Bags werden zunächst staubarm in sogenannte Dosibox-Behälter umgefüllt. Dabei werden sie gleichzeitig kontrollgesiebt, gewogen und eindeutig per Barcode identifiziert. Die Dosibox besteht aus einem lebensmittelechten, transparenten PE-Behälter mit integrierter Dosierschnecke. Sie wird in ein stabiles Gestell eingesetzt und kann in einem Hochregallager bevorratet werden. Je nach Automatisierungsgrad erfolgt die Ein- und Auslagerung per Stapler oder automatischem Regalförderfahrzeug.
Im linear aufgebauten Dosinenter-System stehen mehrere Dosiboxen in definierter Reihenfolge bereit. Eine fahrbare Waage steuert rezepturabhängig die einzelnen Stationen an, dockt staubdicht über das Dosidock-System an und dosiert die festgelegte Menge mittels Grob- und Feinumschaltung hochpräzise in die Waage ein. Anschließend fährt sie zur nächsten Komponente, bis die Rezeptur vollständig ist.
Für Unternehmen bedeutet das: Auch größere Chargen lassen sich mit hoher Wiegegenauigkeit automatisieren. Das staubdichte Andocken verbessert Hygiene und Arbeitssicherheit deutlich. Dank des wirtschaftlichen Preis-Leistungsverhältnisses können sämtliche Rohstoffe in den Automatisierungsprozess integriert werden. Dadurch entsteht eine durchgängige Transparenz über alle Chargen hinweg – ein entscheidender Vorteil angesichts steigender Hygienevorschriften und Dokumentationspflichten.
Präzise Dosierung
Mit dem eDos-System geht AZO noch einen Schritt weiter. Die Dosiertechnologie eignet sich für sensible Anwendungen in Pharma, Lebensmittel- und Chemieproduktion. Herzstück ist ein verschleißfestes Dosierorgan aus Polyurethan, das lebensmittelkonform oder silikonfrei ausgeführt werden kann. Im Gegensatz zu klassischen Lösungen kommen hier keine rohstoffberührenden bewegten Metallteile zum Einsatz. Ein servoelektrisch angetriebener Dosiergreifer öffnet die PU-Dosierlippe gezielt und gibt einen exakt definierten Materialfluss frei. Oszillierende Bewegungen unterstützen den Austrag zusätzlich. So werden Dosierleistungen von bis zu 650 l/h bei einer Genauigkeit von bis zu ±1 g erreicht. Metallabrieb wird vollständig vermieden, was die Produktreinheit erhöht. Der Wartungsaufwand sinkt durch die verschleißarme Konstruktion erheblich. Die geschlossene Sicherheitszelle sorgt für optimalen Produkt- und Bedienerschutz – auch bei kritischen oder gesundheitsschädlichen Rohstoffen. Integrierte Staubabsaugung, ein pneumatischer Klopfer und eine Austragshilfe reduzieren Emissionen und verbessern die Dosiergenauigkeit sowie die Fließfähigkeit und die Arbeitsbedingungen zusätzlich. Durch die konsequente Verbindung von Rohstoffkompetenz, präziser Wiegetechnik und intelligenter Automatisierung schafft AZO die Grundlage für Prozesse, die sicher, sauber und wirtschaftlich arbeiten. Qualität wird damit nicht dem Zufall überlassen, sondern systematisch geplant, umgesetzt und dokumentiert.
Halle 4, Stand E25
Autor: Alexander Ullrich
Marketing,
AZO



