
Klaas Mennes
Bei der Kristallisation werden gelöste Subs-tanzen in feste Produkte überführt. Dieser Prozess lässt sich in zwei Phasen unterteilen, die Keim- und die Kristallbildung. In beiden Phasen sollte die aufzubereitende Lösung gerührt werden, damit die geladenen Teilchen, die sich bei der Keimbildung und Kristallisation zusammenlagern, aktiviert werden. Außerdem werden durch das Rühren die sich bildenden Kristalle in der Schwebe gehalten, was eine Vergrößerung der zur Verfügung stehenden Kristalloberfläche bewirkt. Denn: Das Kristallwachstum ist direkt proportional zur verfügbaren Kristalloberfläche.
Außerdem hängt das Kristallwachstum von der Temperatur und der Sättigungskonzentration der zu kristallisierenden Substanz ab. Diese stoffspezifische Größe ist temperaturabhängig. Mit fallender Temperatur sinkt auch die Sättigungskonzentration. Das heißt: Es kommt zu einer Übersättigung der Lösung und damit zur Keimbildung und Kristallisation. Dabei ist die Temperatur kontinuierlich und langsam zu senken; nur so lässt sich ein gleichmäßiges Kristallwachstum sicherstellen.
Vor dem Hintergrund der oben gemachten Ausführungen hat Terlet bei der Entwicklung seiner Kristallisationsbehälter besonderes Augenmerk auf das zum Einsatz kommende Rührwerk und die Temperaturregelung gelegt
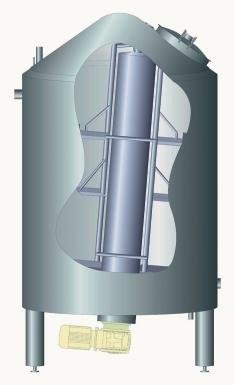
Der Kristallisationsbehälter ist mit einem von unten angetriebenen Rührwerk ausgestattet. Es garantiert eine homogene Verteilung der Kristalle. Die Rührwirkung ist von unten nach oben gerichtet, so dass sich die Kristalle nicht am Boden absetzen können. Außerdem lässt sich auch bei geringen Füllständen eine sehr gute Rührwirkung erzielen. Ein weiterer Vorteil des Terlet-Kristallisationsbehälters ist ein auf das Minimum reduzierter Lufteintrag. Auf diese Weise sinkt das Kontaminationsrisiko durch Mikroorganismen aus der Luft. Außerdem kann der Eintrag von Luft den Wachstumsprozess der Kristalle hemmen
Die Innensäule mit den Rührelementen ist in einem Winkel von 90° auf dem schrägen Behälterboden montiert. Sie erzeugt eine zusätzliche diagonale Strömung im Kristallisationsbehälter, so dass die Kristalle gleichmäßig an Wand, Boden und Innensäule entlang geführt werden. Darüber hinaus wird durch die Innensäule die Kühlfläche um etwa 10 % vergrößert. Im Endeffekt bedeutet dies eine Erhöhung des Wirkungsgrads um 20 %.
Ein weiteres Merkmal des Terlet-Kristallisationsbehälters ist eine sehr gute Wärmeübertragung. Sie ist auf das Nocken-Kühlmantelsystem zurückzuführen, das sich seinerseits durch einen sparsamen Verbrauch von Energie und Kühlwasser auszeichnet.



