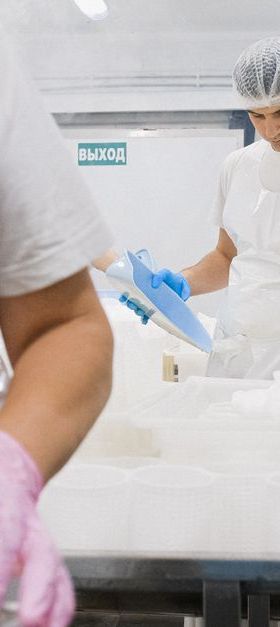
Ende des 16. Jahrhunderts brachten spanische Eroberer die Kartoffel aus der neuen Welt mit auf die iberische Halbinsel und von dort aus auch in die damals spanischen Niederlande. Anfangs wurde die Pflanze an Europas Höfen mehr als botanische Rarität herumgereicht denn als landwirtschaftliches Wachstumswunder. Doch als der Anbau einmal ins Rollen kam, sicherte die Knolle das Bevölkerungswachstum Europas in dieser Zeit. Heute geht es im Wesentlichen um landwirtschaftliche Effizienz. Diese versuchen große Kartoffelverarbeiter wie die Firma Schaap Holland B. V. durch eine maximal automatisierte Verarbeitung und Verpackung ihrer Kartoffeln zu erreichen. Etwa 300 Bauern beliefern den Betrieb und tragen dazu bei, dass Schaap im Jahr 45 000 t Kartoffeln an Handel und Gastronomie liefern kann. Der Betrieb bietet Kartoffeln in zwei Verarbeitungsformen an: Gesäuberte Kartoffeln mit Schale oder geschälte, gekühlte Kartoffeln zur direkten Verarbeitung. Beide Produktgruppen unterteilen sich wieder in verschiedene Kartoffelsorten, Formen und Verpackungsgrößen. Dementsprechend gliedert sich auch der Betrieb in Biddinghuizen in zwei Hauptbereiche. Einen hygienischen Bereich für die geschälten Kartoffeln und einen Bereich, in dem die ungeschälten Kartoffeln gewaschen, sortiert und verpackt werden.
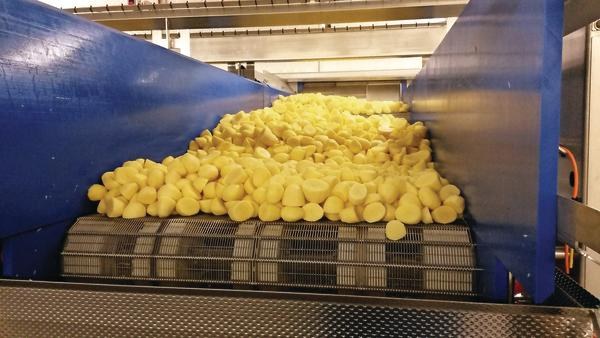
Das Sortieren der Kartoffeln sowie das Waschen und Schälen läuft größtenteils automatisch ab. In einer durchgehenden Förderstrecke werden die Erdäpfel von der Wäsche bis in den Kühltunnel geführt. Doch mit der vollständigen Kopplung des Prozesses gehen auch Herausforderungen an die Automatisierungstechniker einher. Wenn beispielsweise in der Verpackungsmaschine am Ende der Produktion ein Maschinenstopp verursacht wird, dann steht die gesamte Linie. Um das zu vermeiden, setzt Schaap Pufferbänder vor der Waage der Verpackungsmaschine ein. Wenn dort das Verpackungsmaterial nachgelegt werden muss, stoppt nicht mehr der gesamte Prozess, da das Pufferband seine Geschwindigkeit reduziert und die Verzögerung abfängt. Die Bewegung des Motors, der das Band antreibt, erfasst dabei ein berührungslos arbeitender, induktiver Drehgeber QR24 von Turck. So können bis zu 500 kg Kartoffeln im Prozess gepuffert werden.
Die Welle des Motors dreht sich langsam. Der QR24 wurde daher auf zwölf Impulse pro Umdrehung parametriert. Die Linearbewegung des Kühlbands muss lediglich mit einem Impuls pro 5 cm erfasst werden. Der zuvor verwendete Inkremental-Encoder mit optischem Messprinzip musste gefedert angebracht werden. Mit zwei kleinen Federplatten wurde er am Gehäuse um die Welle montiert. Die Stabilität und Präzision dieser Encoder war kein Thema, aber mechanisch brachte die vorherige Lösung Probleme mit sich. Die Feder bewegt sich durch die Vibration des Motors immer, sodass sie nach zwei Jahren nicht mehr funktionierte.