
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Kein Risiko eingehen
    Bildquelle nicht angegeben
    Technik

    Kein Risiko eingehen

    Trockenlauf-Kompressoren bieten eine sehr hohe Sicherheit bei der Versorgung von Lebensmittelbetrieben mit ölfreier Druckluft. In Kombination mit
    Veröffentlicht
    01. Mai 2001
    Lesezeit
    4 Minuten
    Rubrik
    Technik

    Gerade die Lebensmittelindustrie stellt sehr hohe Anforderungen an die Qualität von Druckluft. Mit welchem Kompressorsystem kann eine optimale Druckluftversorgung sichergestellt werden, die diesen Qualitätsansprüchen genügt?

    Die Angaben gemäß den Qualitätsklassen nach ISO 8573-1 sind nicht in allen Fällen ausreichend. Der Staubgehalt, die Partikelgröße und der Wassergehalt lassen sich einwandfrei nach ISO klassifizieren, doch dies wird schwierig bei der Angabe des Ölgehaltes. Die sensibelste Qualitätsklasse besagt, dass 0,01 mg Öl in 1 m³ Druckluft enthalten sein darf. Da jedoch in der Drucklufttechnik bei Volumenangaben von einem entspannten Volumen ausgegangen wird, bedeutet dies, dass die Druckluft im Nutzungszustand eine sieben bis achtfach höhere Ölmenge aufweist. Dieser Wert ist nicht akzeptabel, wenn reine Druckluft eingesetzt werden muss. Trockenlauf-Kompressoren eignen sich sehr gut zur Erzeugung von qualitativ hochwertiger Druckluft. In diesen Kompressoren kommt die Luft während der Verdichtung mit keinem anderen Medium in Berührung.

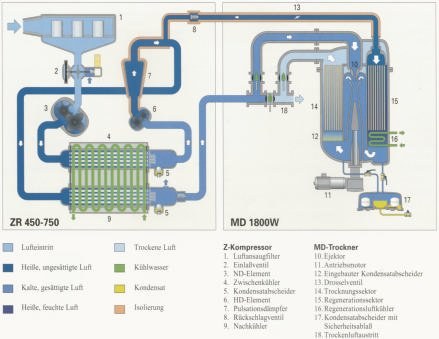
    Die Umgebungsluft wird im Ansaugfilter von Staubpartikeln befreit und an-schließend in der ersten Verdichtungsstufe auf ca. 2,5 bar verdichtet. Die Drucklufttemperatur steigt dabei auf ca. 180 °C an. Im Zwischenkühler wird die Luft abgekühlt und anfallendes Kondensat abgeschieden. In der zweiten Verdichtungsstufe wird dann der Enddruck erreicht. Auch hier wird die Druckluft auf eine Verdichtungsendtemperatur von ca. 180 °C erwärmt. Im Nachkühler erfolgt die Abkühlung der Druckluft auf eine Temperatur, die 3 bis 10 K über der des Kühlmediums liegt.

    Die hohen Temperaturen in den Verdichtungsstufen töten die in der Ansaugluft befindlichen Keime ab. Für die Kondensatbildung werden ferner feinste Staubpartikel als Kristallisationskeime benötigt. Die von Trockenlauf-Kompressoren erzeugte Druck-luft zeichnet sich durch eine sehr hohe Qualität aus. Doch wie sieht die Situation bei Kompressoren mit Öl- bzw. Wassereinspritzung aus?

    Auch in Kompressoren mit Öleinspritzung wird die zu verdichtende Luft im Ansaugfilter vom Staub befreit. In das Verdichtungselement wird jedoch intensiv Öl eingespritzt, um die Schmierung der Rotoren zu gewährleisten. Bei diesem Vorgang können Temperaturspitzen auftreten, die eine Verdampfung des Öls zur Folge haben. Die angesaugte Luft kommt mit dem Öl in Berührung, dabei wird zwar der Reststaub ausgewaschen, aber um welchen Preis? Um 1 mg/m³ Staub zu entfernen, wird die Luft mit 2 000 000 mg/m³ Öl beaufschlagt. Um dieses Öl wieder von der Luft zu trennen, ist eine mehrstufige Abscheidung erforderlich. Da die Filtrationsleistung stark temperaturabhängig ist, verbleibt eine beträchtliche Menge Öl in der Druckluft. Das zeigt sich im Nachkühler besonders deutlich. Dort wird die Druckluft auf eine Temperatur gebracht, die 7 bis 12 K über der Kühlmediumtemperatur liegt. Dabei fällt in erheblichem Umfang ölhaltiges Kondensat an. Dennoch verbleibt eine erhebliche Menge Öl in der Druckluft, sie ist ölhaltig.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Um die Druckluftqualität weiter zu verbessern, ist eine zwei- oder dreistufige Filtration notwendig. Die Flüssigkeitsfilter trennen jedoch nur die Öltröpfchen ab. Die Ölaerosole und die gasförmigen Ölbestandteile können nur durch einen Aktiv-kohlefilter entfernt werden. Letztere sind im Unterschied zu Flüssigkeitsfiltern – sie können über den Differenzdruckes kontrolliert werden – nur mit recht großem Aufwand zu überwachen.

    Da die Filtrationsleistung mit steigender Temperatur stark nachlässt, ist der Öldurchgang erheblich. Das Aktivkohlefilter kann nur eine begrenzte Menge Öl aufnehmen. Hier den richtigen Zeitpunkt für einen Filterwechsel zu finden, ist nicht einfach. Es werden Werte von 400 bis 1000 Betriebsstunden bei einer Drucklufttemperatur von 20 °C genannt. Im Normalfall liegt die Drucklufttemperatur jedoch bei 30 bis 40 °C. Daraus resultieren Wechselintervalle von 200 bis 400 Stunden.

    Fazit: Bei der Druckluftaufarbeitung mit Filtern gibt es keine Sicherheit. Allgegenwärtig ist die Gefahr eines Filterdurchbruchs.

    Kompressoren mit Wassereinspritzung ähneln in ihrer Funktionsweise denen mit Öleinspritzung. An Stelle des Öls kommt jedoch Wasser zum Einsatz, das die zum Teil sehr feinen Verunreinigungen aus der Luft auswäscht. Diese Verunreinigungen bleiben im Kreislaufwasser und reichern sich dort an. Die Druckluft wird mit diesem Kreislaufwasser kontaminiert. Ein weiteres Handicap ist die Temperatur des Kreislaufwassers. Da das Kreislaufwasser die entstehende Verdichtungswärme aufnehmen muss und kein Druckluftnachkühler vorhanden ist, liegt die Wassertemperatur zwischen 35 und 55 °C. Gerade bei diesen Temperaturen ist die Gefahr einer bakteriologischen Verunreinigung sehr hoch.

    Auch bei Kompressoren mit Wassereinspritzung ist die Druckluftqualität schlechter als bei den Trockenlauf-Kompressoren.

    Da in den meisten Fällen Druckluftfilter zur Aufbereitung der Druckluft eingesetzt werden, gehen viele Anwender davon aus, dass es keine Rolle spielt, ob Trockenlauf-Kompressoren oder Kompressoren mit Öleinspritzung zu Einsatz kommen. Diese Annahme ist falsch.

    Trockenlauf-Kompressoren erzeugen Druckluft, die Wasser und gasförmige Verunreinigungen enthält. Drucklufttrockner entfernen das Wasser. Bei sensiblen Produktionsverfahren kommen Aktivkohlefilter zum Einsatz, um die gasförmigen Inhaltsstoffe heraus zu filtern.

    Druckluft aus Kompressoren mit Öleinspritzung enthält neben Wasser und den üblichen gasförmigen Verunreinigungen auch Öl. Das Wasser lässt sich mit Hilfe von Drucklufttrocknern entfernen. Allerdings sollte man vor den Trockner eine Druckluftvorfilter schalten. Auf diese Weise wird verhindert, dass die Wärmetauscher und Kondensatableitsysteme mit Öl verunreinigt werden.

    Hinter dem Drucklufttrockner befindet sich ein Feinstfilter mit nachgeschaltetem Aktivkohlefilter. Hier findet die Abtrennung des Mineralöls und der gasförmigen Verunreinigungen statt.

    Betrachtet man die von einem Kompressor mit Öleinspritzung ins Druckluftnetz eingeschleppte Ölmenge von 3 mg/m³, so ergibt sie bei einem Volumenstrom von zum Beispiel 1000 m³/h und einer Betriebszeit von 4000 h die erhebliche Ölmenge von 12 kg. In der Praxis ergeben sich jedoch höhere Werte, da die Betriebstemperatur beispielsweise im Sommer ansteigt und mit ihr auch der Öldurchgang. Viele Betriebe haben zudem wesentlich größere Kompressorleistungen installiert.

    Halle 6, Stand D06

    E dei 212

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

