
Arnold G. Stapel
Schon von Anfang an, das heißt seit 1995, hat Gropper ausschließlich trockenlaufende, also ölfrei verdichtende Kompressoren in seine 8-bar-Druckluftzentrale gestellt. Bevor im letzten Jahr PET eingeführt wurde, standen dort bereits vier ölfrei verdichtende, luftgekühlte Atlas-Copco-Kompressoren:
- zwei ZT-Drehzahnkompressoren mit einer Leistung von je 45 kW und einer Kapazität von jeweils 99 l/s bei 8,6 bar Überdruck sowie
- zwei ZT-Schraubenkompressoren mit Leistungen von 90 und 132 kW und Kapazitäten von 220 und 300 l/s
Nach den Worten von Dipl.-Ing. Karl Klein, Leiter Produktion und Technik der Gropper Molkerei, hat man die Entscheidung pro ölfreie Druckluft nie bereut. Denn: Die Anzahl der Stellen, an denen die Druckluft direkt mit den Produkten in Berührung kommt, steigt immer mehr. Sehr gelegen kommt Klein deshalb auch, dass die Luft bei Trockenläufern nicht schon im Kompressor heruntergekühlt werden muss, wie das bei ölgeschmierten Kompressoren der Fall ist: „Dadurch wird unsere Druckluft bis zu 200 °C heiß und ist bakteriologisch absolut sauber und sicher.“ Einen weiteren Beitrag zur Hygiene und Betriebssicherheit leistet das Druckluftnetz selbst. Es ist komplett in Edelstahl ausgeführt.
Als sich durch geplante Betriebserweiterungen im letzten Jahr ein steigender Luftbedarf abzeichnete – einerseits durch eine neue Produktionslinie, andererseits durch eine PET-Blasformanlage für Trinkjogurtflaschen (3 Millionen Einheiten pro Monat) – versuchte Klein, zwei Fliegen mit einer Klappe zu schlagen. Auf die vom Hersteller der PET-Anlage standardmäßig vorgeschlagene drucklufttechnische Insellösung, eine separate Kompressoranlage ausschließlich zur Versorgung der PET-Anlage, wollte er sich nicht einlassen. Sie schien ihm wegen fehlender Redundanz nicht betriebssicher genug.
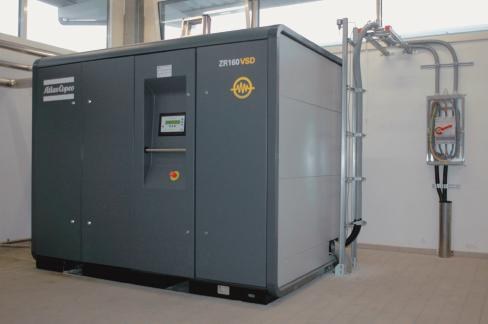
Statt dessen rüstete Klein lieber das Betriebsluftnetz auf. Und zwar so gründlich, dass es nun den gewachsenen Luftbedarf der Molkerei einschließlich der PET-Anlage deckt. Gropper investierte in einen drehzahlgeregelten Schraubenkompressor der Baureihe ZR 160 VSD mit 160 kW Nennleistung und frequenzgeregeltem Variable Speed Drive. Mit seiner Kapazität von 116 bis 418 l/s bei 8,6 bar fährt er heute den Lastausgleich. Auf diese Weise lässt sich Leerlauf bei den anderen Kompressoren vermeiden und Strom sparen. Die zum PET-Blasformen benötigte ölfreie Hochdruckluft liefert ein Booster-Kompressor (Atlas Copco), indem er einen Teil der Luft aus dem Betriebsnetz abzweigt und auf die benötigten 40 bar verdichtet.
Die von Gropper als Insellösung verschmähte Alternative wäre eine so genannte Petpack-Anlage gewesen. Bei ihr hätte ein allein auf den Booster abgestimmter Z-Kompressor die 8-bar-Vorstufe gebildet. Der wäre zwar kleiner ausgefallen als der jetzt angeschaffte, schon erwähnte drehzahlgeregelte Z-Kompressor. Doch hätte dann noch ein systemintegrierter MD-Adsorptionstrockner für Drucktaupunkte bis -30 °C zum Petpack-Paket gehört.



