
R. Schroeder, K.-J. Steffens, K. Ollesch
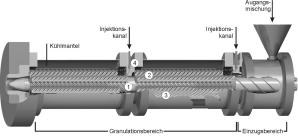
Das Granulationsverfahren von mhs setzt sich aus den einzelnen Schritten Verwiegen, Granulation, Trocknen und Sieben/Mahlen zusammen. Die räumliche Verknüpfung der einzelnen Schritte ist sehr eng, um die unvermeidbaren Transportwege feuchter oder adhäsiver Massen auf ein Minimum zu reduzieren. Als Wiegeeinheit hat mhs einen massekontrollierten Schneckenförderer geplant. Es lassen sich aber auch wahlweise Kombinationen von mehreren Fördereinrichtungen oder Rüttelrinnen einsetzen. Die Granulation selbst erfolgt in einem speziell modifizierten Planetwalzenextruder, der ursprünglich für die Bedürfnisse der pharmazeutischen Industrie konzipiert wurde. Die Stärken der Planetwalzenextrusion ergeben sich aus der hervorragenden Temperaturkontrolle sowie der guten Dispergierleis-tung. Das System (Abb. 1) besteht aus einer schräg verzahnten Zentralspindel (1), die direkt mit dem Antrieb verbunden und nur an der Antriebsstelle gelagert ist. Um die Zentralspindel herum sind drei bis sieben Planetspindeln (2) angeordnet, die eine gegenläufige Verzahnung aufweisen und zu einem hohen Grad mit der Verzahnung der Zentralspindel überlappen. Die Planetspindeln wiederum sind nach außen hin in der Verzahnung des Mantels (3) gelagert. Die Dispergierung der Schüttgüter wird durch ein beständiges Walzen zwischen Planetspindeln und Zentralspindel einerseits sowie durch Planetspindeln und Mantel andererseits bewerkstelligt. Diese Flächen sind temperierbar, so dass die Prozesswärme direkt am Ort ihrer Entstehung abgeführt werden kann. Da keine thermischen Totzonen existieren, ist eine sehr genaue Temperatursteuerung im System möglich. Der Transport der zu extrudierenden Masse ergibt sich aus der Schrägverzahnung des gesamten Systems.
Die Mischleistung eines Extruders kann direkt aus der Verweilzeitverteilungskurve abgelesen werden. Daher sind in Abbildung 2 exemplarisch mehrere Kurven aufgezeigt, wobei eine Übertragung auf einen anderen als den hier dargestellten Fall nur begrenzt erfolgen kann. Zur Ermittlung dieser Kurven wurde Milchzucker mit Wasser, das zwischen Einzugs- und Granulationsbereich der Granuliereinheit zudosiert wurde, granuliert und zu definierten Zeiten ein Indikator zugegeben, dessen Konzentration im Produkt in Abhängigkeit von der Zeit dargestellt wurde (Abb. 2, links). Das rechte Diagramm in Abbildung 2 gibt die Lage, symbolisiert durch den x50-Wert, d.h. die Zeit, bis zu der 50% des eingesetzten Indikators im Produkt wieder gefunden werden konnten, und die Breite der Verteilungskurve als Differenz von x90- und x10-Wert in Abhängigkeit von der Dosierrate und der Anzahl der Planetspindeln an. Die Drehzahl der Zentralspindeln betrug konstant 250 1/min. Aus diesen Kurven ist unmittelbar ablesbar, dass sowohl die Lage als auch die Breite der Verweilzeitverteilungskurve in weiten Bereichen variierbar ist und somit die Dispergierleistung und die thermische Belastung des Produktes unmittelbar steuerbar sind.



