
Andreas Komanns
Die Entwicklung des Korns zu Malz ist im eigentlichen Sinne keine rein biologische Gärabfolge. Vielmehr vollzieht sich beim Mälzen ein biochemischer Prozess im Mehlkörper des Getreidekorns – in der Regel Gerste, Roggen und Weizen. Mittels Bewässerung wird dabei die Keimung künstlich angestoßen. Sie kann nur unter idealen Temperaturbedingungen zwischen 10 und 18 °C effizient ablaufen. Die enthaltenen Enzyme werden bei diesem empirisch über Jahrtausende entwickelten Verfahren durch die Zugabe von Wasser erst aktiviert und ermöglichen dann in ihrer Funktion als Biokatalysatoren die chemische Umwandlung von Stärke in Maltose. Circa 20 % Amylose, also Stärke in Form von unverzweigten Einfachzuckerketten, enthält ein Gerstenkorn. Diese sind jedoch durch wabenartige Eiweißstrukturen miteinander verbunden. Das Enzym Amylase sorgt für deren Umwandlung in Zweifachzucker, der wiederum den Keimling ernährt und damit für das Pflanzenwachstum sorgt. Man gewährt dem Getreide also nur eine kurze Keimzeit von einigen Tagen bis die Freisetzung der Stärke und ihre Umwandlung in Maltose abgeschlossen ist und der Pflanzenwuchs beginnen würde. Dann wird die Keimung gestoppt, die Getreidekörner von den Keimlingen befreit und anschließend getrocknet.
In vier übereinander liegenden Keimkästen wird in der Bindewald-Mälzerei eine komplette Charge Korn mit insgesamt 200 t Gewicht zum Keimen gebracht und nach etwa 4 Tagen gedarrt. 50 t keimende Getreidemasse liegen pro Keimkasten auf gitterartigen Metallböden, den so genannten Horden. Die größte Problemstellung im Rahmen einer optimalen Enzymtätigkeit während der Keimung ist, stets eine gleichmäßige Temperatur unter, in und über der Horde zu regulieren. Nur dann entstehen aus 200 t angelieferter Gerste auch rund 160 t fertiges und vor allem wasserlösliches Grünmalz für den Hauptabnehmer der Mälzereien – die weltweiten Brauunternehmen.
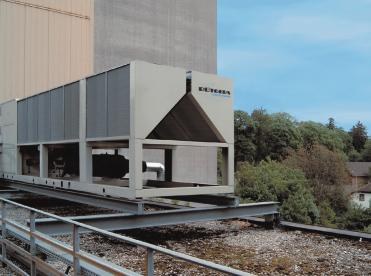
Ein typisches Betätigungsfeld für die Kälte- und Klimaingenieure der Mannheimer Firma Rütgers. Denn im Rahmen des Keimungsprozesses produziert das Getreide jede Menge für die Stärkeumwandlung schädliche Wärme. Während demnach in früheren Zeiten das Mälzen ausschließlich von September bis April, soweit es die niedrigen Außentemperaturen eben zuließen, möglich war, haben Unternehmen wie die Kupfermühle Bindewald längst auf einen diskontinuierlichen Betrieb umgestellt und überlassen die Entscheidung, zu welchen Zeiten in Abhängigkeit zur Außentemperatur gekühlt werden muss, inzwischen vollautomatisierten Kälteanlagen. Diese kontrollieren mit Hilfe von SPS-Steuerungen die thermodynamischen Verhältnisse, also das komplexe Zusammenspiel von Luftfeuchtigkeit und Außentemperatur in der Mälzerei und steuern somit ein hochkomplexes System von Umluft, frischer Zuluft und mechanisch produzierter Kälte. Die Temperaturanforderungen des keimenden Korns können durch die maschinell produzierte Kühlung optimal berücksichtigt werden und gewährleisten damit die ganzjährige Produktion des so begehrten Grünmalzes bei Bindewald.



