Bei der Beschreibung der Ist-Situation tauchten weitere Gesichtspunkte auf, die im Logistikbereich nicht optimal erschienen, z.B. die teilweise schlechte Palettenqualität und die eingeschränkte Übersicht darüber, wo welche Palette mit welchen Produkten eingelagert war.
Die Milchwerke Regensburg eG verarbeiten jährlich ca. 277 Mio. kg Milch zu verschiedenen Milchprodukten, die unter dem Markennamen „Domspitzmilch“ in den Handel gelangen. Das starke Wachstum des Unternehmens wurde durch die Fusion mit dem Milchhof Amberg (1985) unterstützt und war außerdem durch eine Vergrößerung der Produktionsbasis begleitet. Durch die Inbetriebnahme einer neuen Käserei konnte das Sortiment nennenswert erweitert werden. An die Neuorientierung im Logistikbereich knüpfte das Unternehmen Milchwerke Regensburg mehrere Ziele:
• Integration der Produktion in die Lagerlogistik,
• Errichten ausreichender Lagerkapazitäten, auch für zukünftige Nachfragesteigerungen,
• Umstellung auf integrierte Produktkühlung im Lager, und damit Einsparen des Kühltunnels,
• Auslegen des Logistikbereiches im Hinblick auf zukünftige Erweiterungsmaßnahmen.
Das System sollte die im Umlauf befindlichen Paletten ohne Schwierigkeit einlagern können. Beschädigte Paletten waren auszuschleusen, da auf eine Palettenreparatur verzichtet werden sollte.
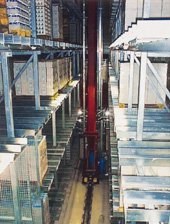
Die Sortimentsstruktur des Unternehmens Milchwerke Regensburg mit dem dazugehörigen Mengengerüst führte zu dem Lösungsansatz eines Satellitenkompaktlagers mit Längseinlagerung unter Anwendung einer Dreifachunterstützung. In der ersten Ausbaustufe wurden im Hochregallager (37 m Länge, 12 m Breite und 22,5 m Höhe) zwei Lagerblöcke und 10 Ebenen vorgesehen, wobei 28 Kanäle ausreichten, um das Sortiment der Milchwerke Regensburg aufzunehmen. Im Unternehmen werden Europaletten gemäß DIN 15146 mit einer Lagerspielfrequenz von 60 Paletten pro Stunde ein- bzw. ausgelagert. Das Einlesen des auf der Packung befindlichen EAN-Codes erfolgt am I-Punkt mittels Handscanner. Dadurch wird ein vom Kunden festgelegter Barcode erstellt. Die Fördertechnik sorgt dafür, daß die mit diesem Barcode versehenen Paletten inkl. Ladeeinheit geprüft werden. Bei Erkennung eines Fehlers erfolgt konsequent die Ausschleusung der Palette. Die Bestätigung der Fehlerfreiheit führt dazu, daß die Palette nach Erfassung durch den Lagerverwaltungsrechner mittels eines stationären Scanners auf den durch den Rechner vorgegebenen Platz im Lager expediert wird. Über das Lesen des erstellten Barcodes erkennt der Rechner, ob die Palette zuerst in den oberen Ebenen abgekühlt und ob sie anschließend nach Ablauf einer vorgegebenen Kühlzeit auf die untere Ebene umgelagert werden soll. Das Personal steuert durch die Eingabe der Daten der benötigten Palette in den Rechner deren Auslagerung.