
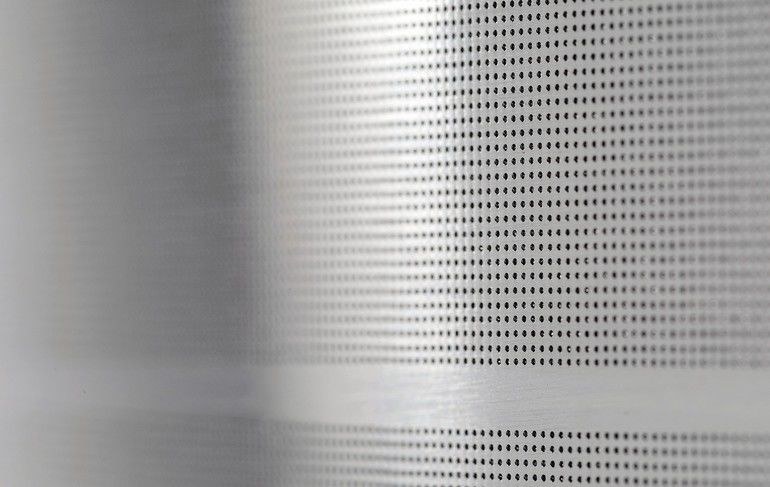
Perforierte Oberflächen weisen eine Vielzahl von Löchern in definierter Form und Größe auf. Sie dienen u. a. zur Separation, Trocknung und Filtration von festen oder flüssigen Stoffen. Bei ihrer Fertigung hat sich das Mikrobohren mit dem Elektronenstrahl bewährt, wie das Beispiel der Herstellung von Edelstahlfilterblechen für die Tofuproduktion verdeutlicht.
Beim Mikrobohren mit dem Elektronenstrahl durchbohrt der Strahl den Werkstoff. Dabei entstehen präzise Mikroöffnungen mit einer Größe von bis zu 60 µm. Der Energieeintrag über den Elektronenstrahl ist kurz. Die dabei entstehende Dampfkapillare kann sich über die vollständige Materialdicke bis zur Unterlage erstrecken. Üblicherweise verschließt sich der Kanal nach dem Abschalten des Strahls sofort wieder – ein Umstand, der auch vom Tiefschweißprozess mit dem Elektronenstrahl bekannt ist. Um das zu verhindern, wird ein verdampfungsfähiges Material als Unterlage verwendet. Dadurch wird die entstandene Schmelze explosionsartig aus der Kapillare ausgetrieben und der gewünschte Kanal bleibt erhalten. Beim Austritt der Schmelze entsteht ein 5 bis 10 µm hoher Grat an der Oberseite des Materials, der sich durch nachträgliches Schleifen einfach entfernen lässt.
Zylindrische und konische Löcher
Dieses Bohrverfahren erlaubt Löcher mit zylindrischen bis konischen Formen und einem Durchmesser von 0,06 bis 1,1 mm. Aber auch verschiedene Lochkombinationen und geometrisch flexible Öffnungen sind möglich. Dabei entsteht, im Gegensatz zum Laserverfahren, lediglich ein geringer Wärmeeintrag, der dank der hohen Energiedichte des Elektronenstrahls gleichzeitig nur an einer definierten Stelle erfolgt, ohne angrenzende Bereiche zu beeinträchtigen. Dies verhindert einen Verzug des Werkstücks.
Für alle metallischen Werkstoffe
Ein wesentlicher Vorteil des Elektronenstrahls ist die Fähigkeit, sämtliche metallische Werkstoffe inklusive Titan sowie thermisch hochbelastbare Legierungen – mit einer Dicke von bis zu 6 mm – bearbeiten zu können. Daneben schafft der Strahl auch das Durchbohren von leitender Keramik. Und auch in puncto Geschwindigkeit überzeugt die Elektronenstrahltechnologie: Mit ihr lassen sich bis zu 3000 Bohrungen pro Sekunde realisieren. Weitere Pluspunkte sind regelmäßige Abstände zwischen den Bohrungen sowie offene Flächen von bis zu 25 %. Bei einer Fläche von einem Quadratmeter schafft der Elektronenstrahl also bis zu 25 Mio. Bohrungen.
Beim Mikrobohren setzt Pro-Beam wie bei seinen anderen Elektronenstrahllösungen auf die Automation, sodass alle Prozessparameter vollständig elektronisch mess- und regelbar sind. Das führt zu einer schnellen, präzisen und reproduzierbaren Perforation von Werkstücken und vereinfacht die Produktion großer Stückzahlen. Diese Vorteile machen das Elektronenstrahlbohren zu einer effizienten und kostengünstigen Technik bei der Herstellung von Schleuderscheiben, Industriesieben und -filtern.



