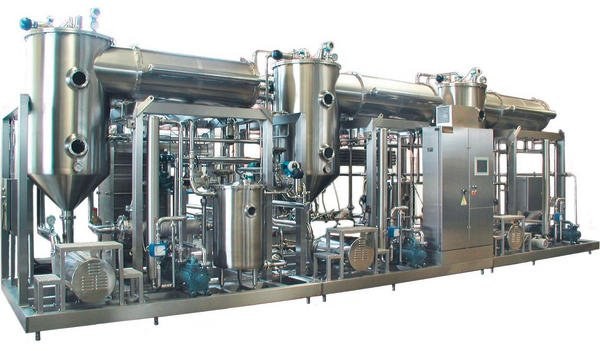
Früher war Molke ein Abfallprodukt, das entsorgt wurde. Heute stellt Molke eine zusätzliche Einnahmequelle für Käsereien dar. Denn aus dem einstigen Abfallprodukt kann man mithilfe moderner Verfahren wertvolle Zusatzstoffe für die Nahrungs- und Pharmaindustrie gewinnen. Voraussetzung für die Weiterverarbeitung ist allerdings, dass die Molke strenge Qualitätsparameter erfüllt. Dazu zählen beispielsweise Frische, pH-Wert, Zustand der Molkeproteine oder die bakteriologische Belastung. Um die hohen Qualitätsstandards zu erreichen, sollte die Molke direkt in den Käsereien aufbereitet werden. Dabei durchläuft sie in der Regel folgende Prozesse: Vorfiltration, Entrahmung, Kühlung, Pasteurisation und Aufkonzentration auf ca. 30 bis 36 % TM. Letztere muss möglichst schnell nach dem Käsen erfolgen, damit die Molkeproteine und die anderen wichtigen Inhaltsstoffe ihre Qualität behalten. Eine adäquate Aufkonzentrierung in den Käsereien macht eine Pasteurisierung oder Kühlung der Molke überflüssig. Außerdem werden auf dem Weg zu den Trocknungszentren Transportkosten gespart, weil deutlich kleinere Massen bewegt werden müssen.
Die Reda-Eindampfungsanlagen für Molke arbeiten mit niedrigen Verdampfungstemperaturen, was eine schonende Produktaufbereitung garantiert. Die Molkeproteine, die wertvollsten Inhaltsstoffe der Molke, überstehen den Eindampfungsprozess ohne Qualitätseinbußen. Die Anlage mit einer Verdampfungsleistung von bis 15 000 l/h ist in drei- oder mehrstufiger Ausführung erhältlich. In der ersten Verdampfungsstufe herrschen Temperaturen von 65 bis 70 °C. Wärmetauscher – sie werden mit 70 bis 75 °C heißem Wasser betrieben – bringen die Molke schonend auf Verdampfungstemperatur. Die Verdampfung findet in einer Vakuumkammer statt, die mit einem schnellen Umlaufsystem ausgestattet ist. Dieses sorgt für eine kurze Verweilzeit der Molke in der Vakuumkammer. Neben der Verdampfung kommt es bei diesen Temperaturen auch zu einer Pasteurisierung der Molke. Positiver Nebeneffekt: Der schnelle Durchfluss, die niedrigen Verdampfungstemperaturen und der mit Heißwasser betriebene Wärmetauscher verhindern Produktablagerungen und verlängern damit die Standzeit der Anlage. Hier liegt ein wesentlicher Unterschied zu Verdampfern, die mit Dampf betrieben werden und bei deutlich höheren Verdampfungstemperaturen arbeiten. Die zweite Verdampfungsstufe nutzt die Wärme der Brühen (65 °C) aus der ersten Stufe aus. Sie arbeitet bei etwa 45 bis 50 °C. Noch geringer ist die Arbeitstemperatur in der dritten Verdampfungsstufe. Sie liegt bei ca. 35 bis 40 °C. Die Brühen werden mit Kühlturmwasser, es hat eine Temperatur von ca. 25 bis 30 °C, kondensiert. Das bereits in der ersten Stufe pasteurisierte Molkekonzentrat wird abschließend zur Lagerung auf 6 bis 8 °C gebracht.
Das bei der Verdampfung abgetrennte Wasser hat einen extrem niedrigen COD-Wert (Chemical Oxygen Demand) und lässt sich deshalb sehr gut wiederverwenden, beispielsweise als Reinigungswasser.