Klaus Michael Dukatz, Claus Mathiesen
Bereits zweimal war Westfalia Separator Food Tec, Molkereitechnik, in den vergangenen Jahren erfolgreich für den halbstaatlichen iranischen Molkereikonzern Iran Dairy Industries Company (IDIC) tätig. In Teheran hatte das Unternehmen schon vor sieben Jahren eine komplette Produktionsanlage für Doppelrahmfrischkäse schlüsselfertig aufgebaut. Danach entstand unter der Regie von Westfalia Separator Food Tec in Zanjan, rund 500 km nördlich von Teheran, eine Turnkey-Anlage zur Herstellung von Labneh. Dieses quarkähnliche Produkt erfreut sich in den Ländern des Mittleren Ostens großer Beliebtheit. Beide Anlagen laufen heute noch, also Jahre nach der Inbetriebnahme, zur vollsten Zufriedenheit des Betreibers.
Diese positiven Erfahrungen sowie die gegenseitige Vertrautheit waren ein ausschlaggebender Grund für IDIC Westfalia Separator Food Tec mit der Realisierung einer kompletten, schlüsselfertigen Molkerei in Isfahan zu beauftragen.
Auch in Isfahan betreibt IDIC eine ihrer vielen Molkereien. In diese Großmolkerei mit breitem Produktspektrum integrierten die Spezialisten von Westfalia Separator Food Tec eine komplette, vollautomatisierte Molkerei, die die Möglichkeit bietet, aus 200 000 l Rohmilch pro Tag 50 000 l standardisierte Milch für die Herstellung von Doppelrahmfrischkäse zu erzeugen und die restlichen 150 000 l Milch zu Milchpulver zu verarbeiten. Die Anlage zur Milchpulverherstellung erstellte IDIC in Eigenregie.
Alternativ kann pasteurisierte und standardisierte Milch sowie pasteurisierter Rahm zur weiteren Verwendung in die rund 300 m entfernten, weiteren Produktionsstätten gefahren werden. Umgekehrt kann der neue Prozessteil auch zusätzlichen Rahm aus der älteren Molkerei oder von extern über eine Rahmrezeption aufnehmen, um bei Bedarf eine höhere Menge Doppelrahmfrischkäse und dafür weniger Milchpulver zu produzieren. Denn der minimale Fettanteil in der Milch zur Herstellung von Doppelrahmfrischkäse liegt bei 8 %. Mit diesen verschiedenen Wahlmöglichkeiten kann die Betriebsleitung flexibel auf das Rohmilch- bzw. Rahmangebot und die Marktbedürfnisse reagieren.
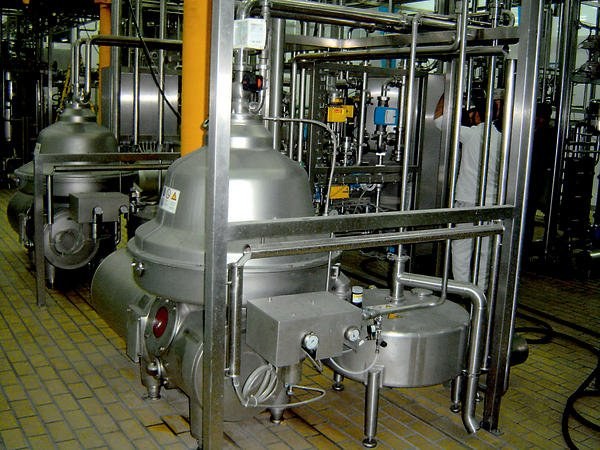
Drei Tanks á 75 000 l nehmen die gekühlte Rohmilch aus zwei Rezeptionen auf, die Rohmilch wird mit einem Separator MSD 170 entrahmt, mit einem Separator CNE 215 entkeimt, standardisiert mit einem Standomat und schließlich über einen Plattenwärmeaustauscher pasteurisiert. Der Rahm wird gesondert über einen Rahmpasteur pasteurisiert, gekühlt und in einem Tanklager von 2 x 20 000 l gelagert. Für die Magermilch und standardisierte Milch stehen vier mit Sterilluft überlagerte 50 000-l-Tanks zur Verfügung. Die standardisierte Milch wird thermisiert und in einem Homogenisator von Niro Soavi zweistufig homogenisiert. Daran schließt sich die Fermentation der Milch an. Für die Herstellung der hierfür erforderlichen Kulturen (Milchsäurebakterien) installierte Westfalia Separator Food Tec eine fast vollautomatische Kulturstation. Auf der Basis konzentrierter, gefriergetrockneter oder tiefgefrorener Milchsäurebakterien wird hier ein größeres Volumen an so genannten flüssigen Bulkstarter (Starterkultur) produziert und über eine Dosierpumpe den Fermentationstanks zudosiert.