
Roland Czuday
Zur Produktpalette der Schweizer HUG AG zählen Brot-Cracker, typische Schweizer Guetzli, Biscuits-Spezialitäten von Wernli, Tiefkühlbackwaren-Snacks und Gastro-Backwaren. Zu letzteren gehören beispielsweise Tarteletts. Um die steigende Nachfrage nach diesen Produkten bedienen zu können, hat HUG die Produktionskapazität um eine Linie erweitert.
Damit die frisch gebackenen Tarteletts effizient und automatisiert verpackt werden können, suchte die HUG AG einen erfahrenen Verpackungsexperten und Projektpartner. Das Traditionsunternehmen legt einerseits größten Wert auf eine schonende Verpackung damit die Tarteletts die Kunden unversehrt erreichen. Andererseits müssen der Verpackungsprozess und die hier eingesetzten Anlagenkomponenten den aktuellen, branchentypischen Hygieneanforderungen genügen. Außerdem war der zur Verfügung stehende Platz in der Produktion sehr begrenzt. Es wurde also eine zuverlässig arbeitende Anlage mit hoher Verpackungsleistung bei geringem Flächenbedarf gesucht.
HUG entschied sich für Sigpack Systems als Projektpartner. „Sigpack Systems hat uns mit einer technischen Lösung überzeugt, die aufgrund ihrer kompakten und platzsparenden Bauweise Platz auf der engen Produktionsfläche gefunden hat“ begründet Fritz-M. Steiner, Leiter Technik bei HUG, die Auftragsvergabe.
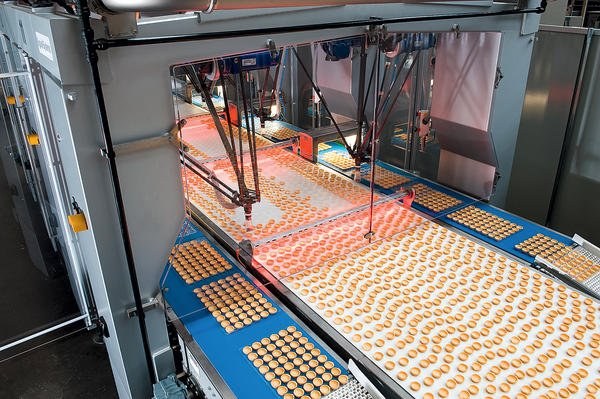
In der neuen Produktionslinie für Tarteletts kommt ein LDM MonoPacker zum Einsatz. Diese Roboteranlage zeichnet sich durch Flexibilität sowie schonendes und effizientes Produkthandling aus. Am Beginn der Linie werden bis zu 600 Tarteletts aus dem Ofen übernommen und mithilfe des partiell in den Kühltunnel integrierten Produktbands dem LDM MonoPacker zugeführt. Am anderen Ende der Linie entstapelt ein integrierter Dreiachsroboter der Baureihe LTE TrayDenester die Behälter aus einem Magazin und legt sie auf zwei Behältertransportbändern ab. Diese laufen dann auf beiden Seiten entgegengesetzt zum Produkttransportband und werden von sechs Robotern kontinuierlich mit den Produkten beladen. Dabei verfügt jeder der sechs Roboter immer über aktuelle Informationen über die Lage und Orientierung der Produkte und Behälter. Die Information über die Behälter wird den Robotern von den integrierten Auflicht-Vision-Systemen geliefert. Durch das abgestimmte Zusammenspiel von Beleuchtungsqualität und Empfindlichkeit der Kamera ist das System in der Lage, die Behälter eindeutig zu erkennen, auf Fehlerfreiheit zu prüfen und den aktuellen Füllstand zu messen. Das Prinzip des Vision-Systems zur Produkterkennung ist ähnlich, funktioniert aber auf eine etwas andere Art und Weise. Die Beleuchtung ist über die Kamera unter dem Produktband installiert und erkennt die Produkte per Durchlichtprinzip. Vorteil dieser Anordnung ist die sichere und exakte Erkennung der Produkte, selbst wenn sich diese berühren oder das Produktband stark verunreinigt sein sollte.



