
Es zischt und rattert, es wird gewalzt, conchiert, eingetafelt und verpackt – und am Ende landen Dutzende Packungen Schokolade in großen Versandkartons. Mehrere Tausend der Kartons verlassen jeden Tag die Produktion in Bratislava. Und bald werden es einige mehr sein. „Wir sind aktuell damit beschäftigt, die globale Effizienz unserer Produktionslinien weiter zu steigern“, sagt Werner Badtke, Program Manager Automation & Global Engineering bei Mondelēz International.
Entstanden ist Mondelēz International im Oktober 2012 durch die Aufteilung des Unternehmens Kraft Foods in zwei unabhängige Geschäfte. Mondelēz International ist heute in mehr als 165 Ländern führender Anbieter von Schokolade, Keksen, Kaugummi, Süßigkeiten und Getränkepulver. Rund um den Globus genießen Verbraucher Produkte beliebter Marken wie Milka, Philadelphia, Cadbury, LU und Oreo. Mit rund 100 000 Mitarbeitern verzeichnete das Unternehmen in 2014 einen Pro-forma-Umsatz von mehr als 30 Milliarden US-Dollar.
Mit vorhandenen Anlagen mehr produzieren – in der Schokoladenproduktion in Bratislava sind die ersten Schritte auf dem Weg zu diesem Ziel bereits getan. Der Standort ist einer der ersten, an dem die erste Phase eines Prozessmanagements in die Praxis umgesetzt wird, das Mondelēz International eingeführt hat. Der Name ist Six Sigma (Kasten). In mehreren Schritten sollen mit Six Sigma Produktionsprozesse, Produktqualitäten und letztlich die Zufriedenheit der Kunden erhöht werden. Weltweit sollen alle Produktionslinien mit Six Sigma effizienter werden.
„Unsere Anlagen arbeiten bereits auf einem hohen Niveau. Wir gehen aber davon aus, dass wir je nach Ausgangslage der einzelnen Standorte, Verbesserungen zwischen einem und fünf Prozent erzielen können“, so Badtke. In erster Linie dadurch, dass Ausfallzeiten der Maschinen reduziert werden. In einem ersten Schritt sind darum unternehmensweit die erforderlichen Key Performance Indikatoren (KPI) definiert worden. Nun gilt es, an den einzelnen Standorten die jeweiligen Istwerte zu erfassen, um herauszufinden, aus welchen Gründen die Maschinen wie lange stillstehen.
Hört sich einfach an, doch in der Praxis gestaltet sich diese Datenerhebung mitunter schwierig. Bei neueren Maschinen gibt es kaum Hürden, denn die liefern entweder zahlreiche Informationen zu Taktzahlen, Störungen oder Stillständen, oder ihre Steuerungen lassen sich ohne größeren Aufwand entsprechend umprogrammieren. Bei älteren Maschinen jedoch können für die Umprogrammierung der Steuerungen große Summen fällig werden oder sie ist gar nicht mehr möglich. „Es war klar, dass Wago ein passender Ansprechpartner dafür ist, dieses Problem zu lösen“, betont Badtke.
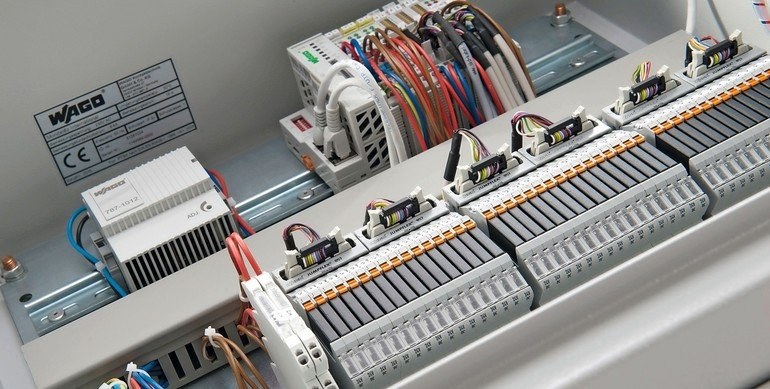
Auf Basis der Wago-Steuerung 750-880 entwickelten die Mindener innerhalb weniger Monate ein Produkt, das nicht nur exakt den Vorgaben entspricht, die Mondelēz International an die Datenerhebung hatte, sondern, das sich überdies flexibel an jeder beliebigen Produktionslinie einsetzen lässt. Der Name des Produkts ist Six Sigma Data Acquisition Box. Sie nutzt Optokoppler. Auf diese Weise lassen sich – ganz unabhängig von einer Maschinensteuerung – die Signale galvanisch getrennt an beliebigen Anlagenteilen erfassen. Und Badtke ergänzt: „Die Lösung eignet sich sehr gut, um zeitnah und günstig die gewünschten Daten zu erhalten.“ Ein weiterer Vorteil ist, dass sich die Box innerhalb eines Tages installieren und konfigurieren lässt.



