
Dipl.-Ing. Kamillo Weiß
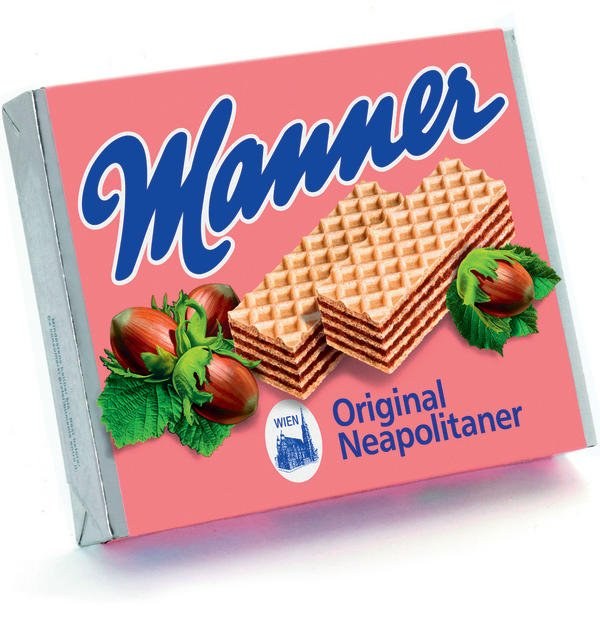
Der weltweit größte Waffelbackofen, mit einer Jahreskapazität von 8000 t Flachwaffeln und Schnitten, steht in Perg bei Linz. Die enormen Produktionsmengen werden von etwa 100 Mitarbeitern akkurat weiterverarbeitet und die Portionen müssen sowohl einzeln verpackt als auch anschließend in Kartons gestapelt werden. Verwechslungen in der Verpackung müssen ausge- schlossen werden und die Dichtheit der Verpackung muss sicher gewährleistet sein. Es wäre ein fataler Fehler, wenn beim Endverbraucher eine geschmackliche Beeinträchtigung gegeben wäre, oder noch schlimmer, wenn das Produkt durch längere defekte Lagerung nicht mehr genießbar wäre. Gefragt ist deshalb die hundertprozentige Qualität der Produkte bis zum Endkunden. Nicht nur der eigenen Markenprodukte, sondern auch im wichtigen Markt der Auftragsproduktion für Großkunden. In diesem Aufgabenumfeld hatte man bereits eine Qualitätskontrolle mittels Bildverarbeitung installiert. Das System verfügte aber nur über eingeschränkte Funktionalitäten und die Produktionsgeschwindigkeit sowie -flexibilität entsprach nicht mehr den zukünftigen Anforderungen. Um die steigenden Ansprüche in der Qualität sicher zu bewältigen, suchte man nach einer effektiveren Lösung. Kernpunkte der Vision-Anforderung waren die sichere 100%ige Kontrolle der Verpackung bei Produktionsgeschwindigkeiten bis maximal 400 Packungen/min, die Flexibilität hinsichtlich dem Wechsel vieler Produktvarianten und vor allem die einfache Bedienung sowie Programmierung. Letztendlich sollte mit der neuen Kontrollstation auch der Produktionsprozess flüssiger gestaltet werden. Dazu bemerkt Reinhard Gassner, Betriebsleiter im Werk Perg: „Wenn beispielsweise 270 Packungen pro Minute über das Transportband fließen, dann ergeben einige Sekunden fehlerhafte Produktion schon mehrere Dutzend Ausschusspackungen. Das ist nicht nur eine Kostenfrage, sondern das hemmt auch den Fertigungsfluss. Derartige Probleme sind nun Vergangenheit.“
Anhand von mehreren verschiedenen Musterteilen führte das Systemhaus für Automatisierungs- und Bildverarbeitungslösungen Schmachtl aus Linz im eigenen Visionlabor die Machbarkeit der Aufgabe durch. Die präsentierten Ergebnisse im Fertigungswerk Perg überzeugten. Die Lösung mittels In-Sight 5400 von Cognex ermöglichte den einfachen Aufbau der Kontrollstation. Die ganze Mechanik und Montage konnte dadurch intern von der Betriebstechnik/Instandhaltung von Manner und mit der beratenden Unterstützung von Schmachtl durchgeführt werden.
Ende April 2006 wurde der Auftrag erteilt und vier Wochen später erfolgte die Implementierung der Qualitätskontrollstation. Um sofort mit hoher Fertigungseffizienz zu arbeiten, hatte der Partner System Integrator (PSI) von Cognex für eine ganze Reihe von verschiedenen Verpackungsvarianten die komplette Programmierung der kundenspezifischen Bildverarbeitungsaufgaben erstellt. Das umfangreiche Know-how des Systemintegrators ermöglichte die sofortige Produktionsaufnahme mit hohem Durchsatz und hundertprozentiger Qualitätskontrolle der Verpackungsvarianten. Rund 25 verschiedene Varianten mit Verpackungsfolien von Hellgelb bis Dunkelblau durchlaufen die Kontrollstation. Dabei können etwa 100 verschiedene Texte mit unterschiedlichen Sprachen vorliegen. Deshalb ist es sehr wichtig, dass das Einlernen sehr schnell und einfach direkt durch die Mitarbeiter von Manner erfolgt.



