
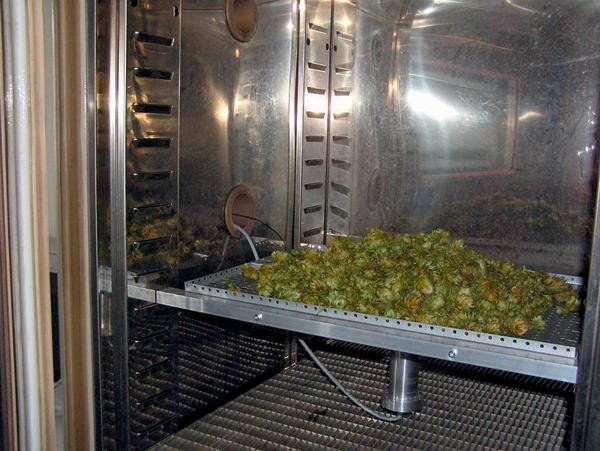
Ein Anwendungsbeispiel für die leistungsstarke Gerätebaureihe ist die Überwachung der Hopfentrocknung. Hierfür wird der Sensor Moist RP in der Trockenkammer eingesetzt. Dank seiner Eindringtiefe von bis zu 80 mm wird in den Hopfendolden ein repräsentatives Messvolumen erfasst. Im Vergleich zur Feuchtebestimmung mithilfe einer Trockenwaage liegen die Vorteile der Feuchte-Prozesssensorik klar auf der Hand: Erstens reduziert sich der Personal- und Zeitaufwand. Zweitens liefert Moist RP kontinuierlich hochgenaue, reproduzierbare Feuchtewerte (0,1% Feuchte), die wiederum für die weitere Prozesssteuerung genutzt werden können.
dei 403



