
Dr. Gerhard Hauser
Ein wesentlicher Gesichtspunkt für den Schutz von Lebensmittel- und Pharmaprodukten gegen Kontamination ist die reinigungsgerechte Gestaltung (Hygienic Design) der Produktionsanlagen. Sichere Qualitätsprodukte sind nur mit Anlagen herzustellen, die sich zuverlässig reinigen und sterilisieren lassen. Sowohl die Lebensmittelhygienerichtline (93/43/EWG) als auch die GMP-Richtlinie (75/319 EWG) stellen in den gerätespezifischen Vorgaben den Begriff der leichten Reinigbarkeit in den Vordergrund. Für den Nahrungsmittelbereich sind darüber hinaus direkte Vorschriften zur reinigungsgerechten Gestaltung von Anlagen, Apparaten und Komponenten in der Maschinenrichtlinie (89/392/EWG) unter anderem in Verbindung mit der Norm DIN EN 1267-2 enthalten. Die ISO 14159 (Entwurf) enthält auf internationaler Ebene ebenfalls Grundlagen des Hygienic Design und umfaßt sowohl den Lebensmittel- als auch den Pharma- und Biotechnologiebereich.
Bei der Verwendung von Werkstoffen im Kontakt mit Lebensmittel- oder Pharmaprodukten ist sicherzustellen, daß ausschließlich Migration von gesundheitlich, geruchlich und geschmacklich unbedenkliche Substanzen stattfindet. Für den Lebensmittelbereich ist hier das Lebensmittelbedarfsgegenständegesetz (LMBG) maßgebend. Entsprechende Regelungen finden sich im Code of Federal Regulations (CFDR) von FDA in den USA, der auch den Pharmabereich umfaßt und weltweit angewendet wird. Im Lebensmittelbereich ist der Stand der Technik für Kunststoffwerkstoffe in der Dokumentation „Kunststoffe im Lebensmittelverkehr“ zusammengefaßt [1]. Bei Edelstahl greift die Lebensmittelindustrie im allgemeinen auf bewährte Werkstoffe zurück. Die gebräuchlichsten sind hier die DIN-Werkstoffe 1.4301, 1.4404 und 1.4435. Im Pharmabereich spielt wegen der erforderlichen Reinheit der Produkte der Ferritgehalt (z. B. 0,5%) eine entscheidende Rolle. Dabei wird häufig die Einhaltung der „Basler Norm“ gefordert [2].
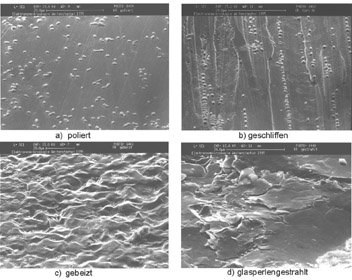
Um eine leichte und sichere Reinigung produktberührter Oberflächen zu ermöglichen, sind Anforderungen an die Oberflächenbeschaffenheit wie Bearbeitungsverfahren und erzielbare Oberflächenqualität sowie die Gestaltung und Fertigung von Schweißnähten besonders wichtig. Nach Stand der Technik werden Rauhigkeitswerte wie Ra 0,8 mm bis 0,2 mm als Qualitätsmerkmale herangezogen. Dabei sollten die Oberflächenrauhigkeiten kleiner als die Größe der an der Oberfläche haftenden Substanzen sein, um während der Reinigungsphase eine direkte Benetzung des Restschmutzes mit reinigungsaktiven Substanzen zu erreichen. Die Oberflächenstrukturen lassen sich durch Rauhigkeitsmaße allerdings nicht immer ausreichend beschreiben, entscheidend ist auch das Verfahren, mit dem die Oberfläche bearbeitet wurde. In Abbildung 1 sind vier Oberflächen gegenübergestellt, an denen Mikroorganismen (Größenordnung 1 mm) haften. Die geschliffene Oberfläche (b) zeigt deutlich die Bearbeitungsstrukturen, an denen sich die Mikroorganismen orientieren. Sie lassen sich mit Reinigungsmitteln einfach von der Oberfläche entfernen. Die glasperlengestrahlte Oberfläche (d) läßt schuppenartige Ablösungen erkennen, unter denen sich Mikroorganismen und andere Schmutzsubstanzen verbergen können. Sie werden damit für die Reinigung praktisch unzugänglich. Auch eine Sterilisation kann infolge von schlechtem Wärmeübergang in solchen Bereichen unwirksam werden.



