
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Richtig ran an die Rübe
    Bildquelle nicht angegeben
    Technik

    Richtig ran an die Rübe

    Von September bis Dezember ist Hochsaison in den Zuckerfabriken. Sobald die Kampagne läuft, trennt sich nicht nur der Zucker von der Rübe, sondern auch
    Veröffentlicht
    21. Juni 2006
    Lesezeit
    5 Minuten
    Rubrik
    Technik

    Simone Witzgall, Dipl.-Ing. Günter Losert

    Wenn der Herbst seine ersten Vorboten schickt, steigt die Betriebsamkeit von Unternehmen in ganz speziellen Branchen überproportional an. Dann heißt es zum Beispiel für die Verarbeiter von Zuckerrüben rund drei Monate lang, 24-Stunden-Schichten ohne Ausfälle zu überstehen. Günter Leinfelder, Elektromeister bei der Südzucker AG im schwäbischen Rain am Lech, bestätigt: „Während der Kampagne müssen alle Systeme perfekt funktionieren.“ Aus diesem Grund hat sich das Werk Rain zu einer Erneuerung von Anlagenteilen der Produktionsprozesse entschieden.

    Die Rüben werden von den ankommenden Lkws mit einem Hochdruck-Wasserstrahl schnell abgeladen und dabei gleich vorgereinigt. Das dafür und für die Reinigung der Rüben benötigte Wasser wird zwar im Kreislauf geführt und immer wieder verwendet, dennoch fällt ein Überschuss an, der in der zum Werk gehörenden Kläranlage aufbereitet wird. Diese besteht neben einer anae- roben und einer aeroben Stufe auch aus so genannten Oxidationsteichen, in denen die Aufbereitung des Abwassers durch Eintrag von Luftsauerstoff erfolgt.

    Mit über 38 Düsen werden diese Teiche gleichmäßig belüftet. Jede dieser Düsen wird von einem eigenen Gebläse mit Sauerstoff versorgt. Deren Antrieb übernehmen konventionelle Drehstrom-Asynchronmotoren mit einer Leistung von 15 bis 30 kW. Das eigentlich Markante an dem System ist der Einsatz eines Motormanagements neuester Generation. Von ausschlaggebender Bedeutung war, dass die Funktion der Motoren jederzeit vom zentralen Leitstand, aber auch direkt vor Ort überwacht werden kann.

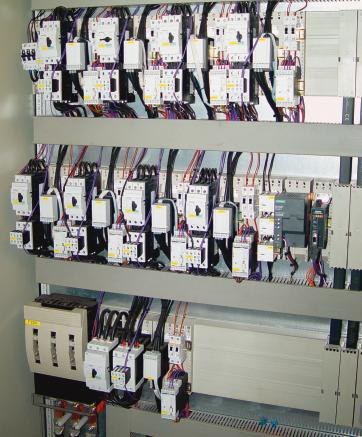
    Das Motormanagement-System Simocode pro von Siemens erfüllt diese Forderung bestens. Es gibt das Niederspannungs-Schaltgerät in zwei Ausprägungen, nämlich als Kompaktversion Simocode pro C und als variable Variante Simocode pro V. Der Zuckerhersteller hat sich sofort für den variablen und damit erweiterbaren Typ entschieden. Im Gegensatz zur älteren Generation Simocode-DP ist hier das Stromerfassungsmodul vom Grundgerät getrennt und kann bis zu einem Abstand von zwei Metern montiert werden. Das steigert die Flexibilität bei beengten Einbauverhältnissen. Mit 45 mm Baubreite sind die Geräte zudem um fast 50 % schmaler als bisher.

    Als man die Vorteile sowie das Potenzial dieser Geräte erkannt hatte, war die Entscheidung schnell gefällt. Denn gerade für die Instandhaltung, die in der Elektroabteilung angesiedelt ist, spielen schnelle Reaktionszeiten die ausschlaggebende Rolle. Die Verantwortlichen wollten beispielsweise einen Gerätetausch ohne Zuhilfenahme der Steuerung oder eines elektronischen Geräts vor Ort vornehmen können.

    Mit dem Simocode pro funktioniert das ohne weiteres. Der Trick dabei ist, ein so genanntes Speichermodul, das auf das Grundgerät aufgesteckt werden kann. Es liest sämtliche Parametereinstellungen aus und speichert diese. Bei Veränderung der Parameter werden diese auf dem Speichermodul konsistent gehalten. Wird nun das Motormanagementsystem getauscht, wird dieses Speichermodul herausgezogen und auf das neue Gerät wieder aufgesteckt. Nach Zuschalten der Versorgungsspannung wird die Parametrierung automatisch vom Speichermodul ins Gerät geschrieben. Das neue Gerät arbeitet mit den identischen Einstellwerten wie bisher. Der gesamte Vorgang dauert weniger als 30 Sekunden. „Das erfüllt exakt unseren Bedarf, war aber bisher nirgendwo zu bekommen“, betont Günter Leinfelder.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die gesamte Investition in diese moderne Steuerungs- und Überwachungstechnik, folgt dem Ziel, die Verfügbarkeit der Anlagen an die Hundert-Prozent-Marke heranzubringen. Dem ist das Unternehmen in Rain am Lech durch die vielfältigen Möglichkeiten von Simocode pro nun ein gutes Stück näher gekommen. Neben der Stromerfassung, die bereits in der Grundausstattung solcher Niederspannungs-Schaltgeräte enthalten ist, können auch sogenannte Strom-/Spannungserfassungsmodule eingesetzt werden. Diese messen über Wandler den Strom und können auch Spannungen bis 690 V im Hauptstromkreis erfassen. Dadurch ist es möglich auch leistungsbezogene Messgrößen im Gerät zu verarbeiten und zu überwachen.

    Durch die Erfassung des Cos Phi kann der Wirk- und Blindanteil errechnet und somit die tatsächliche Wirkleistung in Simocode pro überwacht werden. Damit kann das Alterungsverhalten der Lüfterantriebe beobachtet und eventuelle Maßnahmen vor Beginn der eigentlichen Kampagne getroffen werden. Seit Mitte 2005 ist es sogar möglich, Messkurven in den Geräten aufzuzeichnen.

    Die Werte im Simocode pro lassen sich über Profibus DP von der Simatic-Steuerung auslesen und an das Leitsystem übertragen. Dies geschieht sowohl zyklisch als auch azyklisch, wodurch jede Störung sofort angezeigt wird. Mehr noch: Die Verantwortlichen wollen mit den Möglichkeiten, die das Motorenmanagementsystem bietet, den Aufbau eines umfassenden Energiemanagements betreiben. Schließlich sind sie damit in der Lage, Antriebe je nach Bedarf abzuschalten oder anlaufen zu lassen.

    Zum Betrieb der 38 Lüfterantriebe wurden die intelligenten Simocode-pro-Geräte mit Siemens-Schützen der Baureihe 3RT und Leistungsschaltern vom Typ 3RV kombiniert. Damit entstanden komplette Verbraucherabzweige mit umfassenden Schutz-, Steuerungs- und Diagnosemöglichkeiten. Durch den Anbau eines so genannten Temperaturmoduls ließen sich sogar die Temperaturen der Antriebe einfach überwachen und anzeigen. Damit könnten bis zu drei entsprechende Fühler angeschlossen werden. Seit 2005 gibt es zudem ein Erweiterungsmodul für analoge Ein- und Ausgangssignale zwischen 0/4…20 mA. Damit lassen sich ohne weiteres Füllstände, Positionen oder wie bei Südzucker Durchflüsse erfassen.

    Trotz der Notwendigkeit, die neue Steuerungstechnik in die zentrale Leitwarte integrieren zu müssen, lag Günter Leinfelder die dezentrale Bedienung sehr am Herzen. Mit dem Simocode pro V ist dieser Spagat gelungen. Denn nicht nur der Gerätetausch mit anschließender Parametrierung lässt sich nun vor Ort durchführen, sondern auch das Auslesen von Status- oder Störmeldungen. Hierzu wird einfach ein entsprechender Bedienbaustein am Gerät angesteckt. Geht ein Mitarbeiter vor Ort, so genügt es, wenn er einen Baustein mitnimmt und damit gegebenenfalls Vor-Ort-Bedienen kann. Auf einer Fläche von 36 mm x 96 mm kann der neue Bedienbaustein fünf konventionelle Taster und zehn Leuchtmelder ersetzen. Mit vier frei belegbaren Tastern und sieben frei verwendbaren LEDs liefert er ein Maximum an Funktionalität sowie Flexibilität.

    dei 429

    Mehr zum Motormanagement

    Der Südzucker-Standort Rain im Überblick

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

