Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Milchverarbeitung/Artikel
    Sahnetorten am laufenden Band Der ET-200X-Baukasten
    Bildquelle nicht angegeben
    Milchverarbeitung

    Sahnetorten am laufenden Band Der ET-200X-Baukasten

    Die Willi Antpöhler GmbH stellt Tiefkühltorten auf Sahne-basis und feine Konditoreiwaren her. In seiner CIP-Reinigungsanlage setzt das Unternehmen die
    Veröffentlicht
    01. August 1999
    Lesezeit
    7 Minuten
    Rubrik
    Milchverarbeitung

    Dipl.-Ing. (FH) Jürgen Hofmann

    Das dezentrale Peripheriegerät ET 200X ist in der Schutzart IP66/IP67 ausgeführt. Grundbestandteil von ET 200X sind drei verschiedene Basismodule mit integrierter PROFIBUS-DP-Schnittstelle, wahlweise bestückt mit Ein- bzw. Ausgängen und neuerdings auch mit Simatic-S7-SPS-Funktionalität. An diese Basismodule lassen sich insgesamt bis zu sieben Erweiterungsmodule unterschiedlichster Ausführung anschließen. Das Spektrum der Erweiterungsmodule umfaßt neben Digitalein- und -ausgabebaugruppen auch Komponenten zur Erfassung und Ansteuerung analoger Signale sowie ein Modul zur Anbindung eines kompletten AS-Interface-Stranges. Eine besondere Art von Erweiterungsmodulen sind die Verbraucherabzweige, mit denen sich beliebige Drehstromverbraucher komplett ansteuern und schützen lassen. Die Generation neuester Erweiterungsmodule beinhaltet die Kopplung zur Pneumatik, wobei Module mit bereits integrierten Ventilen als auch solche zur Aufnahme von Ventilinseln der CPV-Reihe von Festo lieferbar sind.

    Der Gerätebus und die Spannungsversorgung sorgen wegen ihrer selbstaufbauenden Eigenschaft für eine komfortable Montage. Sämtliche Anschlüsse des Peripheriegerätes ET 2000X sind steckbar ausgeführt. Die Verwendung vorkonfektionierter Leitungen garantiert eine schnelle und einfache Montage. ET 200X entpricht der europäischen Norm EN 50170 für den PROFIBUS-DP. 12 MBaud Übertragungrate garantieren kürzeste Reaktionszeiten auch für zeitkritische Applikationen. Nahtlos fügt sich die ET 200X auch in die einfache Projektierungswelt des dezentralen Peripheriesystems ET 200. In der Simatic S5 erfolgt die Projektierung komfortabel über den COM PROFIBUS, bei Anschluß an Simatic S7/C7/M7 einfach über STEP7.

    Einer der führenden deutschen Hersteller von Tiefkühltorten auf Sahnebasis und von weiteren feinen Konditoreiwaren ist die Willi Antpöhler GmbH. Bis zu 30 verschiedene Produkte sind im Produktspektrum des Unternehmens zu finden. Zum Kundenstamm von Antpöhler gehören nahezu alle namhaften Tiefkühl-, Lebensmittel- und Discountketten. Aber auch in der Gastronomiebranche ist der Konditoreiwarenhersteller ein Garant für Geschmack auf höchstem Niveau.

    Um bei einer Tagesproduktion von mehr als 20 000 Torten den geforderten hohen Qualitätsansprüchen zu genügen, müssen alle Produktionsschritte optimal aufeinander abgestimmt sein. Die entsprechenden Anlagenteile müssen neben der hohen Verfügbarkeit auch den strengen Gesetzen der Lebensmittelkontolle Rechnung tragen.

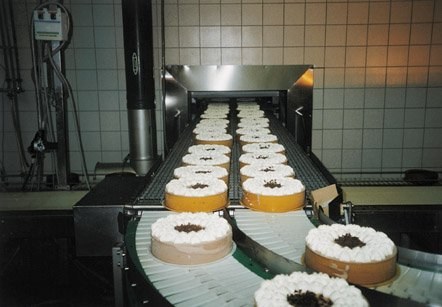
    Bei der Herstellung der Torten werden zunächst die Tortenböden in einem Durchlaufofen gebacken und anschließend zur eigentlichen Tortenherstellung transportiert. Hier entsteht – wiederum auf einer Produktionslinie – Torte für Torte, indem schrittweise abwechselnd Bisquitboden und Sahnezwischenschicht aufeinandergefügt werden. Nachdem die oberste Sahneschicht glattgestrichen und die Dekoration aufgespritzt wurde, laufen die Torten direkt in die Tiefkühlzone. Auch hier erfolgt, ähnlich dem Backprozeß, die Tiefkühlung im Durchlauf unter Zuhilfenahme von Stickstoff.
    Mehr aus Milchverarbeitung

    Weitere aktuelle Artikel aus der Rubrik Milchverarbeitung.

    Alle Milchverarbeitung-Artikel
    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus
    Milchverarbeitung

    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus

    1. Oktober 2026

    Vom 25. bis 27. März 2025 veranstaltet das Fraunhofer IVV in Dresden die Fachkonferenz »Fouling and Cleaning in Food Processing« (FCFP). Thematische Schwerpunkte sind Digitalisierung und KI, Oberflächentechnik,…

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling
    Milchverarbeitung

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling

    30. September 2026

    Das Forum Rezyklat unter Federführung von GS1 Germany begrüßt neue Mitglieder aus dem Molkereiprodukte-Sektor und treibt das Recycling von Polystyrol-Verpackungen voran – einem Kunststoff, der in der…

    ← Zurück zu MilchverarbeitungZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Nach diesem Prozeßschritt werden die tiefgefrorenen Torten einzeln verpackt, diese wiederum zu Gebinden zusammengefaßt, teilweise palettiert und anschließend ins Kühlhaus transportiert, wo man sie bis zur Auslieferung zwischenlagert. Sämtliche Prozeßschritte unterliegen dabei einer ständigen Qualitätskontrolle.

    Betriebe, die Lebensmittel herstellen oder verarbeiten, unterliegen äußerst strengen Gesetzen und Hygienevorschriften. Penible Sauberkeit und tägliche Reinigung der verwendeten Werkzeuge und Maschinen sind zwingend vorgeschrieben. Von zentraler Bedeutung ist deshalb die Reinigungsanlage. An diese werden höchste Ansprüche in Bezug auf Reinigungsqualität, Reinigungszeit und Verfügbarkeit gestellt. Eine fehlerhafte Reinigung kann bei kontinuierlichen Herstellprozessen schnell Schäden in enormer Höhe verursachen.

    Moderne CIP-Reinigungsanlagen gewährleisten eine hohe Verfügbarkeit der gesamten Produktionsanlagen, da keinerlei Maschinen- oder Anlagenteile für den Reinigungsprozeß demontiert werden müssen. Antpöhler unterzieht sowohl die gesamte Produktionsanlage als auch das Tanklager für die Sahne einschließlich dem Verrohrungssystem einer CIP-Reinigung.

    Der Reinigungsprozeß selbst erfolgt in mehreren, aufeinander abgestimmten Prozeßschritten:

    • Vorspülung mit Heißwasser,

    • Reinigungsphase auf Laugenbasis,

    • Zwischenspülgang,

    • Säurereinigung und Nachspülen.

    Diese Schritte gewährleisten, daß beispielsweise die aus Edelstahl bestehende Verrohrung frei von Rückständen und hygienisch rein im Sinne der Hygieneverordnung ist. Für sämtliche Reinigungsschritte erfolgt zudem eine Produkttrennung, damit keinerlei Rückstände ins Abwasser gelangen. Die Qualität dieser Prozeßsteuerung mit der ständigen Kontrolle der verwendeten Reinigungssubstanzen und ihres Ablaufs ist der Maßstab für die Effizienz und Qualität der Reinigung. So wird im Prozeßablauf permanent die Konzentration der einzelnen Reinigungssubstanzen erfaßt. Bei der Säurespülung erfolgt die Konzentrationsbestimmung beispielsweise durch eine Leitfähigkeitsmessung. Die Trübung des Rücklaufs aus der Reinigungsanlage ist ein Maß für die Sauberkeit und den erreichten Reinigungsgrad. Die Temperatur der Reinigungs- bzw. Spülflüssigkeiten ist von großer Bedeutung für die Wirksamkeit des gesamten Reinigungsprozesses und hat zusammen mit dem Spüldruck unmittelbaren Einfluß auf die Reinigungszeit. All diese Faktoren stehen in direktem Zusammenhang und erfordern im Steuerungsbereich sowohl eine anspruchsvolle und zuverlässige Hardware als auch eine praxiserprobte Software.

    Das steuerungstechnische Herz der gesamten CIP-Anlage ist eine speicherprogrammierbare Steuerung Simatic S5-135U. Dieses Automatisierungsgerät steuert zuverlässig die einzelnen Bereiche Sahnetanklager, Produktionssanlage, das zentrale Vorratslager und das Verteilsystem für die Reinigungssubstanzen.

    Im Bereich des Zentrallagers und des Verteilsystems erkannte man bei Antpöhler schnell die Vorteile eines Bussystems und dezentraler Peripherie zur Erfassung und Ansteuerung der notwendigen Aktorik und Sensorik. Konsequente Dezentralisierung mit optimal angepaßten Peripherieeinheiten, direkt und ohne zusätzliche Schutzmaßnahmen im Prozeß montiert, ist die Lösung für dieses innovative Automatisierungskonzept. Einen wesentlichen Beitrag leistet hierbei das dezentrale Peripheriegerät ET 200X des selben Herstellers. Die hohe Schutzart IP66/IP67 der Geräte und die hohe Resistenz der Gehäuse gegen chemische Substanzen ermöglicht eine direkte Montage der Geräte in der Anlage ohne zusätzliche Schutzmaßnahmen. Dieser Umstand ist gerade in der Lebensmittelbranche und hier speziell im Reinigungsbereich, in dem oft aggressive Umgebungsbedingungen herrschen, von entscheidender Bedeutung.

    Weitere Vorteile der ET-200X-Peripheriegeräte sind ihre modulare Aufbautechnik und ihr umfangreiches Baugruppenspektrum. Beides zusammen ermöglicht eine maßgeschneiderte und funktionsorientierte Prozeßanpassung. Beim sogenannten Verteiler wird über Initiatoren der jeweilig gewählte Reinigungsweg erfaßt und über analoge Eingangssignale die Trübung der Reinigungsflüssigkeit im Rücklauf gemessen. Insgesamt vier ET 200X, bestehend aus digitalen und analogen Modulen sind hierzu direkt an den einzelnen Verteilerstellen montiert.

    Noch deutlicher kommen die vielfältigen Kombinationsmöglichkeiten dieses Peripheriegerätes für eine funktionsorientierte, schaltschranklose Dezentralisierung im Bereich des Zentrallagers für die Reinigungsflüssigkeiten zum Ausdruck. Praktisch im Herz der CIP-Anlage gilt es, eine große Anzahl von Meßdaten zu erfassen, sowie eine Vielzahl von Wegen für die Flüssigkeiten mittels Ventilen zu schalten. Meßumformer erfassen die Leitfähigkeit und damit die Konzentration der Reinigungs- bzw. Spülmedien und stellen sie als analoges Signal zur Verfügung. Ebenfalls liefern Temperaturumformer analoge Werte als genaues Abbild der aktuellen Temperatur in den einzelnen Tanks. Die einzelnen Wege werden über pneumatisch betätigte Ventile freigeschaltet oder gesperrt. Die Erfassung und Ansteuerung all dieser Komponenten erledigt wiederum eine optimal angepaßte ET 200X-Station. Über mehrere Analogmodule werden alle von den Meß- und Temperaturumformern gelieferten Meßwerte erfasst und über PROFIBUS-DP zur Steuerung weitergeleitet. Die Ansteuerung der insgesamt rund 36 in der Anlage verteilten Ventile erfolgt über einen dem ET 200X unterlagerten AS-Interfacestrang. Direkt am AS-Interface angekoppelt und an günstigster Stelle am Prozeß installiert sind die AS-Interface-Pneumatikmodule mit ihren integrierten Ventilen. Rund 18 solcher Ventilboxen sorgen dafür, daß jede Flüssigkeit ihren richtigen Weg im Rohrsytem findet.

    Die für Antpöhler konzipierte innovative, dezentrale und schaltschranklose Automatisierungslösung mit PROFIBUS und ET 200X folgte einer Vielzahl von Notwendigkeiten und weist zudem eine Reihe von Vorteilen auf: Ausgehend von einer Erweiterung der Reinigungsanlage im Bereich des Zentrallagers waren die erforderlichen Peripheriesteckplätze im Zentralgerät nicht mehr ausreichend vorhanden, d. h. eine zentrale Lösung schied für die Erweiterung aus. Für die Anbindung von PROFIBUS-DP war hierfür lediglich der Einsatz einer einzigen Interfacekarte, der IM 308C notwendig. Des weiteren war für die gesamte Umbauzeit ein sehr enger terminlicher Rahmen gesetzt, so daß hier neue, schnelle und sichere Lösungen gefunden werden mußten. Eine dezentrale Lösung sparte neben der Reduzierung der Kabelkosten vor allem Installationszeit und damit unmittelbar Kosten. Der Einsatz des Bussystems bot Offenheit und sichert die Erweiterbarkeit für zukünftige Anforderungen.

    Signalzustands- und Diagnoseanzeigen mit LEDs sind durch die direkte Gerätemontage sofort ablesbar. Zusammen mit der komplett steckbaren Anschlußtechnik bedingt dies im Servicefall kurze Stillstandszeiten. Ebenfalls von Vorteil ist die Modularität der ET 200X. Sie sichert die optimale Anpassung an die einzelnen Prozeß- und Anlagenteile. Dies bedeutet eine klare Kosteneinsparung und -zuordnung in Bezug auf die eingesetzten Komponenten bei gleichzeitiger Möglichkeit individuell zu erweitern.

    Mit dem unterlagerten AS-Interface konnten auch die in der Anlage verteilten pneumatischen Zylinder und Ventile geschalten werden. Zusätzlicher Aufwand für Schutzmaßnahmen zur Erfassung und Steuerung dieser Komponenten entfielen auch hier.

    Weitere Informationen dei 260

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung
    Milchverarbeitung

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung

    19. August 2026

    Der slowakische Molkereibetrieb Euromilk installiert eine neue SIG Slimline 12 Aseptic Abfüllmaschine und baut damit seine Kapazitäten für Weiß- und Aroamamilch, Sahne sowie pflanzliche Getränke aus.

    Cobot-Konzept überzeugt Privatmolkerei Bauer
    Milchverarbeitung

    Cobot-Konzept überzeugt Privatmolkerei Bauer

    9. Juni 2026

    Durch den Einsatz eines Cobots von Yaskawa und einer automatisierten Palettierungsanlage von Profipack wird bei der Palettierung von Pouchbeutelverpackungen in offenen Trays eine Taktzeit von 20 Sekunden pro Tray bei…