Dr. Ralf Weinekötter
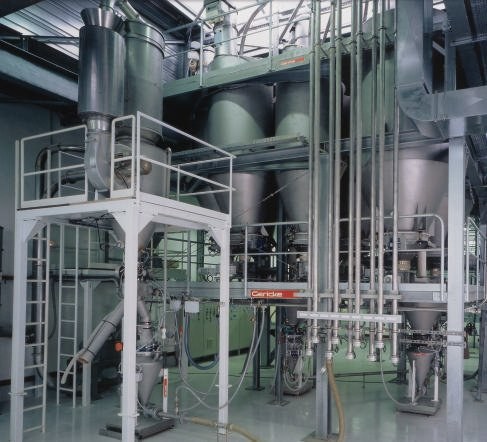
Herzstück der neuen Misch- und Logis-tiklinie ist eine Batchmischanlage (Abb. 1). Neun Komponenten aus einem vorgeschalteten Produktionsprozess sowie Premixkomponenten werden verarbeitet und den Abfülllinien zugeführt.
Die Produktionslinie ist logistisch in drei Einheiten aufgeteilt: Anlieferung und Verwiegung der Rohstoffe und der Zwischenprodukte, der eigentliche Batch-mischprozess mit dem Mehrstromfluidmischer GMSH300 und die Abfüllung in Streudosen. Ein Großteil der Ausgangsprodukte kommt direkt von einem vorgeschalteten Produktionsprozess. Durch die Trocknung haben sich große Platten gebildet, die vorzerkleinert und gemahlen werden. Es schließt sich die pneumatische Verteilung dieser Zwischenprodukte auf neun Zwischensilos an. Ein Wägesystem protokolliert die verteilten Mengen.
Folgende Anforderungen stellte Bioforce an den Logistikprozess:
• hoher Automatisierungsgrad
• schnelle Rezepturwechsel
• Rückverfolgbarkeit der Chargen und Ausgangskomponenten
• automatische Verbuchung und Bestandsbuchung der Rohstoffe
Weiterhin soll die Anlage so konzipiert sein, dass ein staubfreier Betrieb sichergestellt ist. Ferner soll der zur Verfügung stehende, begrenzte Raum optimal ausgenutzt werden. Das betrifft insbesondere die Höhe der Produktionshalle
Die Herstellung der Gemüse-Kräuter-Mischungen erfolgt in einem vollautomatischen Chargenmischprozess mit Rezeptursteuerung. Die Produktionsleistung einer Batchmischanlage hängt von vier Parametern ab: Neben der Zeit für die Befüllung des Mischers (Zeit für die Rezepturbereitstellung) handelt es sich hierbei um die Mischzeit, das Nutzvolumen des Mischers sowie um die Entleer- und Totzeiten.
Die Mischzeit kennzeichnet die Effizienz des Mischers. Der Mischprozess ist ein Transportvorgang, je kürzer die Mischzeiten sind, umso größer ist die Wahrscheinlichkeit, dass auch Mikrokomponenten effizient vermischt werden können. Gleichzeitig kommt es bei kurzen Mischzeiten auch nur zu einer kurzen mechanischen Beanspruchung der Komponenten.