
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Schonender Transport
    Bildquelle nicht angegeben
    Technik

    Schonender Transport

    Die Firma Trobas Gelatine in Dongen, Niederlande, produziert jährlich etwa 4500 t Gelatine, davon 2500 t in Lebensmittelqualität. Automatische
    Veröffentlicht
    11. April 2005
    Lesezeit
    4 Minuten
    Rubrik
    Technik

    Walter Sonntag

    Weltweit beträgt die Gelatineproduktion etwa 275 000 Tonnen pro Jahr. Verbraucht wird dieser wertvolle Rohstoff zu 70 % in der Nahrungsmittelindustrie, zu 20 % in der Pharmaindustrie und 10 % der Gelatineproduktion gehen in andere technische Anwendungen. Mit einer gesamten Jahresproduktion von 4500 t Gelatine, davon 2500 t für die Lebensmittel- und Pharmaindustrie und 2000 t für weitere technische Anwendungen, zählt die Firma Trobas Gelatine in Dongen, Niederlande, zu den kleineren Herstellern auf dem Gelatinemarkt. Das Unternehmen ist aber durch seine innovative Prozesstechnologie erfolgreich.

    Gelatine ist reines Eiweiß, das aus tierischem Kollagen gewonnen wird. Es stammt zu 80% von Schweinen und zu ca. 15 bis 20 % von Rind bzw. Fisch oder Geflügel. Die Rohstoffe für die Gelatine werden ausschließlich aus veterinärisch untersuchten und für den menschlichen Verbrauch freigegebenen Tieren entnommen. Die Herstellung von 1 kg Gelatine erfordert unabhängig vom Typ jeweils rund 6 kg Rohstoff. Ein wesentlicher Parameter für die Gelatinequalität sind die Gelierfähigkeit und die Viskosität. Die Klarheit und Verarbeitbarkeit (Korngröße, Verteilung und Wasseraufnahmegeschwindigkeit) spielen je nach Verwendung auch eine wichtige Rolle, ebenso der pH-Wert, die Schaumfähigkeit und die mikrobiologische Qualität.

    Dank des hohen Automatisierungsgrads ist Trobas in der Lage, Gelatine wirtschaftlich zu produzieren. Darüber hinaus wird bei der Produktion strengstens darauf geachtet, dass die thermische Belastung des Eiweißes möglichst gering ist, dass ein hoher Reinheitsgrad sichergestellt ist und außerdem der Energieverbrauch auf einem Minimum gehalten wird. Die einzelnen Prozessstufen wie saure oder alkalische Hydrolyse, Extraktionsprozess bis hin zum Extrusionsprozess sind optimal aufeinander abgestimmt. In einem gekühlten Schabwärmetauscher geliert die hochkonzentrierte, hochviskose Gelatinelösung unter streng hygienischen Bedingungen. Anschließend presst ein Extruder das Gel durch eine Platte mit Löchern, wobei Gelatinefäden entstehen. Anschließend werden diese Fäden in einem Tunneltrockner bis auf einen Trockenstoffgehalt von 90 % getrocknet. Durch die geringe Wasseraktivität ist das getrocknete Produkt im Prinzip unbeschränkt haltbar.

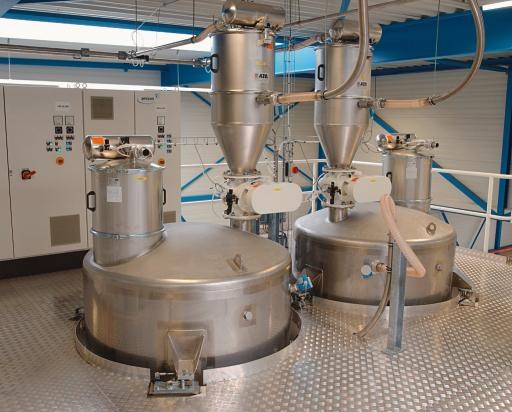
    Die getrocknete Gelatine wird grob zerkleinert und an einer Produktaufgabestelle in eine pneumatische Förderleitung dosiert. Die pneumatische Förderung ist in zwei Linien aufgeteilt zum Beschicken von Pufferbehältern über einem Hochleistungspräzisionsmischer. Hierzu werden zwei Saug-Impuls-Fördersysteme von Azo zum schonenden Transport der Gelatine eingesetzt. Besonderes Kennzeichen dieser Fördertechnik ist die geringe Fördergeschwindigkeit von 3 bis 4 m/s, die verhindern soll, dass die wärmeempfindliche Gelatine in der Rohrleitung aufzuschmelzen beginnt. Die Pufferbehälter sind mit Wägesystemen ausgestattet. Das bedeutet, über dem Mischer stehen in beiden Vorratsbehältern die jeweils gewünschten Mengen zum Abruf bereit. Sobald der Hochleistungspräzisionsmischer leer ist, ruft er die gewünschte Charge ab und beginnt mit dem Mischprozess. Durch den Mischprozess werden Qualitätsschwankungen der Naturprodukte ausgeglichen und somit eine homogene Qualität erreicht. Auch der Mischer steht auf einer Wägeeinrichtung, so dass kontrolliert werden kann, ob die eingefüllten Chargen auch im Mischer enthalten sind. Als Zusatzfunktion wird über diese Funktion auch eine Leerkontrolle sichergestellt.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Nach dem Mischprozess besteht die Möglichkeit, die Zwischenprodukte in vier verschiedenen Big Bag-Linien abzufüllen. Bei den Big Bag-Abfüllsystemen, die ebenfalls von Azo geliefert wurden, handelt es sich um hängende Waagen, das bedeutet der Big Bag wird an die Waage angehängt. Für eine staubdichte Übergabe der Gelatine in die Big Bags sorgt eine druckluftbeaufschlagte Blähmanschette. Über die Wägeeinrichtung kann die exakte Befüllmenge dokumentiert und festgehalten werden. Nach dem Abfüllprozess werden die vollen Big Bags in einem Quarantänelager vorgehalten und stehen dort mit Barcode gekennzeichnet und mit den entsprechenden Warenbegleitpapieren für die Veredlung zu Endprodukten zur Verfügung.

    Zur Erzeugung kundenindividueller Endprodukte werden die Big Bags mit einem speziellen Hebezeug aus dem Zwischenlager in Big Bag-Entleerstationen gebracht und dann in einen Pufferbehälter entleert. Zu diesem Zweck wird mit einem Anschlusssystem der Big Bag staubdicht an das nachfolgende System angeschlossen. Zur Austragsunterstützung stehen eine Vibrations- bzw. Walkeinrichtung zur Verfügung, zur Restlosentleerung kann der Big Bag über das Hebezeug gespannt werden.

    Von der Big Bag-Entleerstation aus lassen sich über pneumatische Fördersysteme, ebenfalls Azo-Saug-Impuls-Fördersysteme, verschiedene Prozessstufen beschicken. Beispielweise kann ein Puffersilo mit 40 m³ Fassungsvermögen befüllt werden. Alternativ besteht die Möglichkeit, das Produkt vom Big Bag oder aus dem Puffersilo direkt auf eine Mühle aufzugeben. Des Weiteren lässt sich aus den Big Bag-Entleerstationen, aus dem Puffersilo oder aus der Mühle einen Homogenisiermischer beschicken. Der Mischer, der als Homogenisiersilo ausgeführt ist, fasst 40 000 l und ist ebenfalls mit einer Wägeeinrichtung ausgestattet. Hierdurch wird eine exakte Entleerkontrolle und Mengenbestimmung ermöglicht.

    Die homogen gemischten Chargen mit hoher Reinheit und Homogenität , die den genauen Kundenspezifikationen entsprechen, werden anschließend über pneumatische Azo-Saugfördersysteme schonend auf Abfüllanlagen gefördert. Dabei verhindert ein Metallabscheider, dass metallische Verunreinigungen ins Endprodukt bzw. Zwischenprodukt gelangen. Über einen Klappkasten wird eine Verteilung auf eine Big-Bag-Befüllanlage vorgenommen. Als zweite Variante besteht die Möglichkeit, eine vollautomatische Absackanlage zu beschicken.

    Die Produkte verlassen das Werk mit höchster Reinheit. Die automatischen Zuführsysteme werden von einem zentralen Prozessleit- und Visualisierungssystem aus gesteuert. Dezentrale Bedienungsstationen liefern direkt Informationen für das Bedienpersonal. Das Prozessleit- und Visualisierungssystem überwacht den gesamten Prozess und gibt sofort Alarm, wenn irgendwelche Störungen auftreten. Darüber hinaus wird der gesamte Produktionsprozess dokumentiert und ist so zu jeder Zeit nachvollziehbar.

    Halle 1, Stand F18/24

    dei 400

    Informationen zu automatischen Zuführsystemen

    Seminar – Pneumatische Förderanlagen

    Fachmesse Powtech 2005

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

